ICS 93.080.20 P 66 备案号: JT 中华人民共和国交通运输行业标准
JT/T 945—2014
公路工程 环氧涂层钢筋
Highway engineering epoxy - coated steel bar
2014-12-10 发布
2015-04-05 实施
中华人民共和国交通运输部 发 布
目 次
前言 …… Ⅱ 1 范围 …… 1 2 规范性引用文件 …… 1 3 术语和定义 …… 1 4 分类和型号 …… 1 5 技术要求 …… 2 6 试验方法 …… 4 7 检验规则 …… 5 8 标志、包装、运输和储存 …… 6 附录 A(规范性附录) 钢筋混凝土用环氧树脂涂层钢筋应用指南 …… 7
前 言
本标准按照 GB/T 1.1—2009 给出的规则起草。
本标准由全国交通工程设施(公路)标准化技术委员会公路工程材料及仪器设备专业标准化工作组提出并归口。
本标准起草单位:交通运输部公路科学研究院、新疆交通建设(集团)有限责任公司、山东德瑞防腐材料有限公司、中路高科(北京)公路技术有限公司。
本标准主要起草人:付智、彭鹏、向云桂、田波、罗翥、王稷良、王大鹏、刘英、李雪峰、李茂文、逯彦国、孙淑琴。
公路工程 环氧涂层钢筋
1 范围
本标准规定了公路混凝土工程中采用熔融法加工制成的环氧涂层钢筋产品的分类和型号、技术要求、试验方法、检验规则以及标志、包装、运输和储存。
本标准适用于公路工程有防锈蚀要求的环氧涂层钢筋的生产和使用。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 2101 型钢验收、包装、标志及质量证明书的一般规定
GB/T 3505 产品几何技术规范(GPS) 表面结构 轮廓法 术语、定义及表面结构参数
GB/T 8923.1—2011 涂覆涂料前钢材表面处理 表面清洁度的目视评定 第 1 部分:未涂覆过的钢材表面和全面清除原有涂层后的钢材表面的锈蚀等级和处理等级
GB/T 13452.2—2008 色漆和清漆 漆膜厚度的测定
GB/T 25826—2010 钢筋混凝土用环氧涂层钢筋
GB/T 50152 混凝土结构试验方法标准
3 术语和定义
下列术语和定义适用于本文件。
3.1 环氧涂层钢筋 epoxy-coated steel bar
熔融结合环氧涂层的钢筋、焊接网和成品钢筋。
3.2 剥离 disbanding
熔融喷涂或涂刷修补的环氧涂层与钢筋表面黏结剥落或脱离失效。
3.3 熔融结合环氧涂层 fusion-bonded epoxy coating
将环氧树脂以粉末形式通过静电吸附喷涂在洁净加热的钢筋表面上,冷却固化后形成的连续均匀的涂层。涂层材料包含热固性环氧树脂、固化剂、颜料及其他添加料。
3.4 漏点 hole
涂层表面存在的细微点缺陷。
4 分类和型号
4.1 分类
环氧涂层钢筋按涂层特性分为 A、B 两类;
———A 类,在涂覆后可进行再加工;
———B 类,在涂覆后不应进行再加工。
4.2 型号
环氧涂层钢筋的型号由名称代号、涂层性质、钢筋牌号、钢筋直径组成。
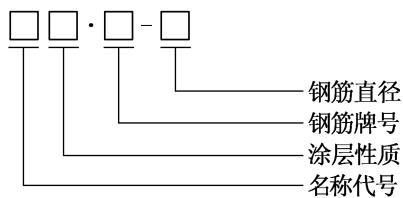
示例 1:
用直径为 20 mm、牌号为 HRB335 热轧带肋钢筋制作的 A 类环氧涂层钢筋,其产品型号为"ECRA·HRB335-20"。
示例 2:
用直径为 20mm、牌号为 HRB335 热轧带肋钢筋制作的 B 类环氧涂层钢筋,其产品型号为“ECRB·HRB335-20”。
5 技术要求
5.1 材料
5.1.1 钢筋
涂覆前表面不应有毛刺和影响涂层质量的其他缺陷,并应无油脂或漆污染。
5.1.2 环氧粉末
环氧粉末形成的涂层应符合 GB/T 25826—2010 中 A.3 的规定。
5.1.3 环氧涂层的修补材料
修补材料应采用可涂刷的环氧树脂涂料,并与熔融结合环氧涂层具有相容性,在混凝土中具有惰性,具有防止钢筋锈蚀的能力。
5.2 涂覆
5.2.1 涂覆前处理
钢筋在涂覆前其表面宜使用钢砂喷射清理,也可采用化学方法和/或其他预处理方法清理。其质量应达到:
a) 轧制氧化铁皮的残余量应不超过5.0%;
b) 平均粗糙度应在 50μm~70μm ,平均偏差采用 GB/T 3505 中的 Ra 值;
c) 表面不应附着有氯化物;
d) 符合 GB/T 8923.1—2011 规定的目视评定除锈等级 Sa2.5 级。
为了增加钢筋和成品钢筋与涂料的黏结性,可采用化学方法和/或其他预处理方法清理。在使用某些粉末涂料时可按照涂料说明书对钢筋进行预处理。
生产厂应进行钢筋表面残留物污染物检测,检测方法应按照 GB/T 25826—2010 中 A.2 的规定执行。满足表面预处理标准的钢筋,方可进行涂层加工制作。
5.2.2 涂层的涂覆
钢筋净化处理后至涂覆涂层的间隔时间不宜超过表 1 的规定,且钢筋表面不得有肉眼可见的氧化现象。如果涂覆时的相对湿度超过 85%,应停止涂覆操作。
涂层涂覆时,钢筋表面预热温度范围和涂层涂覆后的固化要求,应按照涂层材料生产厂的说明书执行。在连续涂覆过程中,至少每 30min 测量一次进行涂覆钢筋的表面温度。
表1 钢筋净化处理和涂覆涂层最长间隔时间
| 相对湿度 RH | 最长时间(min) |
| RH≤55% | 180 |
| 55% < RH≤65% | 90 |
| 65% < RH≤75% | 60 |
| 75% < RH≤85% | 30 |
5.3 涂层钢筋
5.3.1 涂层厚度
公路混凝土结构设计耐锈蚀等级与固化后环氧涂层的实测厚度均值及精度要求应符合表 2 的规定。
固化后涂层厚度的实测值应至少有 95% 以上的概率处于厚度实测均值及允许偏差范围之内。
表2 公路混凝土结构设计耐锈蚀等级与环氧涂层实测厚度均值及精度要求
| 设计耐锈蚀等级 | 环氧涂层厚度实测均值及允许偏差(μm) | 厚度实测单点最小允许值(μm) | 允许漏点数量(个/m) |
| 低I | 230 ± 50 | 160 | 3 |
| 中II | 290 ± 50 | 210 | 1.5 |
| 高III | 350 ± 50 | 280 | 1 |
5.3.2 涂层连续性
环氧涂层连续性应符合下述要求:
a) 环氧涂层钢筋固化后应无孔洞、空隙、裂纹和其他目视可见的缺陷;每延长米环氧涂层筋材的漏点数量应符合表 2 的规定,切割端头不计入在内;
b) 环氧涂层钢筋焊接网的漏点数量不应超过表 3 中的规定,切割端头不计入在内。
表3 涂层钢筋焊接网的连续性
| 间距(mm) | 检测的交叉焊点数量(个) | 最多漏点数量(个/) |
| 和 | 10 | 20 |
| 或 | 5 | 10 |
| 注1: -钢筋横向间距; -钢筋纵向间距。注2:一个交叉焊点是指以纵向与横向、纵向与斜向、横向与斜向钢筋的一个焊接点。 | ||
5.3.3 涂层可弯性
A 类环氧涂层钢筋应进行弯曲试验。试验温度应控制在23℃±5℃范围内,试验角速度应以8.0 r/min均匀进行。弯曲试验后,试样弯曲表面上应无肉眼可见的裂纹或剥离现象。不同直径涂层钢筋的可弯性检测条件应符合表4的规定。
表4 不同直径涂层钢筋的可弯性检测条件
| 涂层钢筋直径d(mm) | 弯芯直径D(mm) | 回弹后的试验弯曲角度(°) |
| 4d | 180 | |
| 6d | 180 | |
| 6d | 90 |
5.3.4 涂层附着性
环氧涂层钢筋附着性应符合 GB/T 25826 的规定。
5.3.5 黏结强度比
有、无环氧涂层的光圆钢筋与混凝土之间的黏结强度比应不小于 85.0%。
5.4 环氧涂层允许损伤面积及其修补方式
5.4.1 环氧涂层允许最大损伤面积
环氧涂层允许损伤的最大面积不应超过每米环氧涂层钢筋总表面积的 0.5%(不包括切割部位)。当小于 0.5% 时,应加以修补;当大于或等于 0.5% 时,该段应舍弃。
5.4.2 环氧涂层损伤部位的修补材料及其方式
对目视可见的涂层损伤,当损伤面积小于 0.5% 时,应使用符合 5.1.3 规定的修补材料。
在修补前,应除去受损部位所有的铁锈。修补后的涂层应符合 5.3 的各项规定。修补涂层损伤时,应防止将修补材料过多地涂在完好涂层上。
5.4.3 环氧涂层钢筋端部及切割头部的防护
对于钢筋端部的不完全涂覆段,应进行切除。涂层钢筋的切割头部应使用符合 5.1.3 规定的修补材料进行涂敷密封,涂敷后的钢筋切割部位应符合表 2 的各项规定。
5.5 环氧涂层钢筋公路工程应用要求
公路工程环氧涂层钢筋的应用要求应符合附录 A 的规定。
6 试验方法
6.1 涂层厚度
涂层厚度的检测按照 GB/T 13452.2—2008 中 7.1 的规定进行。
6.2 涂层连续性
涂层连续性的检测按照 GB/T 25826—2010 中 7.2 的规定进行。
6.3 涂层可弯性
涂层可弯性的检测按照 GB/T 25826—2010 中 7.3 的规定进行。
6.4 涂层附着性
涂层附着性的检测按照 GB/T 25826—2010 中 A.3.2 和 A.3.3 的规定进行。
6.5 黏结强度比
有、无环氧涂层光圆钢筋与混凝土之间的黏结强度比的试验应符合 GB 50152 中的钢筋与混凝土黏结强度对比试验方法。
黏结强度比百分率按式(1)计算。
式中:\(\beta\) ———黏结强度比百分率;
\(f _ { \mathrm { e l } }\) ———环氧涂层光圆钢筋在混凝土中的拉拔强度,单位为兆帕(MPa);
\(f _ { 1 }\)——光圆钢筋在混凝土中的拉拔强度,单位为兆帕(MPa)。
6.6 修补材料性能
环氧涂层钢筋修补材料性能的试验方法及其试验步骤应符合 GB/T 25826—2010 中 B 的规定。
7 检验规则
7.1 检验分类和检验项目
7.1.1 环氧涂层钢筋检验分为型式检验和出厂检验,检验项目应按表 5 的规定执行。
表 5 检 验 项 目
| 序号 | 检验项目 | 技术要求 | 试验方法 | 型式检验 | 出厂检验 |
| 1 | 涂层厚度 | 5.3.1 | 6.1 | + | + |
| 2 | 涂层连续性 | 5.3.2 | 6.2 | + | + |
| 3 | 涂层可弯性 | 5.3.3 | 6.3 | + | + |
| 4 | 涂层附着性 | 5.3.4 | 6.4 | + | - |
| 5 | 黏结强度比 | 5.3.5 | 6.5 | + | - |
| 注: +为必检项目; -为选检项目。 | |||||
7.1.2 有下列情况之一者,应进行型式检验:
a) 新产品的试制定型检测;
b) 正常生产时,每年进行一次检验;
c) 正式生产后,工艺或原材料有变化,影响产品性能时;
d) 停产半年以上,重新恢复生产时;
e) 出厂检测结果与上次型式检测有较大差异时;
f) 国家或行业质量技术监督部门提出产品检测要求时。
7.2 组批规则
环氧涂层钢筋应成批检验验收。每批由同一生产线、同一生产工艺、同一公称直径、同一牌号的钢筋组成。每批质量不大于 30t。
7.3 复验与判定
涂层钢筋的复验与判定应符合 GB/T 2101 的规定。
出厂检验时,A 类表面环氧涂层在表 4 规定的弯曲试验条件下,满足 5.3.3 的规定,可判定涂层可弯性合格。弯曲试验后,钢筋自身断裂、部分断裂或裂缝,不应被认为是涂层可弯性不合格,应对该批钢筋双倍取样再次进行试验。
涂层钢筋经过复检或加倍检测亦不合格者,应判定为不合格品。
8 标志、包装、运输和储存
8.1 标志、包装
涂层钢筋和涂覆前钢筋的产品型号及批号、涂敷日期,应在标志及包装上标示。
涂层钢筋的标志、包装应符合 GB/T 2101 的有关规定,同时在标志及包装上标示涂层钢筋和涂覆前钢筋的产品型号、批号和涂敷日期。
8.2 运输、储存
8.2.1 涂层钢筋运输
涂层钢筋在搬运和运输过程中应小心谨慎。吊索与涂层钢筋之间应设置垫层,不得直接接触。捆绑材料与钢筋间应有垫层或采用适当的方法防止涂层损伤。吊装时采用多吊点以防止钢筋捆过度下垂。严禁拖拉、抛拽涂层钢筋。
8.2.2 涂层钢筋储存
涂层钢筋的储存应符合下列要求:
a) 涂层钢筋室外存放时间在 2 个月以上时,应采取保护措施,避免暴露在日照、盐雾和大气中;
b) 涂层钢筋储存在具有腐蚀性的环境中,应采取专门保护措施;
c) 涂层钢筋在室外储存且无覆盖物时,应在该捆钢筋标签上注明室外储存的时间;
d) 涂层钢筋应用不透明材料或其他合适的保护罩覆盖。对于分层堆放的钢筋捆,应遮盖严实。遮盖物应固定牢固,并保持涂层钢筋周围空气流通,避免覆盖层下凝结水珠;
e) 所有涂覆钢筋储存时应离开地面,并设有保护隔层。
附 录 A
(规范性附录)钢筋混凝土用环氧树脂涂层钢筋应用指南
A.1 适用范围
A.1.1 环氧涂层钢筋适用于处在海水、潮湿环境或锈蚀性介质中的公路工程混凝土构筑物桥梁、涵洞、隧道、配筋混凝土路面与桥面,以及港口、码头等的钢筋混凝土结构中。用于防腐工程的环氧涂层钢筋,需符合有关专业标准的规定。
A.1.2 在实际结构中,可根据工程的具体要求,全部或部分采用环氧涂层钢筋。
A.2 涂层钢筋特性
A.2.1 涂层光圆钢筋与混凝土之间的黏结强度,应为无涂层钢筋黏结强度的85%。
A.2.2 涂层钢筋的锚固长度应不小于有关设计规范规定的相同等级和规格的无涂层钢筋锚固长度的 1.25 倍。
A.2.3 涂层钢筋的绑扎搭接长度,对受拉钢筋,应不小于有关设计规范规定的相同等级和规格的无涂层钢筋锚固长度的 1.5 倍,且不小于 375mm;对受压钢筋,应不小于有关设计规范规定的相同等级和规格的无涂层钢筋锚固长度的 1.0 倍,且不小于 250mm。
A.2.4 当涂层钢筋进行弯曲加工时,对直径 d 不大于 20mm 的钢筋,其弯曲直径不应小于 4d;对直径 d 大于 20mm 的钢筋,其弯曲直径不应小于 6d。
A.3 钢筋涂层保护
在施工现场的模板工程、钢筋工程、混凝土工程等各分项工程施工中,均应根据具体工艺采取有效措施,使钢筋涂层不受损坏。对在施工操作中造成的少量涂层破损,应及时予以修补。
A.4 现场操作指南
A.4.1 涂层钢筋在运输过程中应小心操作,避免由于捆绑松散造成的捆与捆或钢筋之间发生磨损。
A.4.2 宜采用尼龙带等较好柔韧性材料为吊索,不得使用钢丝绳等硬质材料吊装涂层钢筋,以避免吊索与涂层钢筋之间因挤压、摩擦造成涂层破损。吊装时采用多吊点以防止钢筋捆过度下垂。
A.4.3 涂层钢筋在堆放时,钢筋与地面之间,钢筋与钢筋之间应用木块隔开。
A.4.4 涂层钢筋与普通钢筋应分开储存。
A.4.5 对涂层钢筋进行弯曲加工时,环境温度不宜低于5℃。钢筋弯曲机的芯轴应套以专用套筒,平板表面应铺以布毡垫层,避免涂层与金属物的直接接触挤压。涂层钢筋的弯曲速率不宜高于8r/min。
A.4.6 应采用砂轮锯或钢筋切割机对涂层钢筋进行切断加工。切断加工时,在直接接触涂层钢筋的部位应垫以缓冲材料;严禁采用气割方法切断涂层钢筋。切断头应以修补材料进行修补。
A.4.7 任1m长的涂层钢筋受损涂层面积超过其表面积的0.50%时,该根钢筋和成品钢筋应废弃。
A.4.8 任1m长的涂层钢筋受损涂层面积小于其表面积的0.50%时,应对钢筋和成品钢筋表面目视可见的涂层损伤进行修补。
A.4.9 修补材料要严格按照生产厂家的说明书使用。修补前,应用适当的方法把受损部位的铁锈清除干净。涂层钢筋在浇注混凝土之前应完成修补。
A.4.10 固定涂层钢筋和成品钢筋所用的支架、垫块以及绑扎材料表面均应涂上绝缘材料,如环氧涂层或塑料涂层材料。
A.4.11 涂层钢筋和成品钢筋在浇注混凝土之前,应检查涂层是否有损害。特别是钢筋两端剪切部位的涂覆。损伤部位修补使用的修补材料的检测应符合 GB/T 25826—2010 附录 B 的规定。
A.4.12 涂层钢筋铺设好后,应尽量减少在上面行走。施工设备在移动过程中应避免损害涂层钢筋。
A.4.13 采用插入式混凝土振捣器振捣混凝土时,应在金属振捣棒外套以橡胶套或采用非金属振捣棒,并尽量避免振捣棒与钢筋的直接碰撞。