ICS 93.040;77.140.65P 28备案号: JT 中华人民共和国交通运输行业标准
JT/T 1106—2016
悬索桥主缆缠绕用S形钢丝
S-shaped steel wrapping wire for main cable of suspension bridge
2016-12-30 发布
2017-04-01 实施
中华人民共和国交通运输部 发布
目 次
前言 …… Ⅱ 1 范围 …… 1 2 规范性引用文件 …… 1 3 结构、规格和型号 …… 1 4 技术要求 …… 2 5 试验方法 …… 4 6 检验规则 …… 5 7 标志、包装、运输和储存 …… 6
前 言
本标准按照 GB/T 1.1—2009 给出的规则起草。
本标准由全国交通工程设施(公路)标准化技术委员会(SAC/TC 223)提出并归口。
本标准起草单位 江苏法尔胜缆索有限公司 广东省公路建设有限公司 浙江省交通规划设计研究院、湖南省交通规划勘察设计院。
本标准主要起草人 吴玉刚 赵军 崖岗 薛花娟 代希华 胡建华 王昌将 刘榕 宁世伟 史方华 周祝兵、朱晓雄、梁中梅。
悬索桥主缆缠绕用 S 形钢丝
1 范围
本标准规定了悬索桥主缆缠绕用 形钢丝的结构 规格和型号 技术要求 试验方法 检验规则 以及标志、包装、运输和储存要求。
本标准适用于悬索桥主缆缠绕用 形钢丝
2 规范性引用文件
下列文件对于本文件的应用是必不可少的 凡是注日期的引用文件 仅注日期的版本适用于本文件。 凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 223 钢铁及合金化学分析方法系列国家标准
GB/T 228.1 金属材料 拉伸试验 第1 部分:室温试验方法
GB/T 239.1 金属材料 线材 第1 部分:单向扭转试验方法
GB/T 470 锌锭
GB/T 701 低碳钢热轧圆盘条
GB/T 1839 钢产品镀锌层质量试验方法
镀锌钢丝锌层硫酸铜试验方法
GB / T 2976 金属材料 线材 缠绕试验方法
GB/T 4336 碳素钢和中低合金钢
GB/T 12689 锌及锌合金化学分析方法
钢铁 总碳硫含量的测定 高频感应炉燃烧后红外吸收法 常规方法
3 结构、规格和型号
3. 1 结构
S 形钢丝截面结构见图1。
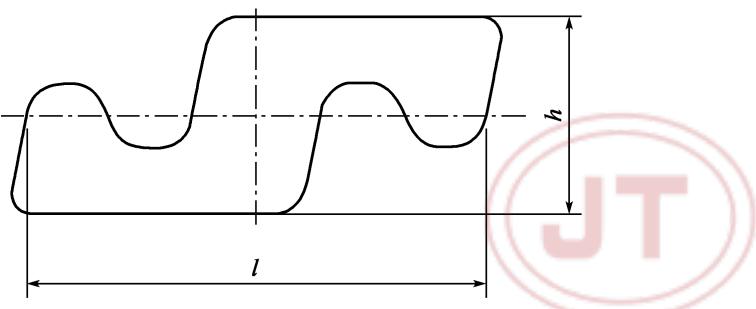
说明:
l 形钢丝中心距宽度 单位为毫米
h———S 形钢丝高度,单位为毫米(mm)。
图1 S 形钢丝截面
3. 2 规格
S 形钢丝规格应符合表1 的要求。
表 1 S 形 钢 丝 规 格
| 项目 | 中心距宽度l(mm) | 高度h(mm) | 公称截面积(mm2) | 每米参考质量(g/m) |
| 指标 | 7.00±0.15 | 3.00±0.08 | 13.14±1.02 | 103±8 |
| 注:S形钢丝的中心距宽度、高度、公称截面积、每米参考质量均包含锌层在内。 | ||||
3. 3 型号
S 形钢丝型号表示方法见图2。
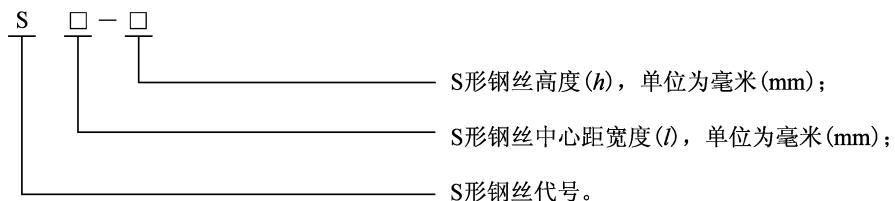
图2 S 形钢丝型号表示方法
示例:
S 形钢丝中心距宽度为7mm,高度为3mm,其型号表示为 S7-3。
4 技术要求
4. 1 原料
4.1.1 S 形钢丝采用低碳钢盘条,应符合 GB/T 701 的规定。 其中硫、磷含量均不应超过0.04%,碳含量应在 范围内
-
- 2 热镀锌锌锭应采用 GB/T 470 中的 Zn99. 995 或 Zn99. 99。
4. 2 尺寸
盘条拉拔形成的半成品圆钢丝(S 形钢丝初加工材料)尺寸和抗拉强度应符合表2 的要求。
表2 半成品圆钢丝尺寸和抗拉强度
| 项目 | 钢丝直径(mm) | 圆度(mm) | 抗拉强度(MPa) |
| 指标 | 5.12~5.16 | ±0.06 | ≥500 |
4. 3 外观
4. 3. 1 直线性
形钢丝长度方向应顺直 不应有弯折 扭曲等缺陷
4. 3. 2 表面
S 形钢丝表面镀锌层应连续且光滑均匀,具有良好的通条稳定性和均匀性,不应有痕点、裂纹、毛刺 机械损伤 油污 锈斑 有害附着物以及有局部脱锌 露钢等缺陷 但允许有不影响镀锌层的局部轻微划痕。
4.4 力学性能
形钢丝力学性能应符合表 的要求
表3 S 形钢丝力学性能
| 项目 | 抗拉强度(MPa) | 断后伸长率(%) | 扭转次数(次) |
| 指标 | |||
| 注1:抗拉强度为实际破断载荷与公称截面积的比值。注2:S形钢丝断后伸长率为S形钢丝试样被拉断后,标距的伸长量与原始标距的百分比(标距是测量伸长量用的试样圆柱或棱柱部分的长度)。 | |||
4.5 镀层性能
4.5.1 S 形钢丝应在冷轧后进行热镀锌。
4.5.2 形钢丝镀锌后的尺寸应符合表 的要求
4.5.3 S 形钢丝的镀锌层性能应符合以下要求:
a) S 形钢丝单位面积锌层质量应大于或等于 \(3 0 0 \mathrm { g } / \mathrm { m } ^ { 2 } (\) (截面周长为 21. 37mm);
锌层的附着性按 进行试验 形钢丝缠绕直径为 的芯棒至少 圈 锌层应不起层,不剥离;
c) 镀层均匀性按5.5.3 进行试验,重复至少4 次,每次60s,S 形钢丝应不露铜。
4.6 焊接性能
4. 6. 1 焊接方法
S 形钢丝铝热剂焊接步骤:
a) 首先去除 S 形钢丝表面的油污、锈迹及水分,并保持模具干燥;
b) 按图3 的装置进行点火焊接,焊接采用并焊形式;
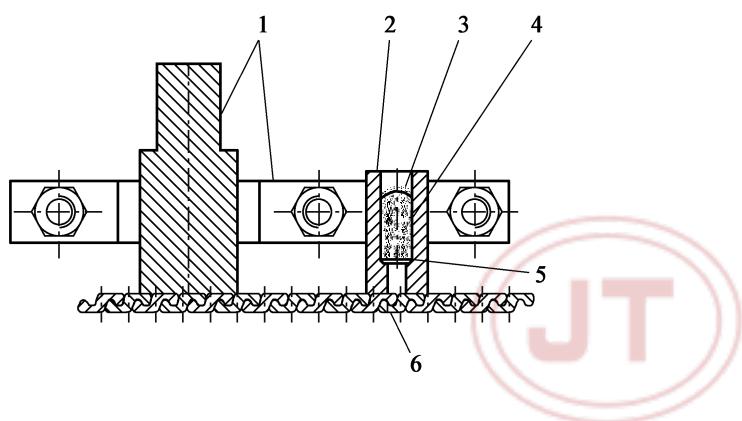
说明:
1———模具夹具; 4———铝热焊剂;
2———模具; 5———铜托盘;
3———点火粉; 6———S 形钢丝。
图3 S 形钢丝焊接工艺示意
c) 焊接完后,移除上述试验装置,并对焊接点进行修磨,使焊接点不高于钢丝表面1mm,见图4。
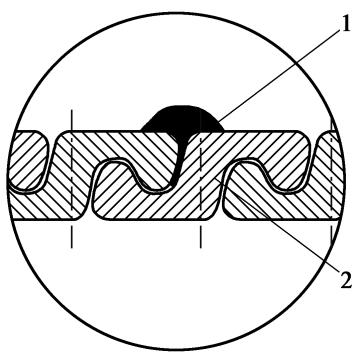
说明:
1———焊接点;
2———S 形钢丝。
图4 铝热焊焊接点
4.6.2 焊接部位(铝热剂焊接或等效焊接)强度不得低于主体材料的公称抗拉强度。
4.6.3 焊点去除后,焊点处不应出现裂纹。
5 试验方法
5. 1 原料
5. 1. 1 盘条
S 形钢丝用低碳钢盘条的化学成分试验按照 GB/T 223、GB/T 4336、GB/T 20123 的有关规定进行。
5. 1. 2 锌锭
锌锭的化学成分试验按 GB/T 12689 中的有关规定进行。
5. 2 尺寸
半成品圆钢丝及成品 形钢丝的尺寸应采用精度为 的千分尺测量
5. 3 外观
S 形钢丝直线性和表面应采用目测和触摸的方法检查。
5.4 力学性能
5.4.1 S 形钢丝抗拉强度和断裂延伸率应按 GB/T 228.1 的规定进行。
5.4.2 测定 形钢丝断后延伸率应采用最小分度不大于 的钢直尺测量 试样的标距长度为 150mm。
5.4.3 形钢丝扭转试验按 的规定进行 其中
———夹头之间的长度为200mm;
———扭转速度不应大于30 次/min;
试样上施加 最小破断载荷的附加荷载
5.5 镀层性能
5.5.1 单位面积锌层质量试验按 的规定进行
5.5.2 锌层附着性试验按 GB/T 2976 的规定进行。
5.5.3 锌层均匀性的硫酸铜试验按 的规定进行
5.6 焊接性能
将焊接好的两根 形钢丝焊点去除并重新剥离开 对单根钢丝进行力学性能试验 试验方法按的规定进行。
6 检验规则
6. 1 检验分类
6. 1. 1 型式检验
型式检验项目为第 章的全部技术要求 出现下列情况之一时应进行型式检验
a) 新产品或者产品转厂生产的试制定型鉴定;
b) 投入批量生产后,如结构、材料、工艺有改变,影响产品性能时;
c) 正常生产过程中,定期或积累一定产量后,周期性地进行一次检验,考核产品质量稳定性时;
d) 产品停产两年后,恢复生产时;
e) 出厂检验结果与上次型式检验有较大差异时。
6. 1. 2 出厂检验
出厂检验项目及取样数量按表4 规定。
表4 S 形钢丝出厂检验项目及取样数量
| 序号 | 检验项目 | 技术要求 | 试验方法 | 取样数量 | 取样部位 | |
| 1 | 化学成分 | 4.1 | 5.1 | 1根/炉 | 盘条任一端 | |
| 2 | 尺寸 | 4.2 | 5.2 | 1根/盘 | 盘的任一端 | |
| 3 | 外观 | 4.3 | 5.3 | 逐盘 | — | |
| 4 | 力学性能 | 抗拉强度 | 4.4 | 5.4 | 1根/盘 | 盘的任一端 |
| 断后伸长率 | 4.4 | 5.4 | 1根/盘 | 盘的任一端 | ||
| 扭转次数 | 4.4 | 5.4 | 1根/盘 | 盘的任一端 | ||
| 5 | 镀层性能 | 锌层质量 | 4.5 | 5.5 | 1根/盘 | 盘的任一端 |
| 6 | 锌层附着性 | 4.5 | 5.5 | 1根/盘 | 盘的任一端 | |
| 7 | 镀层均匀性 | 4.5 | 5.5 | 5% | 盘的任一端 | |
| 8 | 焊接性能 | 4.6 | 5.6 | 一批一次 | 焊接点处 | |
6.2 组批规则
S 形钢丝一般由同一规格、同一炉号、同一生产工艺制造的钢丝组批验收。
6.3 判定规则
形钢丝的检验中如有某一项检查结果不符合要求 则该盘不合格 并从同一批中取双倍数量的试样进行该不合格项目的复验 包括该项试验所要求的任一指标 当复检结果全部符合要求时 则判定
该批产品为合格品。
7 标志、包装、运输和储存
7. 1 标志
S 形钢丝产品外包装上应系有合格标牌。 合格标牌应注明:供方名称或商标、产品名称、产品型号、制造日期、生产批号等。
7. 2 包装
7.2.1 S 形钢丝采用内径为500mm 的脱胎包装。
7.2.2 形钢丝成品脱胎后 先在打包扣处包垫两层专用防水纸 打包后整体再包两层专用防水纸 然后整体包覆拉伸薄膜 外层采用二合一编织带进行包装
7. 3 运输
7.3.1 形钢丝运输时应垫防水材料 运输过程中应采取防水 防火措施 应避免易造成包装损坏的运输方式。
7.3.2 S 形钢丝在运输和装卸过程中,应采取措施防止腐蚀或机械损伤。
7. 4 储存
S 形钢丝产品宜储存在库房中,堆放时底层采用软质垫板隔开,并高于地面 20cm。 每层中间采用木板或软质板隔开 最高叠放层数不超过 层