ICS 93.040;77.140.65 P 28 备案号: JT 中华人民共和国交通运输行业标准
JT/T 1104—2016
桥梁用热镀锌铝合金钢丝
Hot-dip zinc-aluminium coated steel wires for bridge
2016-12-30 发布
2017-04-01 实施
中华人民共和国交通运输部发布
目 次
前言 …… Ⅱ 1 范围 …… 1 2 规范性引用文件 …… 1 3 术语和定义 …… 1 4 分类、规格和型号 …… 2 5 技术要求 …… 3 6 试验方法 …… 4 7 检验规则 …… 6 8 标志、包装、质量证明书、运输和储存 …… 8 附录 A(规范性附录) 镦头试验方法 …… 9
前 言
本标准按照 GB/T 1.1—2009 给出的规则起草。
本标准由全国交通工程设施(公路)标准化技术委员会(SAC/TC 223)提出并归口。
本标准起草单位:江阴华新钢缆有限公司、中交公路规划设计院有限公司、广东省公路建设有限公司。
本标准主要起草人:周琦、吴玉刚、陈华青、崖岗、代希华、王林烽、张叶飞、冯苠、魏巍巍、刘晓娣。
桥梁用热镀锌铝合金钢丝
1 范围
本标准规定了桥梁用热镀锌铝合金钢丝的分类、规格和型号、技术要求、试验方法、检验规则,以及标志、包装、质量证明书、运输和储存要求。
本标准适用于桥梁缆索结构主缆、拉(吊)索、拱桥吊索、系杆等用热镀锌铝合金钢丝。其他结构用热镀锌铝合金钢丝可参照使用。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 239.1 金属材料 线材 第 1 部分:单向扭转试验方法
GB/T 1839 钢产品镀锌层质量试验方法
GB/T 2103 钢丝验收、包装、标志及质量证明书的一般规定
GB/T 2972 镀锌钢丝锌层硫酸铜试验方法
GB/T 2976 金属材料 线材 缠绕试验方法
GB/T 17101 桥梁缆索用热镀锌钢丝
GB/T 12689.1 锌及锌合金化学分析方法 第 1 部分:铝量的测定 铬天青 S-聚乙二醇辛基苯基醚-溴化十六烷基吡啶分光光度法、CAS 分光光度法和 EDTA 滴定法
GB/T 21839 预应力混凝土用钢材试验方法
GB/T 24238 预应力钢丝及钢绞线用热轧盘条
YS/T 310 热镀用锌合金锭
3 术语和定义
下列术语和定义适用于本文件。
3.1 热镀锌铝合金钢丝 hot-dip zinc-aluminium coated steel wires
通过锌铝合金熔池,在光面钢丝外表镀上锌铝合金层的钢丝。
3.2 一步法 one-step process
直接通过锌铝合金熔池,在光面钢丝外表镀上锌铝合金层的方法。
3.3 两步法 double-step process
先通过纯锌熔池在光面钢丝外表镀上纯锌后,再通过锌铝合金熔池镀上锌铝合金层的方法。
4 分类、规格和型号
4.1 分类
4.1.1 按热镀锌铝合金钢丝公称直径分为:
a) 5mm 级(含公称直径大于5mm、小于7mm 热镀锌铝合金钢丝);
b) 7mm 级。
4.1.2 按热镀锌铝合金钢丝抗拉强度等级分为:
a) 1 670MPa;
b) 1 770MPa;
c) 1 860MPa;
d) 1 960MPa。
4.1.3 按热镀锌铝合金钢丝松弛性能等级分为:
a) Ⅰ级松弛(普通松弛);
b) Ⅱ级松弛(低松弛)。
4.2 规格
热镀锌铝合金钢丝尺寸及允许偏差应符合表 1 的要求。
表 1 热镀锌铝合金钢丝尺寸及允许偏差
| 公称直径 (mm) | 直径允许偏差(mm) | 圆度(mm) | 公称截面积 (mm²) | 参考质量 (g/m) |
| 5.00 | ±0.06 | ≤0.06 | 19.6 | 153 |
| 7.00 | ±0.07 | ≤0.07 | 38.5 | 301 |
| 注1:热镀锌铝合金钢丝公称直径、公称截面积、每米参考质量均含锌铝合金镀层在内。注2:热镀锌铝合金钢丝参考密度 7.81g/cm³。 | ||||
| 其他公称直径钢丝按其公称直径计算公称截面积。 其他公称直径钢丝按其公称直径计算参考质量。 | ||||
4.3 型号
热镀锌铝合金钢丝型号表示方法见图 1。
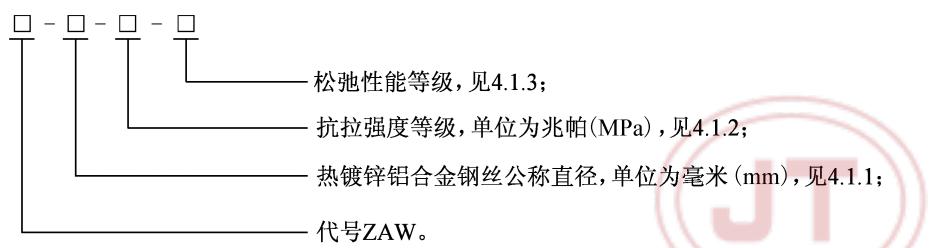
图 1 热镀锌铝合金钢丝型号表示方法
示例 1:
公称直径5mm,抗拉强度级别1670MPa,Ⅰ级松弛的热镀锌铝合金钢丝,其型号表示为 ZAW-5-1670-Ⅰ。示例 2:
公称直径7mm,抗拉强度级别1770MPa,Ⅱ级松弛的热镀锌铝合金钢丝,其型号表示为 ZAW-7-1770-Ⅱ。
5 技术要求
5.1 材料
5.1.1 生产光面钢丝采用的高碳洁净钢盘条应符合 GB/T 24238 的规定。
5.1.2 热镀用锌铝合金锭应符合 YS/T 310 中锌铝合金类热镀用或锌铝稀土合金类热镀用锌合金锭的规定。
5.2 外观
5.2.1 热镀锌铝合金钢丝表面镀层应连续、均匀、光滑,不应有机械损伤、局部脱锌、露铁等缺陷,允许有不影响镀层质量的局部轻微划痕,热镀锌铝合金钢丝在空气中暴露时允许有颜色变化。
5.2.2 热镀锌铝合金钢丝应顺直,不应有弯折、扭曲等。
5.2.3 热镀锌铝合金钢丝直线性:
a) 弦长1m 时,最大自然矢高不大于30mm;
b) 长度大于5m 时,自由翘头高度不大于150mm。
5.2.4 整卷热镀锌铝合金钢丝不应有任何形式的接头。
5.3 力学性能
热镀锌铝合金钢丝力学性能见表 2。
表 2 热镀锌铝合金钢丝力学性能
| 序号 | 项目 | 单位 | 技术指标 | ||||||||
| 5mm级 | 7mm级 | ||||||||||
| 1 | 抗拉强度 | MPa | |||||||||
| 2 | 屈服强度 | I级松弛 | MPa | ||||||||
| II级松弛 | |||||||||||
| 3 | 松弛性能( ,1000h) | I级松弛 | % | ||||||||
| II级松弛 | |||||||||||
| 4 | 抗脉动拉伸疲劳性能 | — | 应力上限 ,应力幅 , 次不断裂 | 应力上限 ,应力幅360MPa, 次不断裂 | |||||||
| 5 | 弹性模量 | MPa | |||||||||
| 6 | 断后伸长率 | % | |||||||||
| 7 | 扭转性能 | 次 | |||||||||
| 8 | 缠绕性能 | — | 缠绕8圈不断裂 | 缠绕8圈不断裂 | |||||||
| 9 | 反复弯曲 | — | 次,不断裂 | 次,不断裂 | |||||||
| 注: 为热镀锌铝合金钢丝公称极限拉力,单位为牛顿(N)。 | |||||||||||
| 应力幅按式(1)计算。 (1)式中: ——热镀锌铝合金钢丝公称截面面积,单位为平方毫米( ); ——脉动应力幅荷载值,单位为牛顿(N); ——抗脉动拉升疲劳应力幅,单位为兆帕(MPa)。 测定热镀锌铝合金钢丝伸长率时,应采用最小分度不大于1mm的量具,标距长度250mm;若试样在距钳口2倍热镀锌铝合金钢丝公称直径( )范围内断裂,而此时抗拉强度、伸长率及屈服强度未达到表 2 要求,则该试验无效,应另取样重新试验。 | |||||||||||
5.4 工艺性能
5.4.1 光面钢丝应在拉拔后热镀锌铝合金,并进行连续稳定化处理。
5.4.2 单位面积锌铝合金镀层质量:一步法不小于 250g/m²,两步法不小于 300g/m²。
5.4.3 热镀锌铝合金钢丝镀层中铝含量不应低于4.2%。
5.4.4 镀层附着力和均匀性应符合下列要求:
a) 镀层附着力:热镀锌铝合金钢丝经 6.2.8 缠绕试验后,螺旋圈的外侧锌层应没有剥落或用手指(避免采用指甲)摩擦产生剥落现象;
b) 镀层均匀性:热镀锌铝合金钢丝经硫酸铜溶液浸泡两次(每次45s),不应出现光亮沉积层和橙红色铜的黏附。
5.4.5 镦头性能应符合下列要求:
a) 镦头为鼓槌状,鼓槌最大外径为热镀锌铝合金钢丝直径的(1.5±0.1)倍;
b) 镦头不应出现横向裂纹;
c) 镦头允许出现平行于沿热镀锌铝合金钢丝轴线的不贯通纵向裂纹和斜裂纹,但裂纹宽度应小于0.1mm,且镦头扣紧力大于公称破断力的95%。
6 试验方法
6.1 外观
6.1.1 用量具进行尺寸检查
 a) 采用精度为 0.01mm 的千分尺测量热镀锌铝合金钢丝直径。直径测量应在同一截面相互垂直的两个方向上进行,取平均值;
b) 采用钢直尺或钢卷尺测量热镀锌铝合金钢丝直线性、翘高和卷径。
6.1.2 热镀锌铝合金钢丝表面用目视方法检查。
6.1.3 直线性检测方法如下:
a) 矢高——取 1 根镀锌铝合金钢丝,自然放在平整地面或桌面上,取弦长(1 ±0.005)m,测量弦与弧内侧最大距离 h,h 为矢高,见图 2;
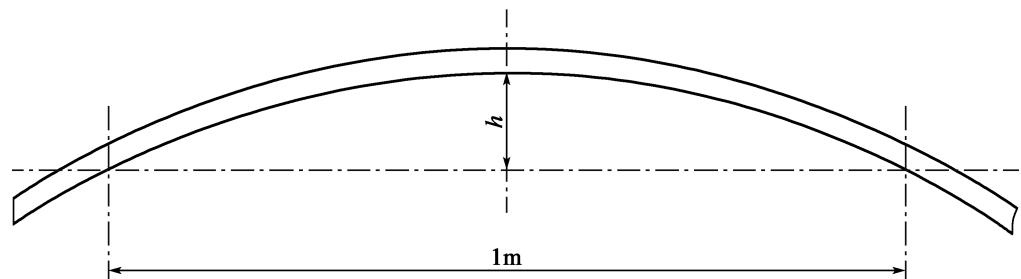
图 2 矢高测量示意图
b) 翘高——取长度大于 5m 的热镀锌铝合金钢丝,自然放置于光滑平整地面上,一端接触地面,翘起的一端离地面高度为翘高。
6.2 力学性能
6.2.1 抗拉强度
测定热镀锌铝合金钢丝抗拉强度的拉伸试验按 GB/T 21839 的规定进行。
6.2.2 屈服强度
热镀锌铝合金钢丝屈服强度试验按 GB/T 21839 的规定进行。
6.2.3 松弛性能
松弛性能试验按下列方法进行:
a) 试验期间,试样温度应保持在(20 ± 2)℃ 。
b) 试验前,试样不应承受任何荷载,不应进行热处理和冷加工,也不能进行弯折。
c) 初载应在(3~5)min 内均匀施加,标距应保持恒定,施加全部荷载 1min 后开始读数。
d) 加载过程中试样不允许超载。
e) 试验标距应为公称直径的 60 倍,如果该标距超过引伸仪或试验机能力,最小长度可取公称直径的 40 倍作为标距。
f) 试验按 GB/T 21839 的规定进行,持续时间 1 000h。在保证型式检验 1 000h 松弛合格基础上,也可采用至少 120h 较短期限试验数据,推算 1 000h 松弛值。
6.2.4 抗脉动拉伸疲劳性能
热镀锌铝合金钢丝抗脉动拉伸疲劳试验按 GB/T 17101 的规定进行。
6.2.5 弹性模量
热镀锌铝合金钢丝弹性模量试验按 GB/T 21839 的规定进行。
6.2.6 断后伸长率
热镀锌铝合金钢丝断后伸长率试验按 GB/T 21839 的规定进行。
6.2.7 扭转性能
热镀锌铝合金钢丝扭转试验按 GB/T 239.1 的规定进行,标距为 100dₙ,扭转测试转速不应大于 30r/min。
6.2.8 缠绕性能与镀层附着力
热镀锌铝合金钢丝缠绕和镀层附着力试验按 GB/T 2976 的规定进行,相应的试验要求见表 3。
表 3 热镀锌铝合金钢丝缠绕试验和镀层附着力试验要求
| 热镀锌铝合金钢丝公称直径(mm) | 缠绕试验 | 镀层附着力试验 | ||
| 芯棒直径(mm) | 圈数(圈) | 芯棒直径(mm) | 圈数(圈) | |
| 5.00 | 15 | 8 | 25 | 8 |
| 7.00 | 20 | 8 | 35 | 8 |
| 注1:供方检验时可用相邻较小直径芯棒进行试验,仲裁时按标准进行。注2:5mm级的其他公称直径钢丝的缠绕和镀层附着力试验芯棒直径为 和 (取整数部分)。 | ||||
6.2.9 反复弯曲性能
热镀锌铝合金钢丝反复弯曲试验按 GB/T 21839 的规定进行。
6.3 工艺性能
6.3.1 镀层质量
镀层质量试验按 GB/T 1839 的规定进行。
6.3.2 镀层铝含量
镀层中铝含量按 GB/T 12689.1 中 EDTA 滴定法规定的方法 3 进行。
6.3.3 镀层均匀性
镀层均匀性试验按 GB/T 2972 的规定进行。
6.3.4 镦头性能
热镀锌铝合金钢丝镦头试验按附录 A 的要求进行。
7 检验规则
7.1 检验分类
7.1.1 型式检验
有下列情况之一时,应进行型式检验,也可根据产品实际情况进行型式检验:
a) 生产线搬迁时,生产的试制定型检验;
b) 正式生产后,如材料、工艺有改变,影响产品质量及性能时;
c) 正式生产时,定期或积累一定产量后,应至少2 年进行一次检验;
d) 产品长期停产后,恢复生产时;
e) 本次出厂检验结果与上次型式检验有较大差异时;
f) 国家质量监督机构提出进行型式检验要求时。
7.1.2 出厂检验
出厂检验为生产单位在每批产品出厂前进行的厂内产品质量控制性检验。
7.2 检验项目
热镀锌铝合金钢丝的型式检验和出厂检验项目见表 4。
表 4 热镀锌铝合金钢丝型式检验和出厂检验项目
| 序号 | 检验项目 | 技术要求 | 试验方法 | 型式检验 | 出厂检验 | 出厂检验数量a | |
| 1 | 直径 | 4.2 | 6.1.1 | + | + | 每盘取1根 | |
| 2 | 圆度 | 4.2 | 6.1.1 | + | + | ||
| 3 | 外观 | 5.2.1 | 6.1.2 | + | + | 逐盘 | |
| 4 | 直线性 | 5.2.3 | 6.1.3 | + | + | 每10盘取1根 | |
| 5 | 抗拉强度 | 5.3.1 | 6.2.1 | + | + | 每盘取1根 | |
| 6 | 屈服强度 | 5.3.1 | 6.2.2 | + | + | 每10盘取1根 | |
| 7 | 松弛性能 | 120h | 5.3.1 | 6.2.3 | × | + | 每300t取1根 |
| 8 | 1000h | 5.3.1 | 6.2.3 | + | × | — | |
| 9 | 抗脉动拉伸疲劳性能 | 5.3.1 | 6.2.4 | + | × | — | |
| 10 | 弹性模量 | 5.3.1 | 6.2.5 | + | + | 每10t取1根 | |
| 11 | 断后伸长率 | 5.3.1 | 6.2.6 | + | + | 每盘取1根 | |
| 12 | 扭转性能 | 5.3.1 | 6.2.7 | + | + | 每10盘取1根 | |
| 13 | 缠绕性能 | 5.3.1 | 6.2.8 | + | + | ||
| 14 | 反复弯曲性能 | 5.3.1 | 6.2.9 | + | + | ||
| 15 | 镀层质量 | 5.4.2 | 6.3.1 | + | + | 每10盘取1根 | |
| 16 | 镀层铝含量 | 5.4.3 | 6.3.2 | + | + | ||
| 17 | 镀层附着力 | 5.4.4.a | 6.2.8 | + | + | ||
| 18 | 镀层均匀性 | 5.4.4.b | 6.3.3 | + | + | ||
| 19 | 镦头性能 | 5.4.5 | 6.3.4 | + | + | ||
| 注:“+”为检验,“×”为不检验。 | |||||||
| a同一批中不足10盘,按10盘取样;松弛试验和疲劳试验在交货不足取样数量时,供方提供12个月内同类产品的试验报告。 | |||||||
7.3 组批规则
每批由同一钢号、同一规格、同一生产工艺制造的热镀锌铝合金钢丝组成,每批质量不大于 100t。
7.4 判定规则
出厂检验中,只要有一项不符合本标准相应规定时,则该盘不合格,再对该批进行双倍取样,对不合格项目进行复检,如仍不合格,则该批判为不合格品。
8 标志、包装、质量证明书、运输和储存
8.1 标志、包装、质量证明书
8.1.1 热镀锌铝合金钢丝的标志、包装、质量证明书应符合 GB/T 2103 的规定,其中包装应符合 GB/T 2013 中 B 类包装的规定。
8.1.2 标志。每个无轴卷应附有两个牢固的标牌,标明长度、规格、类型、级别、标准号及制造厂的名称或标记。 一个标牌置于装运中不易丢失的位置,另一个置于易识别的外部。
8.1.3 包装应满足下列要求:
a) 公称直径5mm 级的热镀锌铝合金钢丝采用最小内径为1 500mm 的无轴包装;公称直径 7mm级的热镀锌铝合金钢丝采用最小内径为1 700mm 的无轴包装。
b) 热镀锌铝合金钢丝宜采用防锈纸和聚丙烯编织物的防潮包装。
c) 热镀锌铝合金钢丝最小盘重400kg,交货批中800kg 以上的比例应大于95%。
8.1.4 质量证明书。每一合同批热镀锌铝合金钢丝应附有质量证明书,其上注明供方名称、产品名称、标记、规格、强度级别、批号、执行标准号、重量及件数、需方名称、试验结果、发货日期、质量检验部门印记。
8.2 运输和储存
8.2.1 热镀锌铝合金钢丝在运输、装卸过程中应轻装轻卸,防止相互挤压、碰撞造成包装及产品损伤。
8.2.2 热镀锌铝合金钢丝应存放在无腐蚀和干燥、清洁的室内,避免产品遭受腐蚀、玷污、机械损伤。
附 录 A
(规范性附录)
镦头试验方法
A.1 原理
采用专用夹具将热镀锌铝合金钢丝端部挤压成鼓槌状,形状及尺寸如图 A.1 所示。
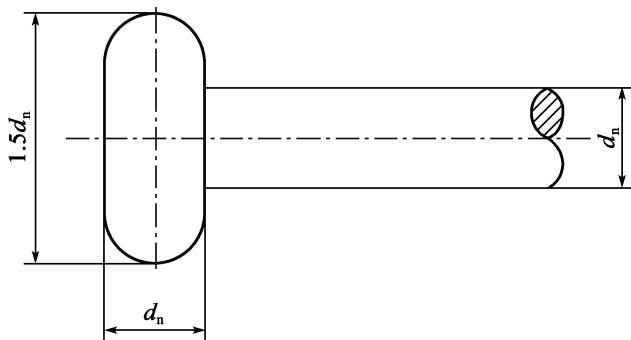
图 A.1 镦头鼓槌形示意
A.2 试验步骤
镦头试验步骤如下:
a) 截取一段未经加工、长200mm ~300mm 的热镀锌铝合金钢丝,端面应与母材垂直,以免镦头歪斜与尺寸不足;
b) 将热镀锌铝合金钢丝居中送入镦头器的镦头模底部,以防止镦头过小、偏斜与开裂;
c) 将镦头器与油泵连接,操作油泵,油液进入缸内推动活塞,使夹片夹紧热镀锌铝合金钢丝,油液进入夹紧活塞的内腔,继续推动活塞对热镀锌铝合金钢丝进行镦头;
d) 到达额定压力后卸荷,在回程弹簧作用下各零件自动复位,完成镦头工作;
e) 镦头尺寸偏小时,允许二次镦头。