ICS 93.040
P 28
备案号:
中华人民共和国交通行业标准
JT/T 728—2008
装配式公路钢桥 制造
Assembled steel bridge of highway-Fabrication
2008-09-05 发布
2008-12-01 实施
中华人民共和国交通运输部
发布
目 次
前言 ..... II
1 范围 ..... 1
2 规范性引用文件 ..... 1
3 术语和定义、符号 ..... 1
4 产品型号与结构组合形式 ..... 2
5 材料 ..... 3
6 制造要求 ..... 4
7 验收 ..... 12
8 标志、包装、运输和储存 ..... 14
附录 A(规范性附录)结构组合形式 ..... 15
前言
本标准的附录 A 为规范性附录。
本标准由中交公路规划设计院有限公司提出。
本标准由中国公路学会桥梁和结构工程分会归口。
本标准起草单位:中交公路规划设计院有限公司、仪征市飞虹特种钢桥有限公司、江苏百菌钢结构工程有限公司(江苏省交通工程集团有限公司第一机械厂)。
本标准主要起草人:喻忠权、苏善根、郝海龙、魏德友、王海艳、缪光全、马中平。
装配式公路钢桥 制造
1 范围
本标准规定了装配式公路钢桥制造的材料、制造要求、验收、标志、包装、运输和储存等内容。
本标准适用于“321”型装配式公路钢桥和HD200型装配式公路钢桥(以下统称装配式钢桥)。
2 规范性引用文件
下列文件中的条款通过本标准的引用而成为本标准的条款。凡是注日期的引用文件,其随后所有的修订单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本标准。
GB/T 699 优质碳素结构钢
GB/T 700 碳素结构钢(GB/T 700—2006, ISO 630:1995, NEQ)
GB/T 707 热轧普通槽钢品种
GB/T 1031 表面粗糙度 参数及其数值(GB/T 1031—1995,neq ISO 468:1982)
GB/T 1222 弹簧钢
GB/T 1591 低合金高强度结构钢(GB/T 1591—1994,neq ISO 4950:1981)
GB/T 3077 合金结构钢(GB/T 3077—1999,neq DIN EN 10083-1:1991)
GB/T 3323 金属熔化焊焊接接头射线照相(GB/T 3323—2005, MOD EN 1435:1997)
GB/T 5118 低合金钢焊条(GB/T 5118—1995, neq ANSI/AWS A5.5:1981)
GB/T 5293 埋弧焊用碳钢焊丝和焊剂(GB/T 5293—1999, eqv ANSI/AWS A5.17:1989)
GB/T 8110 气体保护电弧焊用碳钢、低合金钢焊丝(GB/T 8110—1995, neq ANSI/AWS A5.18:1979)
GB/T 8923 涂装前钢材表面锈蚀等级和除锈等级(GB/T 8923—1988, eqv ISO 8501-1:1988)
GB 11345 钢焊缝手工超声波探伤方法和探伤结果分级
GB/T 12470 低合金钢埋弧焊用焊剂
GB/T 14957 熔化焊用钢丝
GB/T 14958 气体保护焊用钢丝
HG/T 2239 铁红、锌黄、铁黑环氧酯底漆
HG/T 2576 各种醇酸磁漆
HG/T 3346 红丹醇酸防锈漆
HG/T 3345 各色酚醛防锈漆
HG/T 3369 云铁酚醛防锈漆
JB/T 6061 焊缝磁粉检查方法和缺陷磁痕的分级
JB/T 6062 焊缝渗透检验方法和缺陷痕迹的分级
JT/T 722 公路桥梁钢结构防腐涂装技术条件
TB 1527 铁路钢桥保护涂装
TB 10212—1998 铁路钢桥制造规范
3 术语和定义、符号
3.1 术语和定义
下列术语和定义适用于本标准。
3.1.1
装配式公路钢桥 assembled steel bridge of highway
在工厂加工制造成单元构件,运至现场桥址处,用销子和螺栓连接成的桥梁。这种桥梁结构可以快速装配和拆除,亦称拆装式钢桥,用于应急、抢修的临时性桥梁。
3.1.2
零 件 part
组成部件或构件的不可再分的最小单元,如桁架节点板、热轧型钢、阴头板、阳头板、U形肋、桥面面板等。
3.1.3
主要零件 main part
构成结构主体的零件,如桁架弦杆、腹杆热轧型钢等。
3.1.4
次要零件 secondary part
除主要零件外的其他零件,如支撑架角钢等。
3.1.5
部件 component
由若干零件组成的单元,如焊接工字钢、纵梁等。
3.1.6
构件 element
由零件或由零件和部件组成的钢结构的基本单元,如桁架片、支撑架、端柱、加强弦杆、桥面板等。
3.1.7
试拼装 test assembling
3.1.8
为检验构件是否满足安装质量和互换性要求而进行的拼装。
环境温度 temperature of ambient
制作或安装时的现场温度。
3.2 符号
下列符号适用于本标准。
\(B\)、\(C\)、\(D\)——钢材质量等级;
\(B_{1}\)——宽度,单位为毫米(mm);
\(b\)——间隙,单位为毫米(mm);
\(H\)——截面高度,单位为毫米(mm);
\(h\)——腹板高度,单位为毫米(mm);
——焊脚尺寸,单位为毫米(mm)
\(L\)——长度,单位为毫米(mm);
\(p\)——钝边尺寸,单位为毫米(mm);
\(S\)——间距,单位为毫米(mm);
\(t\)——厚度,单位为毫米(mm);
\(\Delta\)——偏差,单位为毫米(mm);
\(\phi\)——直径,单位为毫米(mm)。
4 产品型号与结构组合形式
4.1 分类及型号
4.1.1 “321”型钢桥
单车道,桥面净宽3.7m,标准号为JT/QS0012—65。
4.1.2 HD200 型钢桥
加宽单车道,桥面净宽4.20m。双车道,桥面净宽7.40m。
4.2 结构组合形式
结构组合形式见附录 A。
5 材料
5.1 钢材
5.1.1 装配式钢桥制造所用的钢材品种、规格、性能等,应符合设计图纸要求和表1的规定。
| 构件名称 | 钢 号 | 标准号 | 要求 |
| 桁架(含标准桁架、高抗弯桁架和高剪力桁架)、加强弦杆、横梁、钢桥面板U肋和隔板、斜撑、联板、端柱(含阴阳头)、端柱系梁、抗风拉杆、竖向风钩、支座、支座板、横梁夹具、桥头搭板、搭板支座、加隙板、搭板支撑梁、摇滚、平滚的焊接件、下弦接头、斜面弦杆、托梁 | Q345B、C、D | GB/T 1591 GB/T 707 | 对焊接结构不宜采用A级钢 |
| 桁架销子 | 30CrMnTi | GB/T 3077 | 热处理HRC35~45 |
| 保险插销 | 65Mn | GB/T 1222 | — |
| 桥面花纹钢板、路缘 | Q235B或C | GB/T 700 | 同Q345 |
| 各种连接螺栓、抗风拉杆(“321”型)、摇滚、平滚等轴类构件 | 45 | GB/T 699 | — |
5.1.2 进入制造厂的钢材,应有生产钢厂的产品质量证明书。对首次使用的钢材、国外进口钢材、混批钢材、对质量有疑义的钢材,应按有关标准进行化学成分、机械性能复验。复验应由国家技术质量监督部门认可的质量监督检测机构进行,并出具复验报告。复验应符合现行国家产品标准,合格后方可使用。
5.1.3 钢材的表面外观质量除应符合国家现行有关标准规定外,还应符合下列规定:
a) 当钢材表面有锈蚀、麻点或划痕等缺陷时,其深度不得大于该钢材厚度负允许偏差值的 1/2;
b) 钢材表面的锈蚀等级应符合 GB/T 8923 规定的 C 级及 C 级以上;
c) 钢材端边或断口处不应有分层、夹渣等缺陷。
5.1.4 在加工过程中发现钢材有缺陷时,应报请检验人员、主管技术人员处理。若确认对缺陷进行修补,其修补办法应符合 TB 10212—1998 附录 A 的规定。
5.1.5 制造钢桥所用的钢板和型钢,其材质和规格应符合设计要求,不允许制造厂家自行更换。
5.1.6 钢材进厂后,应妥善保管,防止钢材变形。各种不同牌号和材质的钢料应分开堆放,并标注便于识别的鲜明标记。
5.2 焊接材料
5.2.1 焊接材料应根据设计要求和焊接工艺评定试验结果确定。
5.2.2 选用的焊接材料应符合表2的规定。
| 名称 | 型号 | 标准号 |
| 手工电弧焊焊条 | E5015、E5016、E5018 | GB/T 5118 |
| 埋弧焊丝 | H08A、H08MnA、H10Mn2 | GB/T 14957 |
| 气体保护焊丝 | H08Mn2Si、H08Mn2SiA | GB/T 14958 |
| CO2实心焊丝 | ER50-2、ER50-3 | GB/T 8110 |
| 焊剂 | HJ431、HJ350、SJ101 | GB/T 5293 |
| 焊剂 | F5021、F5024 | GB/T 12470 |
5.2.3 进厂的焊接材料,除应有生产厂家的质量证明书外,还应对采用的焊接材料按有关标准抽样复验,复验要求同5.1.2的规定。
5.2.4 \(CO_{2}\) 气体保护焊的气体纯度应大于99.5%。
5.2.5 不得使用药皮变质、开裂、剥落、黏结、受潮、锈蚀、污染的焊条,以及锈蚀的焊丝。
5.3 涂装材料
5.3.1 选用的涂装材料的品种、规格、性能等,应符合现行国家产品标准和设计要求。其常用涂料见表3。进厂的涂装材料,应有生产厂家的质量证明书。涂料的型号、名称、颜色及有效期应与其质量证明书相符。
| 牌号 | 标准 | 牌号 | 标准 |
| F53-31 红丹酚醛防锈漆 | HG/T 3345 | C04-45 灰铝锌醇酸面漆 | HG/T 2576 |
| C53-31 红丹醇酸防锈漆 | HG/T 3346 | F53-40 云铁酚醛防锈漆 | HG/T 3369 |
| H06-2 环氧富锌底漆 | HG/T 2239 |
5.3.2 不得使用过期、不合格的涂料。
5.3.3 涂料开启后,不应有结皮、结块、凝胶等现象。
6 制造要求
6.1 一般规定
6.1.1 制造厂应对钢桥设计图进行工艺性审查。当需要修改设计时,应取得原设计单位同意,并签署设计变更文件。
6.1.2 制造厂应根据钢桥设计图按构件编号绘制施工图,并编制钢桥制造工艺。
6.1.3 钢桥的加工制造应根据绘制的施工图和编制的制造工艺进行。
6.1.4 钢桥制造和检验所用的量具、仪器、仪表等应经主管部门授权的法定计量技术机构校验,合格后并在有效期内使用。制作、安装、验收用的量具,应采用统一标准,并具有相同的精度等级。
6.1.5 钢桥制造所用的工装模具应有足够的刚度和较高的精度,并应考虑温度变化的影响。钢桥制造厂还应定期对所用工装模具进行检查、调整,经计量部门或质检部门确认后方可使用。
6.2 放样与号料
6.2.1 放样应根据施工图,在工作平台上绘制与实物同样大小的样图,并根据该图制作样板、样杆和样条;也可采用数控自动制图程序,用计算机进行放样。
6.2.2 样板、样杆和样条制作的允许偏差应符合表4的规定。
单位:mm
| 项目 | 允许偏差 |
| 桁架上、下弦杆两销孔中心间的水平距离 | ±0.3 |
| 桁架上、下弦杆两销孔中心间的竖直距离 | ±0.2 |
| 桁架对角线两销孔间中心距离 | ±0.4 |
| 销孔至弦杆螺栓孔、支撑架螺栓孔中心距离 | ±0.2 |
| 弦杆螺栓孔、支撑架螺栓孔中心距离 | ±0.2 |
| 横梁下翼缘内侧两相邻销钉孔中心距离 | ±0.4 |
| 端柱两相邻销孔中心距离 | ±0.2 |
| 抗风拉杆、两端销钉中心距离 | ±0.3 |
| 竖向风钩两端栓孔中心距离 | ±0.2 |
| 宽度 | +0.4 |
| 长度 | -0.8 |
6.2.3 放样和号料应根据工艺要求,预留制作和安装时的焊接收缩余量和各部件的切割、刨边和铣平等加工余量。
6.2.4 号料前应检查钢料的牌号、规格、质量,如发现钢料不平直、锈蚀、有污物影响号料质量时,应矫正、清理后再号料,号料尺寸允许偏差 \(\pm 0.5mm\)。
6.3 切割
6.3.1 剪切仪适用于厚度小于12mm的钢板和剪切后的边缘需要再进行加工的零件。厚度等于或大于12mm的钢板宜采用气割。钢材的剪切面或切割面应无裂纹、夹渣、分层和大于1mm的缺棱。剪切边缘应整齐、无毛刺、反口、缺肉等缺陷。剪切长度允许偏差为±2.0mm,型钢切割线与边缘垂直度允许偏差应为1.5mm。
6.3.2 碳素结构钢在环境温度低于 \(-20^{\circ}C\),低合金结构钢在环境温度低于 \(-15^{\circ}C\) 时,不得进行剪切、冲孔。
6.3.3 切割应优先采用数控、自动和半自动等精密切割。手工切割仅适用于次要零件或切割后仍需进行边缘加工的零件。
6.3.4 切割前应将钢料面上的浮锈、污物清除干净。钢料应放平、垫稳,割缝下面应留有空隙。
6.3.5 气割时钢料的温度不得低于0℃,并在无风的天气或室内进行。气割的氧气纯度为99.5%~99.8%。
6.3.6 主要零件自由边的气割边应磨削圆角半径为0.5mm或倒角0.5mm;气割面打磨平滑,边缘打磨成圆角;次要零件气割边缘应除去锐边;零件切口的拐角处,应先钻φ10mm以上的圆孔后再气割。
6.3.7 切割的零件尺寸允许偏差应符合下列规定:
——手工切割:±1.5mm;
——自动、半自动切割:±1.0mm;
——精密切割: \(\pm0.5mm\)
切割面质量应符合表5的规定,切割面硬度不超过HV350。
| 项目 | 主要零件 | 次要零件 | 依据 |
| 表面粗糙度 Rₐ( μm) | 25 | 50 | 按GB/T 1031用样板检测 |
| 崩坑(mm) | 不允许 | 1m长度内,容许有一处1.0 | 超限应修补,按焊接有关规定 |
| 塌角 | 圆角半径不大于0.5mm | ||
| 切角面垂直度 | ≤0.04t,且不大于2.0mm | ||
| 型钢端头垂直度 | ≤1.5mm | ||
| 注:t——钢板厚度。 | |||
6.4 零件矫正与弯曲
6.4.1 零件矫正宜采用冷矫,矫正后的钢料表面不应有明显的凹痕或损伤,划痕深度不得大于0.5mm,且不应大于该钢材厚度负允许偏差的1/2。
6.4.2 碳素结构钢在环境温度低于 \(-16^{\circ}C\),低合金钢在环境温度低于 \(-12^{\circ}C\) 时,不得进行零件冷矫和冷弯曲。
6.4.3 采用热矫时,加热温度应控制在600℃~800℃,矫正后钢材应在无风条件下缓慢自然冷却,不得用水冷却,温度降至室温以前,不得锤击钢材,降至室温后锤击应加垫板。
6.4.4 冷弯前应将内外胎清扫干净,避免杂物损伤钢材。弯曲部件的边棱,加工前应倒角,至少不小于0.1倍板厚。
6.4.5 冷弯时的环境温度不得低于 \(-5^{\circ}C\),内侧弯曲半径不得小于板厚的 15 倍,小于者应热煅,热煅温度应控制在 \(900^{\circ}C\)~ \(1000^{\circ}C\) 之间;钢桥面板 U 形肋的内侧弯曲半径不得小于板厚的 4 倍。冷作弯曲后零件边缘不得产生裂纹。
6.4.6 零件矫正后的允许偏差应符合表6的规定。
单位:mm
| 零件 | 名称 | 简图 | 部位 | 允许偏差 |
| 钢板 | 平面度 | 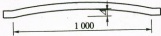 | 每米 | Δ ≤ 1.0 |
| 马刀形弯曲 | 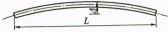 | L ≤ 8000 | Δ ≤ 2.5 | |
| L > 8000 | Δ ≤ 3.5 | |||
| 型钢 | 直线度(图示为型钢轴线) | 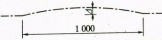 | 每米范围内 | Δ ≤ 0.4 |
| 角钢肢垂直度 |  | 连接部位 | Δ ≤ 0.5 | |
| 非连接部位 | Δ ≤ 1.0 | |||
| 角钢肢平面度 |   | 连接部位 | Δ ≤ 0.5 | |
| 非连接部位 | Δ ≤ 1.0 | |||
| 工字钢、槽钢腹板平面度 |   | 连接部位 | Δ ≤ 0.5 | |
| 非连接部位 | Δ ≤ 1.0 | |||
| 工字钢、槽钢翼缘垂直度 |   | 连接部位 | Δ ≤ 0.5 | |
| 非连接部位 | Δ ≤ 1.0 | |||
| U形肋 | U形肋尺寸 | 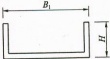 | B1 | ± 1.0 |
| H | ± 1.0 | |||
| 四角不平度 | ≤ 2.0 | |||
| 弯曲变形 | ≤ L/1000 |
6.5 边缘加工
6.5.1 剪切的焊接边缘和不要求焊透的气割边缘,应进行机械加工。机加工零件的边缘加工深度不得小于3mm,加工面表面粗糙度 \(R_{a}\)不得低于25μm;顶紧传力面的粗糙度 \(R_{a}\)不得低于12.5μm;顶紧加工面与板面垂直度偏差应小于板厚的1%,且不得大于0.3mm。
6.5.2 边缘加工的允许偏差应符合表7的规定。
6.5.3 用锯割和自动熔割的零件边缘,无论主要、次要受力构件的零件,均可不进行边缘加工。
单位:mm
| 零件名称 | 范围 | 允许偏差 | |
| 桁架弦杆、腹杆、加强弦杆、横梁、纵梁、斜撑、联板、端柱连系梁、端柱、抗风拉杆、竖向风构、路缘板、加隙板、搭板支撑梁、支撑架横杆 | 槽钢、工字钢、方钢管、角钢 | 两端 | ± 1.0 |
| 桁架节点板、弦杆螺栓孔板、支撑架孔板、阳头板、横梁加劲肋、联板 | 自由边焊接边 | ± 1.5 -0.5 | |
| 端柱拼接板、横梁座板、支座肋板、支座底板、搭板支座肋板、桥面板横隔 | 自由边焊接边 | ± 1.5 | |
焊接横梁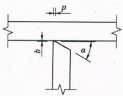 | 焊接边 | +1.00 | |
| P | |||
| b | +1.00 | ||
| α | +5°,0° | ||
6.6 组装
6.6.1 组装前,零部件应经检查合格;在待焊区域或距焊缝边缘30mm~50mm以内的部位,应清除下料毛刺、泥土、灰尘、油污、熔渣、水分、铁锈和氧化皮等有害物,使其表面显露出金属光泽。
6.6.2 部件组装应在胎模或工作平台上进行。胎模和平台要求牢固平整,应有足够的刚度,以保证钢桥组装精度。
6.6.3 部件组装允许偏差应符合表8的规定。
单位:mm
| 简图 | 项目 | 允许偏差 | |
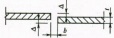 | 对接高低差Δ | t≥16 | ≤1.0 |
| t<16 | <0.5 | ||
| 对接间隙b | +1.00 | ||
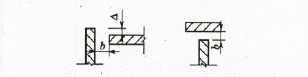 | 组装高低差Δ | ≤0.3 | |
| 组装间隙b | +0.3 | ||
| 简图 | 项目 | 允许偏差 | ||
 | 槽钢组装高低差Δ | ≤ 0.2 | ||
 | 焊接横梁翼板中线与腹板中线的偏移Δ | <0.5 | ||
| 焊接横梁高度H | +1.00 | |||
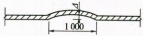 | 纵横梁腹板平面度Δ | <0.5 | ||
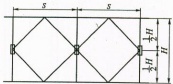 | 桁高 H(桁架上、下弦杆中心线间距) | ± 0.25 | ||
| 竖杆中心线间距S | ± 0.20 | |||
| 节点板中心线与桁架上、下弦杆中心线间距 | ± 0.5 | |||
| 对角线 | ± 0.4 | |||
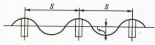 | 钢桥面板单元纵肋间距S | ≤ 1.0 | ||
| 面板挠曲f | ± 0.5 | |||
| 四角不平度 | ≤ 2.0 | |||
6.6.4 组装定位焊应符合 6.7.12 和 6.7.13 的规定。
6.6.5 主要受力构件应在组装后 24h 内焊接,其余构件以焊口不受潮和不生锈为准。
6.7 焊接
6.7.1 钢桥制造厂对其首次采用的钢材、焊接材料,以及焊接方法、接头形式、焊接位置、焊前预热、焊接工艺参数,或因材料、工艺在加工过程中有变化时,应进行焊接工艺评定试验。焊接工艺评定按现行TB 10212—1998附录C的要求进行。
6.7.2 焊接工艺应根据焊接工艺评定报告编制。确定的焊接工艺和焊接参数不得任意改动,并严格执行。
6.7.3 焊工应经过考试合格并取得资格证书后方可从事资格证书认定焊接范围内的焊接工作。焊工合格证有效期为三年,并在合格证有效期终止前重新进行考试、换证。若焊工停焊时间超过六个月时,应重新考试。
6.7.4 工厂焊接宜在室内进行,环境湿度应小于80%。焊接的环境温度,低合金高强度结构钢不应低于5℃,碳素结构钢不应低于0℃。桁架应在组装后24h内焊接。当在室外焊接时,焊接作业区风速,当手工电弧焊超过8m/s,气体保护电弧焊超过2m/s时,应设防风棚或采取其他防风措施。
6.7.5 焊条、焊剂在使用前,应按产品说明书和有关工艺文件规定进行烘干,低氢型焊条烘干温度为350℃~380℃,保温时间为1.5h~2h。烘干后应缓冷放置在110℃~120℃的保温箱中存放;使用时应置于保温桶中;烘干后的低氢型焊条在大气中放置时间超过4h应重新烘干,烘干次数不宜超过两次。严禁使用脱皮、污损、潮湿的焊条。
6.7.6 焊接前应彻底清除焊区内的水分、铁锈、涂料、油污、熔渣、铁屑、氧化皮、灰尘等有害物。焊条和焊丝上的铁锈、油污等亦应清除干净。
6.7.7 焊接时应选择变形小、残余应力小的焊接顺序和焊接方向施焊。并在焊接和冷却过程中,对焊件不要有较大的冲击和振动。
6.7.8 多层焊接宜采用连续施焊,每层焊缝完成后应及时清除药皮、焊渣、飞溅、溢流和其他缺陷后再进入上层施焊。
6.7.9 贴角焊缝应在构件拐角处围焊,围焊长度不宜小于焊脚尺寸的两倍。围焊时,应连续进行,原则上不得停顿和断弧,以减少起弧和落弧造成的焊接缺陷。
6.7.10 手工焊缝端部及周边焊连接部,应把弧坑填满;埋弧自动焊应连续施焊,不得已断弧时,应将停弧处焊缝打磨成1:5斜坡,并搭接50mm再引弧施焊;从埋弧焊转到手工焊时,仍应在埋弧焊缝端部搭接50mm后接续手工焊,焊后应将搭接处磨修匀顺。
6.7.11 施焊时焊缝应用引板引出。手工电弧焊和气体保护电弧焊其引板宽度应不小于50mm,厚度不小于6mm,长度宜为板厚的1.5倍,且不小于50mm;焊缝的引出长度应不小于30mm,埋弧自动焊其引板宽度不小于80mm,板厚不小于10mm,板长宜为板厚的2倍,且不小于100mm,焊缝引出长度应不小于80mm。焊接完成后,应用火焰切割去除引板,并修磨平整。不得用锤击落引板。
6.7.12 定位焊所用的焊接材料应与正式施焊时的材料匹配。定位焊时气温不得低于+5℃,定位焊焊缝应距设计焊缝端部30mm以上,焊缝长度应为50mm~100mm,间距宜为400mm~600mm,其焊缝的焊脚尺寸不得大于设计焊脚尺寸的1/2。定位焊焊缝应与最终焊缝满足相同的质量要求。
6.7.13 定位焊焊缝不得有气孔、裂纹、夹渣、焊瘤、焊偏、弧坑未填满等缺陷,对开裂的定位焊焊缝,应先查明原因然后清除后重焊。
6.7.14 低合金高强度结构钢钢板厚度为 25mm 或以上时,手弧焊及埋弧焊时应预热,预热温度为 80℃ ~ 120℃,预热范围为焊缝两侧,宽度为 50mm ~ 80mm。
6.7.15 匾焊时母材的非焊接部位严禁焊接引弧。
6.7.16 焊缝表面缺陷超过相应的质量标准时,以及经无损检测确定焊缝内部缺陷超标时应进行返修。焊缝返修应符合下列规定:
a) 垂直应力方向的对接焊缝应除去余高,并顺应力方向磨平;
b)焊脚尺寸、焊趾或余高等超出表9规定的上限值的焊缝及小于1mm超差的咬边应修磨匀顺;
c) 焊缝咬边超过 \(1 ~mm\) 或焊脚尺寸不足时,可采用手弧焊进行返修焊,并磨顺均匀;
d) 气孔、夹渣、焊瘤、弧坑未填满等缺陷应采用铲凿、钻、铣等方法清除,并进行补焊后,用砂轮打磨使其匀顺;
e) 返修焊应按原焊缝质量要求检验,同一部位焊缝的返修焊次数不宜超过两次。
6.8 焊缝质量检验
6.8.1 焊接完毕后的所有焊缝,应冷却到环境温度后,在全长范围内进行焊缝外观检查,不得有裂纹、未熔合、夹渣、未填满弧坑和焊瘤等缺陷。焊缝外观质量除符合表9规定外,还应满足下列要求:
a) 焊缝应有平滑均匀的表面,无褶皱、间断、堆积、焊渣和未焊满等缺陷,并与基本钢材平缓连接;一级、二级焊缝不得有弧坑裂纹、电弧擦伤、根部收缩等缺陷;
b) 外观检查发现有裂纹时,应对该批中同类焊缝进行 100% 的表面检查,若怀疑有裂纹时,应对怀疑部位进行表面探伤;
c) 焊缝外观检查可用目测,表面裂纹用五倍放大镜进行检查,必要时可用磁粉和渗透探伤法检查;磁粉探伤应符合 JB/T 6061 的规定,渗透探伤应符合 JB/T 6062 的规定;
d) 经外观检查合格的焊缝方能进行无损检验,无损检验应在焊接24h后进行。
单位:mm
| 项目 | 焊缝种类 | 质量 | |
| 气孔 | 横向对接焊缝 | 不允许 | |
| 纵向对接焊缝、角焊缝 | 直径小于1.0,每米不多于3个,间距不小于20 | ||
| 其他焊缝 | 直径小于1.5,每米不多于3个,间距不小于20 | ||
| 咬边 | 受拉杆件横向对接焊缝及竖向加劲肋角焊缝(腹板侧受拉区) | 不允许 | |
| 受压杆件横向对接焊缝及竖向加劲肋角焊缝(腹板侧受压区) | ≤0.3 | ||
| 纵向对接焊缝,主要角焊缝 | 主要杆件 | ≤0.3 | |
| 次要杆件 | ≤0.5 | ||
| 其他焊缝 | ≤0.7 | ||
| 焊脚尺寸 | 主要角焊缝 | h+1.5/0 | |
| 其他焊缝 | h+2.0/-0.5 | ||
| 焊波 | 角焊缝 | <1.5(任意25mm内高低差) | |
| 焊瘤 | 对接焊、角焊缝 | 不允许 | |
| 夹渣 | 对接焊、角焊缝 | 不允许 | |
| 焊缝表面裂纹 | 所有焊缝 | 不允许 | |
| 余高 | 对接焊缝、角焊缝 | b≤10 | ≤2.0 |
| 10<b≤20 | ≤3.0 | ||
| b>20 | ≤3b/20 | ||
| 余高铲磨后表面 | 对接焊缝、角焊缝 | 不高于母材0.4 | |
| 不低于母材0.2 | |||
| 粗糙度 | 50μm | ||
| 注:b——焊缝宽。 | |||
6.8.2 钢桥的桁架、加强弦杆、端柱、横梁、钢桥面板、支座等的焊缝质量等级不低于二级,二级焊缝应按不小于20%的比例用超声波进行无损检测。当超声波探伤不能对缺陷性质作出判断时,可采用射线探伤,其探伤比例为20%。超声波探伤内部缺陷质量评定等级为Ⅲ级,检验等级为B级;射线探伤内部缺陷质量评定等级为Ⅲ级,检验等级为AB级。其内部缺陷分级和探伤方法应符合GB 11345、GB/T 3323的规定。当无法进行超声波和射线探伤时,可采用磁粉探伤。
6.8.3 进行局部超声波探伤的焊缝,当发现有裂纹或较多其他缺陷时,应扩大该条焊缝的探伤范围,必要时可延至全长;进行射线探伤的焊缝,当发现超标准缺陷时,应加倍检验。
6.9 构件矫正
6.9.1 构件焊接后的变形可采用机械法和加热法进行矫正,但不能损伤母材和焊缝。矫正后的构件表面不得有凹痕。
6.9.2 机械法冷矫时应缓慢加力,室温不得低于5℃,冷矫总变形量不得大于2%,且防止焊缝及其热影响区发生裂纹。
6.9.3 热矫时加热温度符合6.4.3的规定,同时不得在同一部位多次重复加热。
6.9.4 构件矫正允许偏差应符合表 10 的规定。
单位:mm
| 图例、杆件名称 | 项目 | 允许偏差 |
  | 翼板对腹板的垂直度 | 0.5(连接部位) |
| 1.0(其余部位) | ||
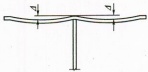 | 翼板平面度 | 0.3(连接部位) |
| 0.6(其余部位) | ||
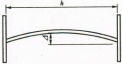 | 横梁腹板平面度 | h/500 |
| 桁架片、横梁、纵梁、搭板支撑梁、端柱、加强弦杆、加隙板旁弯 | 小于1.5 | |
| 钢桥面板(单板) | 横向 | 1.0 |
| 纵向 | 2.5 | |
| 四角不平 | 3.0 | |
6.10 制孔
6.10.1 钢桥构件上的各种连接孔,应采用先焊后钻的工艺,并在胎模上进行;个别构件上的连接孔,在不影响装配精度和互换的情况下,可以先钻后焊,但应记录备查。
6.10.2 钢桥构件上的所有连接孔,除钢桥面板上表面钢板外,一律采用钻孔。钻孔应优先采用成套钻模,一次将孔钻成。
6.10.3 桁架与加强弦杆的销孔,可预钻孔径少于设计孔径3mm的套孔,利于套孔在工作平台上定位,并校正各销孔间的距离,待满足设计要求的精度时,再将销孔按设计孔径镗孔成形。
6.10.4 销孔和各螺栓孔,应呈正圆柱形,并与杆件表面垂直,孔壁表面粗糙度 \(R_{a}\) 不得大于 \(25 \mu m\),孔缘完整无损伤,无刺屑。镗孔时,严禁飞刺和铁屑进入板层。孔边飞刺和孔周边凸出的轧痕,应清除干净。
6.10.5 孔径和孔距及两端销孔端距允许偏差应符合图纸规定。
6.11 试装
6.11.1 对第一次生产的钢桥或因改变工艺设计和装备,以及成批连续生产的钢桥,当用户(或业主)有试装要求时,亦应在出厂前进行试装。
6.11.2 试装时应随机挑选构件,立体完整拼装一跨7节的非加强双排单层桥梁,以检查各构件间的互换性能。
6.11.3 钢桥试装应在厂内进行,构件应处于自由状态。
6.11.4 钢桥试装主要尺寸应符合表11的规定。
单位:mm
| 项目 | 部位 | 允许偏差 |
| 桁高 | 上下弦杆中心距离 | ±0.3 |
| 节间长度 | — | ±1.0 |
| 旁弯 | 桥面系中线与其试拼装全长L的两端中心所连直线的偏差 | L/5 000 |
| 试装全长 | L≤50 000 | ±4 |
| L>50 000 | ± L/10 000 | |
| 对角线 | 每个节间 | ±2 |
| 主桁中心距 | 跨度中心两内侧桁架中心距离 | 2.5 |
| 主桁倾斜 | 桁架跨中上下弦杆中心线偏差 | 1.5 |
6.12 测试
6.12.1 测试条件
6.12.1.1 第一次生产的钢桥或多年连续生产的钢桥每四年应进行一次全面钢桥测试,测试应由具有钢桥检测资质的单位进行。
6.12.1.2 检测的桥梁结构组合形式为非加强双排单层桥梁,跨径为 \(21 \, m\)(或 \(21.34 \, m\))。
6.12.2 测试要求
6.12.2.1 采用公路-Ⅱ级汽车车辆荷载加载,进行静动载试验,以检测钢桥的应力、挠度等值是否满足设计要求。
6.12.2.2 在车辆荷载作用下的实测应力,不得超过所用钢材的容许应力或钢桥的容许承载力(最大容许弯矩)。
6.12.2.3 由车辆荷载(不计冲击力)引起的跨中最大竖向挠度值,不得大于跨度的1/300。
6.13 涂装
6.13.1 钢桥在涂装前应进行除锈处理,除锈等级为 Sa2.5。除锈后的钢材表面不应有焊渣、焊疤、灰尘、油污、水、氧化皮和毛刺等。
6.13.2 涂装前应制作两块 \(300 \, mm \times 150 \, mm \times 6 \, mm\) 的薄板,焊成 \(300 \, mm \times 300 \, mm \times 6 \, mm\) 的板,用与钢桥相同的涂料和喷涂方法,做成涂漆样板,经检查确认合格后,方可进行喷涂作业。
6.13.3 涂装时的环境温度宜在5℃~30℃之间,相对湿度不应大于85%。不得在雨天、砂尘大、蚊虫多时,以及钢材表面有潮气、结露,涂漆后表面易产生气泡时涂装;涂装后应在4h内加以保护,免受雨淋。
6.13.4 钢桥涂层干漆膜总厚度应为 \(125\mu m\),其允许偏差为 \(-25\mu m\)。涂装层数为底漆两道、面漆两道。
钢桥涂装还应符合 JT/T 722 和 TB/T 1527 的规定。
6.13.5 钢桥表面不应有误涂、漏涂。涂层不应有脱皮、皱纹、气孔和返锈等。漆面均匀平滑,无刷痕、流滴、裂纹、针眼、失光、变色、起泡、粉化、龟裂和不盖底等缺陷。
7 验收
7.1 钢桥制造完成后应按钢桥设计图和本标准进行验收,验收合格后方可填发产品质量合格证书。
7.2 钢桥主要构件基本尺寸允许偏差除符合表 10 和表 11 规定外,还应符合表 12 的规定。
单位:mm
| 名称 | 项目 | 允许偏差 | 测量方法 |
| 桁架片 | 上下弦杆销孔中心距 | ±0.3 | 测量上下弦杆销孔中心距离 |
| 全宽 | ±0.3 | 每1.5m测一次 | |
| 弦杆销孔水平中心距 | ±0.4 | 测量弦杆销孔中心水平距离 | |
| 对角线 | ≤±0.5 | ||
| 四角不平度 | ≤1 | ||
| 加强弦杆 | 全高 | ±0.2 | 测量两端和中部处高度 |
| 全宽 | ±0.3 | 每1.5m测一次 | |
| 销孔中心距 | ±0.4 | 测量弦杆销孔中心距离 | |
| 桁架销子 | 全长L | +1.0−0.0 | 测量全长 |
| 直径φ | +0.0−0.1 | 测量销子中部 | |
| 横梁、搭板支撑梁 | 高度 | ±1.0 | 测量两端腹板处高度 |
| 宽度 | ±1.5 | 每2m测一次 | |
| 长度 | ±3.0 | 测量全长 | |
| 纵梁 | 高 | ±0.5 | 测量两端中部高度 |
| 宽 | ±1.0 | 测量两端中部宽度 | |
| 长 | ±2.0 | 测量全长 | |
| 钢桥面板 | 高度 | ±0.5 | 测量两端、中部处高度 |
| 宽度 | ±1.0 | 测量两端、中部处宽度 | |
| 长度 | ±2.0 | 测量全长 | |
| 对角线长 | ≤3 | 测量两对角线 | |
| 四角不平度 | ≤3 | 测量四角 | |
| 斜撑 | 长度 | ±0.25 | 测量两套筒中心间距离 |
| 端柱 | 高度 | ±0.2 | 测量两端和中部处高度 |
| 宽度 | ±0.3 | 测量两端和中部处宽度 | |
| 销孔中心距 | ±0.3 | 测量上、下销孔中心距离 | |
| 横梁座板与立面垂直度 | ≤1.0 | 测量座板销钉 | |
| 端柱弯扭 | ≤0.5 | 测量两端、中部 |
7.3 钢桥出厂时,应提交下列文件:
a) 产品合格证书;
b) 钢材质量证明书和复验报告;
c) 焊工合格证书以及施焊种类、施焊名称;
d) 焊缝质量检查记录、缺陷种类和清除方法,焊缝重大修补记录;
e) 设计变更文件、变更内容、代用材料清单及相关的批准文件;
f) 工厂试装记录和提供静载测试报告的复印件;
g) 构件发运和包装清单。
8 标志、包装、运输和储存
8.1 标志
8.1.1 应在主桁、横梁、端柱等构件的明显部位,标明生产厂家的厂标或厂名,必要时应打钢印。
8.1.2 应在产品的包装箱上标明名称、规格、数量、重量、装箱日期和制造厂厂名等内容。
8.2 包装
8.2.1 所有销孔、螺栓孔、套筒孔在包装前应涂上工业凡士林或润滑脂;桁架、加强弦杆、端柱、斜面弦杆阴阳头套接部分、销子、螺栓、支座轴、摇滚平滚轴和滚子,应涂防锈油。
8.2.2 销子、保险插销或卡环,各种连接螺栓、螺母、横梁夹具、夹具抓杆、联板、支座、单支座板以及安装工具中的各种扳手等小型易丢失的零件或部件,在作防锈处理后应分类装箱。装箱时,可适量增加其数量,每箱总质量控制在50kg以内。
8.2.3 易碰部分应采取防护措施。桁架、加强弦杆等构件的套接部分,应用编织袋、麻袋布等包捆。成束发运的同类构件应紧固。为防止在运输过程中构件相互碰撞造成构件局部变形,必要时应用木块将构件隔开捆绑。
8.3 运输
8.3.1 构件在装车、运输和卸车过程中,应避免损伤漆膜以及构件撞坏、损伤和变形。
8.3.2 装运损伤的漆膜,应重新补涂,污损部分应用水洗或棉纱擦掉。
8.3.3 构件发运时,制造厂应向用户提供产品质量证明书,以及钢桥、工具的使用说明。
8.4 储存
各类构件均应妥善保护,防止受潮锈蚀。出厂时,如有防锈漆膜损伤或脱落,应局部补涂或重新涂漆。
附录 A
(规范性附录)
结构组合形式
A.1 “321”型装配式钢桥
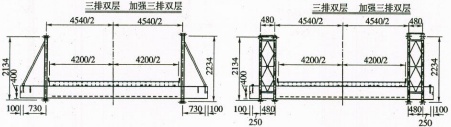
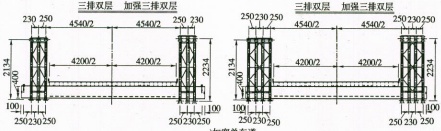
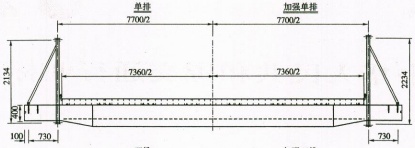
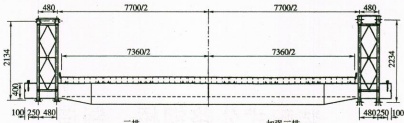
“321”型装配式钢桥结构组合形式分为:单排单层(SS)、加强单排单层(SSR)、双排单层(DS)、加强双排单层(DSR)、三排单层(TS)、加强三排单层(TSR)、双排双层(DD)、加强双排双层(DDR)、三排双层(TD)、加强三排双层(TDR)等,见图A-1。
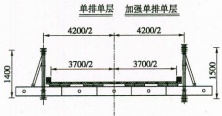
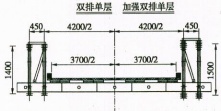
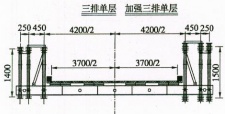
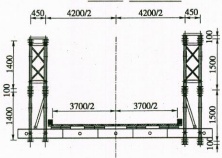
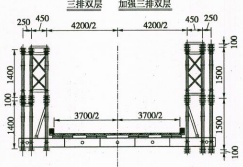
A. 2 HD200 型装配式钢桥
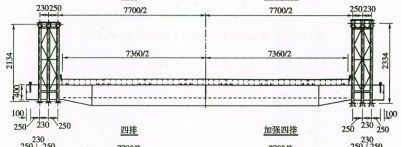
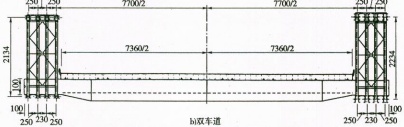
HD200型装配式钢桥结构组合形式分为:单排单层(SS)、加强单排单层(SSR)、双排单层(DS)、加强双排单层(DSR)、三排单层(TS)、加强三排单层(TSR)、四排单层(QS)、加强四排单层(QSR)等,见图A-2。
A.3 公路-Ⅱ级汽车荷载作用下的组合形式与最大跨径
公路-Ⅱ级汽车荷载作用下的组合形式与最大跨径见表A-1。
| 型号 | 组合形式 | ||||||||||||
| SS | SSR | DS | DSR | TS | TSR | QS | QSR | DD | DDR | TD | TDR | ||
| “321” | 12 | 15 | 24 | 36 | 30 | 42 | — | — | 36 | 45 | 42 | 60 | |
| HD200 | 加宽单车道 | 15.24 | 27.43 | 24.38 | 39.62 | 30.48 | 48.77 | 36.58 | 54.86 | — | — | — | — |
| 双车道 | — | — | 15.24* | 27.43* | 21.34 | 33.53* | 24.38* | 39.62 | — | — | — | — | |
| a表示桥梁两端各一节高剪力桁架。 | |||||||||||||