ICS 93.040 CCS P 28 JT 中华人民共和国交通运输行业标准
JT/T 903—2024
代替JT/T 903—2014
悬索桥索鞍索夹
Cable saddle and cable clamp for suspension bridge
2024-11-08 发布
2025-03-01 实施
中华人民共和国交通运输部 发布
目次
前言 …… Ⅱ 1 范围 …… 1 2 规范性引用文件 …… 1 3 术语和定义 …… 2 4 产品分类、型号及结构形式 …… 3 5 技术要求 …… 9 6 试验方法 …… 16 7 检验规则 …… 18 8 标志、包装、运输与储存 …… 20 附录 A(规范性) 铸钢件无损检测要求 …… 22 附录 B(规范性) 铸钢件超标缺陷修补要求 …… 24 附录 C(规范性) 锻钢件无损检测要求 …… 25 附录 D(规范性) 焊缝无损检测要求 …… 26 附录 E(规范性) 铸钢件与钢板熔透焊缝的超声检测方法及质量评定 …… 27 附录 F(规范性) 主索鞍格栅安装要求 …… 29
前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 JT/T 903—2014《悬索桥索鞍索夹》,与 JT/T 903—2014 相比,除结构调整和编辑性改动外,主要技术变化如下:
——增加了移动式主索鞍的分类(见4.1.1);
——更改了一般要求(见5.1,2014年版的5.1);
——更改了钢材的要求(见5.3.1,2014年版的5.2.1);
——删除了不锈钢板和聚四氟乙烯板的要求(见2014年版的5.2.1.6和5.2.4),增加了移动副的要求(见5.3.4);
——增加了焊接工艺评定时效性的要求(见5.4.4.1);
——增加了索鞍主要承力焊缝应采用的坡口形式(见5.4.4.4);
——更改了各槽曲线立面角度偏差为 \(\pm0.1^{\circ}\) (见表 1,2014 年版的表 1);
——增加了滚轴式散索鞍机加工精度要求(见表3);
——增加了拉杆连接副锌铬涂层防护工艺要求(见5.4.7.4);
——增加了滚轴装配的精度要求和试装配试验(见5.5.2和6.10.3);
——删除了“经产品使用单位和设计单位同意可在出厂前进行摆轴适配检验,在工地安装时进行偏摆试验”(见2014年版的5.4.4);
——更改了拉杆连接副超声检测、磁粉检测依据的规范(见6.5.2,2014年版的6.4.2);
——更改了出厂检验的检验项目(见表8,2014年版的表6);
——更改了铸钢件探伤要求为铸钢件无损检测要求(见附录 A,2014 年版的附录 A);
——更改了锻钢件无损检测要求(见附录 C);
——增加了“铸钢件与钢板熔透焊缝的超声检测方法及质量评定”要求(见附录E);
——增加了“主索鞍格栅安装要求”(见附录 F)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由全国交通工程设施(公路)标准化技术委员会(SAC/TC 223)提出并归口。
本文件起草单位:中交公路规划设计院有限公司、武汉船用机械有限责任公司、德阳天元重工股份有限公司、武汉桥梁建筑工程监理有限公司、武汉国检检测技术有限公司、江苏省交通工程建设局、中铁长江交通设计集团有限公司。
本文件主要起草人: 常志军、王仁贵、董小亮、黄安明、蒋振雄、朱治宝、万炜、叶觉明、郝海龙、杨玉冬、刘小辉、金秀男、程文池、陈云节、樊辉、李洪涛、陈龙、陈远林、叶硕、汪超、张明昊、张龙、吕明达、石红昌。
本文件及其所代替文件的历次版本发布情况为:
——2014年首次发布为JT/T903—2014;
——本次为第一次修订。
悬索桥索鞍索夹
1 范围
本文件规定了悬索桥索鞍、索夹的分类、型号及结构形式、技术要求、试验方法、检验规则,以及标志、包装、运输与储存等要求。
本文件适用于悬索桥索鞍、索夹的生产、检验和使用。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 699 优质碳素结构钢
GB/T 700 碳素结构钢
GB 713 锅炉和压力容器用钢板
GB/T 714 桥梁用结构钢
GB/T 985.1 气焊、焊条电弧焊、气体保护焊和高能束焊的推荐坡口
GB/T 985.2 埋弧焊的推荐坡口
GB/T 1175 铸造锌合金
GB/T 1184 形状和位置公差 未注公差值
GB/T 1228 钢结构用高强度大六角头螺栓
GB/T 1229 钢结构用高强度大六角螺母
GB/T 1230 钢结构用高强度垫圈
GB/T 1231 钢结构用高强度大六角头螺栓、大六角螺母、垫圈技术条件
GB/T 1591 低合金高强度结构钢
GB/T 1804 一般公差 未注公差的线性和角度尺寸的公差
GB/T 2970 厚钢板超声检测方法
GB/T 3077 合金结构钢
GB/T 4162 锻轧钢棒超声检测方法
GB/T 6402 钢锻件超声检测方法
GB/T 6414—2017 铸件 尺寸公差、几何公差与机械加工余量
GB/T 7233.1 铸钢件 超声检测 第1部分:一般用途铸钢件
GB/T 7659 焊接结构用铸钢件
GB/T 8110 熔化极气体保护电弧焊用非合金钢及细晶粒钢实心焊丝
GB/T 9443 铸钢铸铁件 渗透检测
GB/T 9444 铸钢铸铁件 磁粉检测
GB/T 10045 非合金钢及细晶粒钢药芯焊丝
GB/T 11345 焊缝无损检测 超声检测 技术、检测等级和评定
GB/T 16923 钢件的正火与退火
GB/T 16924 钢件的淬火与回火
GB/T 17107 锻件用结构钢牌号和力学性能
GB/T 18684 锌铬涂层 技术条件
GB/T 18851.1 无损检测 渗透检测 第1部分:总则
GB/T 19804 焊接结构的一般尺寸公差和形位公差
GB/T 19869.1 钢、镍及镍合金的焊接工艺评定试验
GB/T 26951 焊缝无损检测 磁粉检测
GB/T 26952 焊缝无损检测 焊缝磁粉检测 验收等级
GB/T 26953 焊缝无损检测 焊缝渗透检测 验收等级
GB/T 29712 焊缝无损检测 超声检测 验收等级
GB/T 32541 热处理质量控制体系
GB/T 33083 大型碳素结构钢锻件 技术条件
GB/T 33084 大型合金结构钢锻件 技术条件
GB 50661 钢结构焊接规范
JB/T 6402 大型低合金钢铸件 技术条件
JT/T 722 公路桥梁钢结构防腐涂装技术条件
NB/T 47013.4 承压设备无损检测 第4部分:磁粉检测
NB/T 47013.5 承压设备无损检测 第5部分:渗透检测
3 术语和定义
下列术语和定义适用于本文件。
3.1 索鞍 cable saddle
为悬索桥主缆提供支撑并使其平顺改变方向的构件。
3.2 索夹 cable clamp
紧箍主缆索股并连接主缆与吊索(如有)的构件。
3.3 零件 part
组成索鞍、索夹部件或构件的最小单元。
3.4 部件 component
由若干零件组成的索鞍、索夹单元。
3.5 构件 element
由零件和(或)部件组成的索鞍、索夹结构单元。
3.6 交点 intersection point
IP 点
在索鞍承缆槽圆弧曲线上的两侧主缆理论中心线相交位置。
3.7 切点 tangency point
TP 点
在索鞍承缆槽圆弧曲线上的两侧主缆理论中心线切线的起始点。
3.8 本体试样 bulk sample
为检测铸钢件或锻钢件本体的成分、组织和性能,在铸钢件或锻钢件本体特定部位预留的试样。
4 产品分类、型号及结构形式
4.1 分类
4.1.1 索鞍按位置和功能分为主索鞍、散索鞍和散索套:
a)主索鞍按结构形式分为固定式、移动式,代号为 ZA;
b) 主索鞍按成形方式分为铸焊式、全铸式、全焊式;
c)散索鞍按结构形式分为摆轴式、滚轴式,代号为SA;
d) 散索鞍按成形方式分为铸焊式、全铸式;
e)散索套按结构形式分为自由式、滑动式,代号为ST;
f) 散索套成形方式为全铸式。
4.1.2 索夹按结构形式分为有吊索索夹、无吊索索夹和锥形封闭索夹:
a)有吊索索夹分为销接式和骑跨式,代号为 XSJ 和 QSJ;
b) 无吊索索夹代号为 SJ;
c) 锥形封闭索夹代号为 ZSJ;
d) 索夹成形方式为全铸式。
4.2 型号
4.2.1 主索鞍、散索鞍、散索套型号表示方法应符合图 1 的规定。
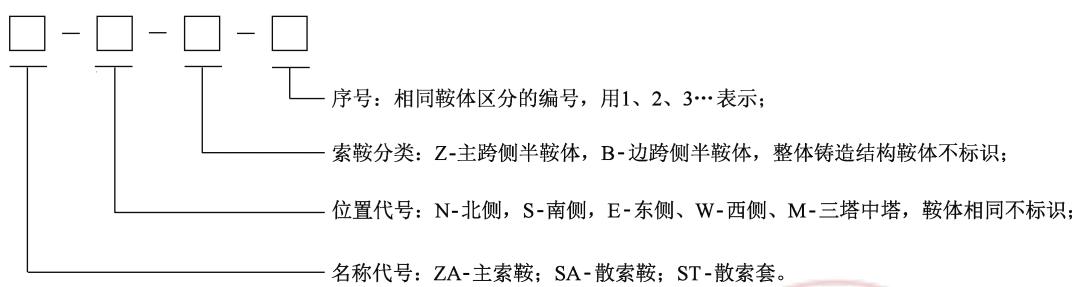 图1 主索鞍、散索鞍、散索套型号表示方法
示例1:
北侧主索鞍主跨侧第2件鞍体标识为:ZA-N-Z-2。
示例 2:
北侧散索鞍第1件鞍体标识为:SA-N-1。
4.2.2 索夹型号表示方法应符合图 2 的规定。
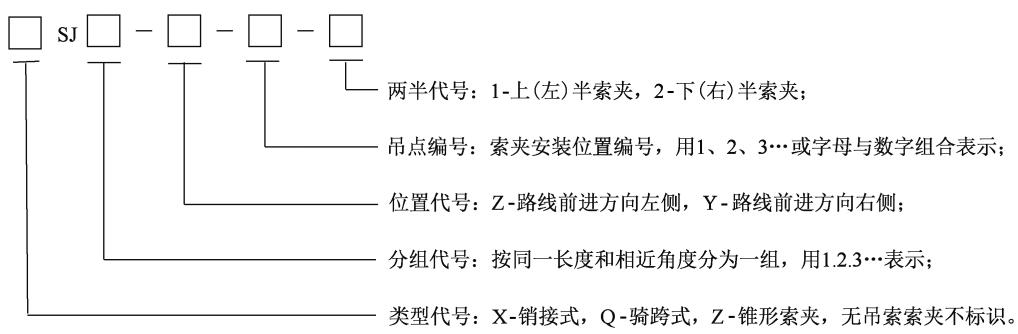
图2 索夹型号表示方法
示例 1:
上游侧6号吊点销接式1组上半索夹表示为:XSJ1-Z-6-1。
示例 2:
下游侧8号吊点骑跨式2组右半索夹表示为:QSJ2-Y-8-2。
4.3 结构形式
4.3.1 主索鞍
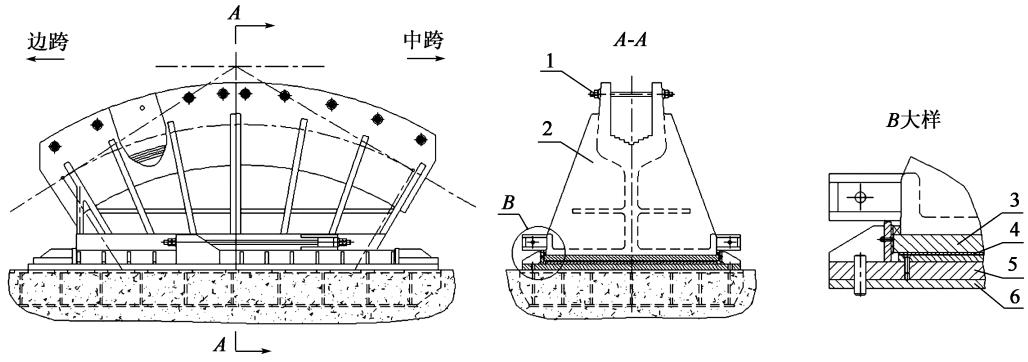
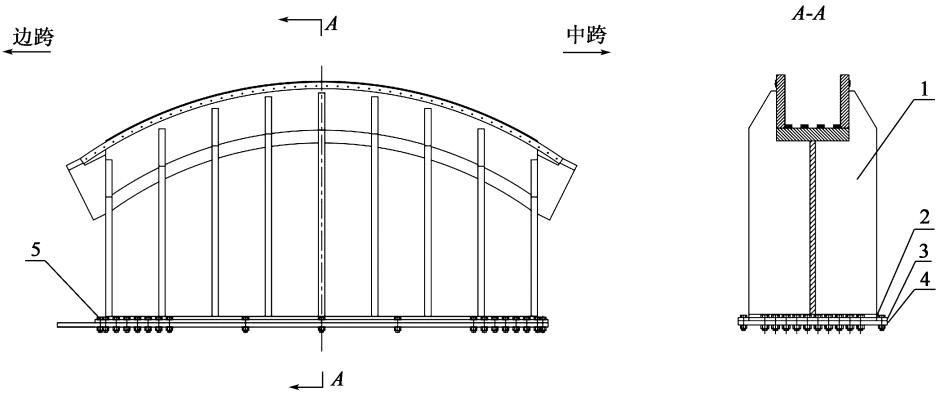
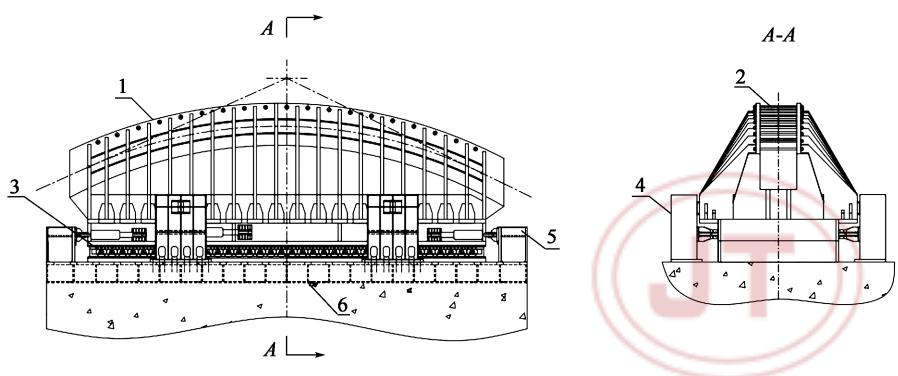
铸焊固定式主索鞍结构形式见图3,全铸固定式主索鞍结构形式见图4,全焊固定式主索鞍结构形式见图5,全焊移动式主索鞍结构形式见图6。主索鞍纵向可根据制造和安装需要分块。
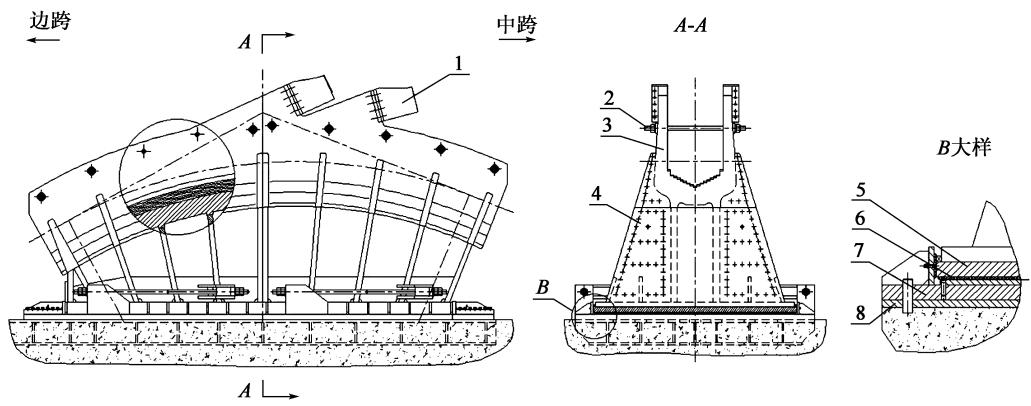
标引序号说明:
1——锚梁(若有);4——鞍体底座;7——下承板;
2——拉杆连接副; 5——上承板; 8——格栅。
3——鞍体鞍头; 6——移动副;
图 3 铸焊固定式主索鞍结构示意
标引序号说明:
1——拉杆连接副;3——上承板;5——下承板;
2——鞍体; 4——移动副; 6——格栅。
图 4 全铸固定式主索鞍结构示意
标引序号说明:
1——鞍体; 3——挡板; 5——螺栓副。
2——移动副;4——底板;
图 5 全焊固定式主索鞍结构示意图
标引序号说明:
1——鞍体; 3——滚轴系统; 5——纵向挡块;
2——拉杆连接副;4——横向挡块;6——格栅。
图6 全焊移动式主索鞍结构示意
4.3.2 散索鞍
摆轴式散索鞍结构形式见图7,滚轴式散索鞍结构形式见图8。
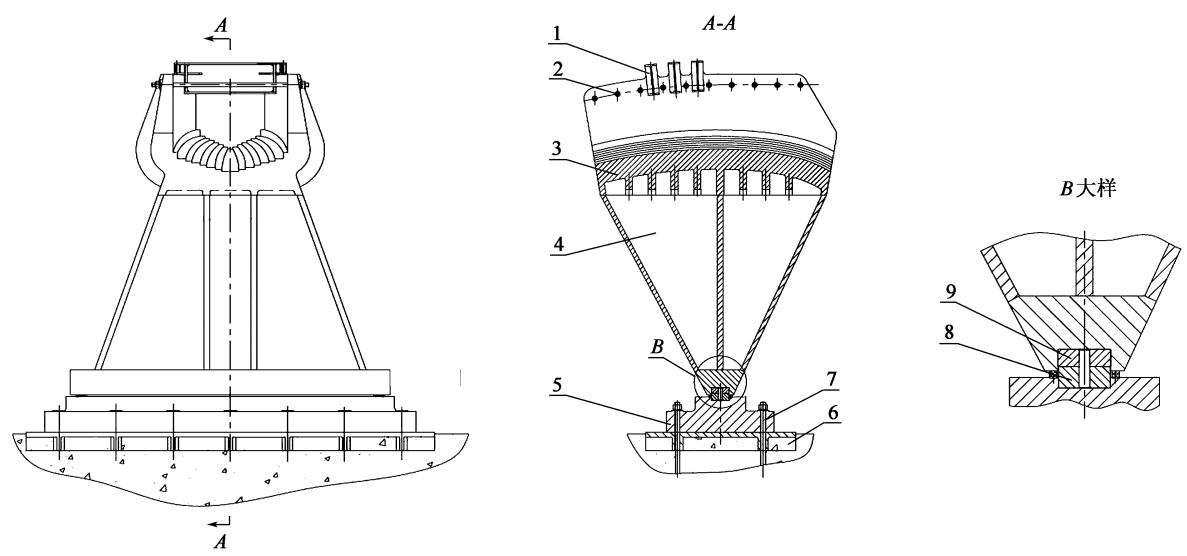
标引序号说明:
1——压紧梁; 4——鞍体底座; 7——地脚螺栓连接副;
2——拉杆连接副; 5——底座; 8——下承板;
3——鞍体鞍头; 6——底板; 9——上承板。
图7 摆轴式散索鞍结构示意
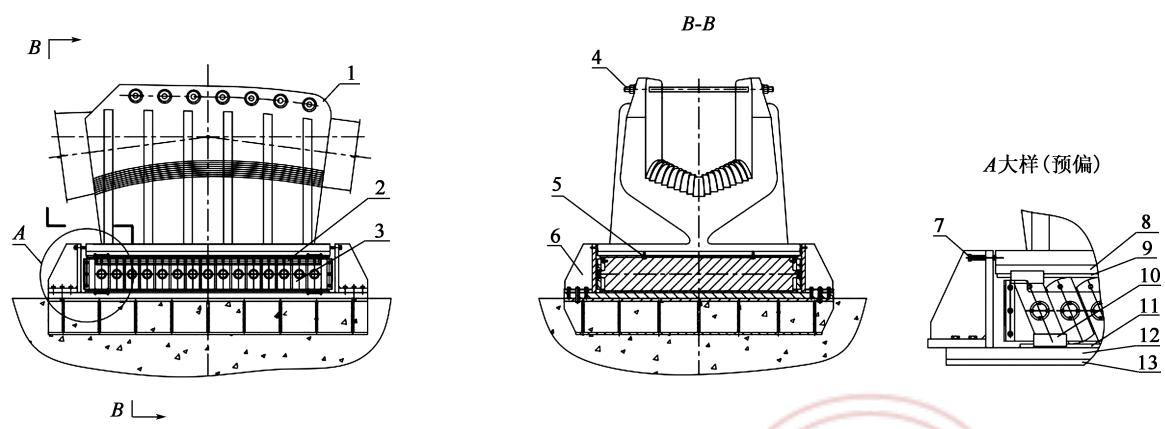
标引序号说明:
1——鞍体;
5——导向键;
9——上耐磨板;
2——联板;
6——侧挡板;
10——滚轴限位机构;
3——滚轴系统;
7——调节螺栓;
11——下耐磨板;
4——拉杆连接副;
8——上承板;
12——下承板;
图8 滚轴式散索鞍结构示意
4.3.3 散索套
自由式散索套结构形式见图9,滑动式散索套结构形式见图10。
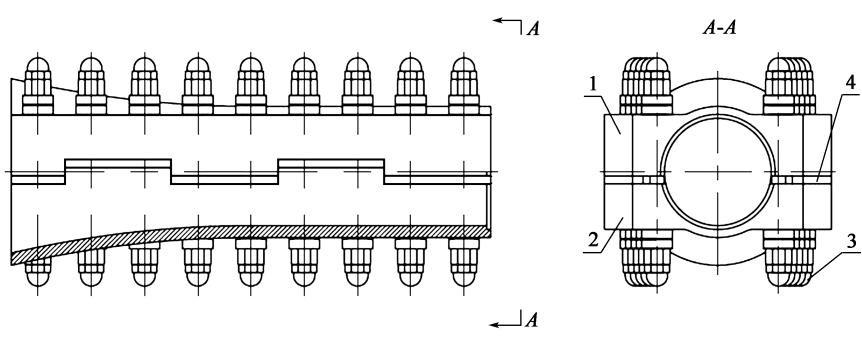
标引序号说明:
1——上半散索套;3——拉杆连接副;
2——下半散索套;4——密封带。
图 9 自由式散索套结构示意
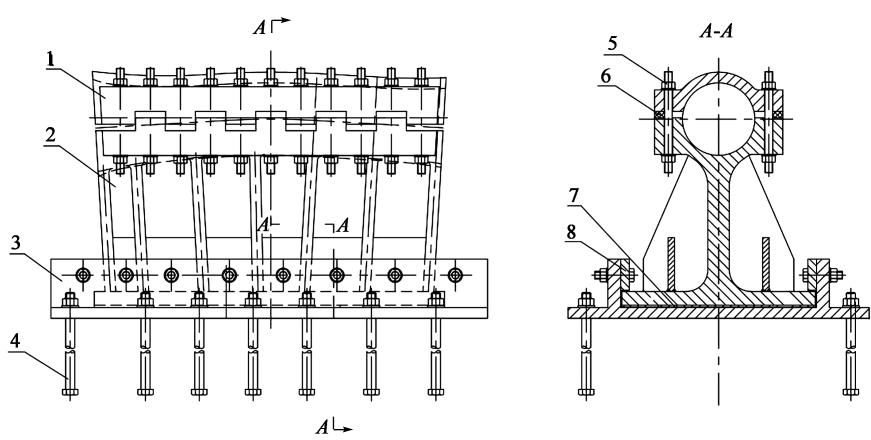
标引序号说明:
1——上半散索套;4——地脚螺栓;7——滑动副;
2——下半散索套; 5——拉杆连接副; 8——压板。
3——散索套底板;6——密封带;
图 10 滑动式散索套结构示意
4.3.4 索夹
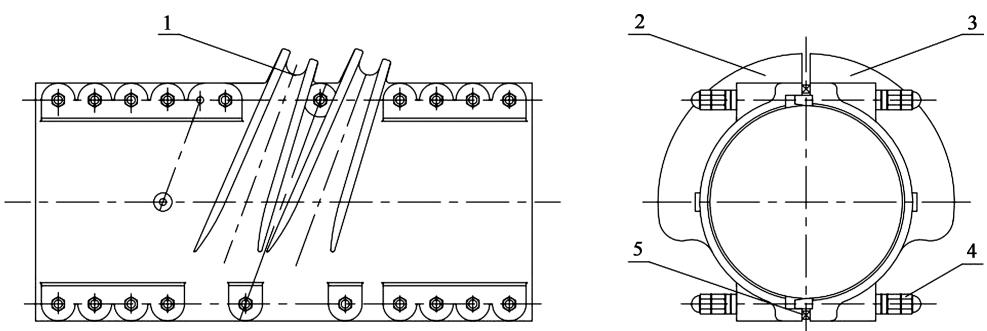
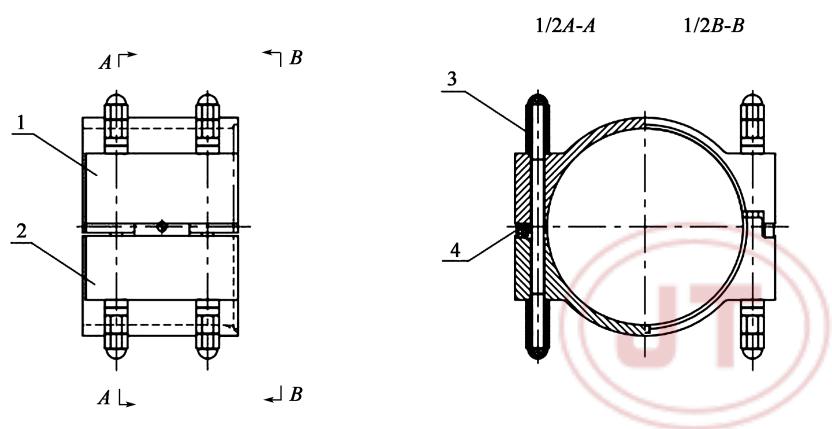
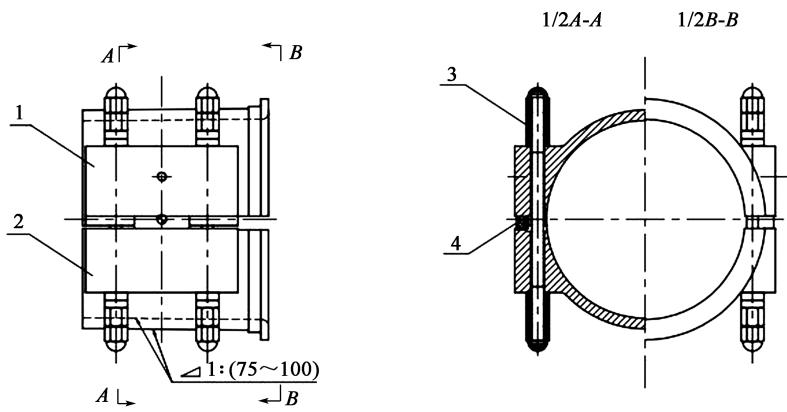
销接式索夹结构形式见图 11,骑跨式索夹结构形式见图 12,无吊索索夹结构形式见图 13,锥形封闭索夹结构形式见图 14。
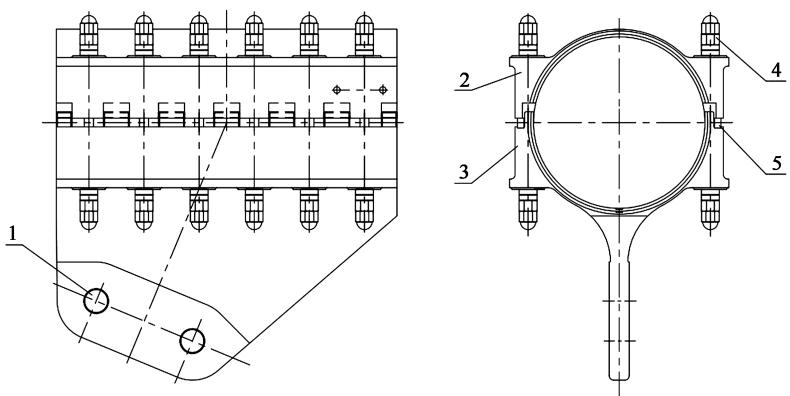
标引序号说明:
1——吊索销轴孔;3——下半索夹;5——密封带。
2——上半索夹; 4——拉杆连接副;
图 11 销接式索夹结构示意
标引序号说明:
1——吊索承索槽;3——右半索夹;5——密封带。
2——左半索夹; 4——拉杆连接副;
图 12 骑跨式索夹结构示意
标引序号说明:
1——上半索夹;3——拉杆连接副;
2——下半索夹;4——密封带。
图 13 无吊索索夹结构示意
标引序号说明:
1——上半索夹;3——拉杆连接副;
2——下半索夹;4——密封带。
图 14 锥形封闭索夹结构示意
5 技术要求
5.1 一般要求
5.1.1 索鞍是悬索桥主缆系统中重要的承载传力构件,应能永久支撑主缆;鞍槽线形尺寸应能平顺改变主缆索股方向。
5.1.2 索鞍应配置滑动(或滚动、摆轴)移动副,结构应满足主缆系统施工和运营期的功能要求。
5.1.3 索夹的强度、几何尺寸、连接螺栓紧固张力应满足索夹紧箍主缆抗滑移和传力需求;索夹对合面上嵌合构造和嵌合量及间隙应满足索夹内主缆设计孔隙率要求。
5.1.4 索鞍设计使用年限应与主缆相同不小于100年,索夹设计使用年限应不小于50年并可更换。
5.1.5 鞍体、鞍头、格栅和反力架等大型零件应设置吊耳,以满足现场安装需要。
5.1.6 索鞍、索夹零部件出厂前应进行试装配,试装配后索鞍鞍槽及索夹内壁应对齐无错台,各零部件配合面能顺利贴合无卡阻、间隙均匀,螺栓、拉杆、销轴能顺利穿入相应螺孔及满足销孔锁合的要求。各部件组装合格后应做好标识并有标识说明。
5.2 外观
5.2.1 铸钢件表面应平整,尖角和棱边处应倒圆角。
5.2.2 焊缝外观、修磨和返修焊外观应符合 GB 50661 的规定。
5.3 材料
5.3.1 钢材
5.3.1.1 索鞍鞍头、鞍体铸钢件应符合 GB/T 7659 的规定。索夹、散索套、底座、底板铸钢件应符合 JB/T 6402 的规定。 5.3.1.2 摆轴式散索鞍摆轴座锻钢件毛坯应符合 GB 713 或 GB/T 17107、GB/T 33083、GB/T 33084 的规定。摆轴式散索鞍上、下承板锻钢件毛坯、滚轴式散索鞍滚轴锻钢件毛坯应符合 GB/T 17107、GB/T 33084 的规定。 5.3.1.3 鞍体钢板应符合 GB 713 或 GB/T 714、GB/T 1591 的规定,主索鞍上、下承板和格栅钢板应符合 GB/T 1591 或 GB/T 699、GB/T 700 的规定。 5.3.1.4 拉杆连接副合金结构钢应符合GB/T3077的规定。
5.3.2 高强度螺栓连接副
高强度螺栓连接副应符合GB/T1228、GB/T1229、GB/T1230、GB/T1231的规定。
5.3.3 焊接材料
焊接材料应根据焊接工艺试验确定并符合GB/T8110、GB/T10045的规定。
5.3.4 移动副
滑动移动副可采用不锈钢-聚四氟乙烯摩擦副或其他满足使用功能和耐久性要求的结构形式;滚动移动副采用滚轴与上、下承压板滚动的结构形式。
5.3.5 铸造锌合金
锌块铸造锌合金应符合 GB/T 1175 的规定。
5.3.6 涂装材料
涂装材料品种、规格、性能应符合JT/T722的规定。
5.4 工艺要求
5.4.1 铸钢件
5.4.1.1 铸钢件清砂后应进行整体退火处理,以消除铸造应力。在割除冒口、粗整外形和焊补后,进行正火加回火或调质处理。 5.4.1.2 铸钢件非加工尺寸及形位公差,索鞍不应低于 GB/T 6414—2017 中 DCTG13 级的规定,索夹、散索套不应低于 GB/T 6414—2017 中 DCTG11 级的规定。 5.4.1.3 铸钢件的质量等级应符合附录 A 的要求。 5.4.1.4 铸钢件超标缺陷可修补,应符合附录 B 的要求。
5.4.2 锻钢件
5.4.2.1 锻钢件锻造后应进行热处理,减小锻造应力和细化晶粒,改善其力学性能和机加工性能。 5.4.2.2 锻钢件加工后的质量等级应符合附录 C 的要求。
5.4.3 拉杆连接副
5.4.3.1 直径大于 M30 的索夹拉杆连接副,应通过静载拉力试验检测其力学性能。 5.4.3.2 拉杆连接副的质量等级应符合附录C的要求。
5.4.4 焊接
5.4.4.1 首次采用的钢材、焊接材料、焊接方法、接头形式、焊接位置、焊后热处理制度以及焊接工艺参数、预热和后热措施等各种参数的组合条件,应在构件制作前按GB/T19869.1和GB50661的规定进行焊接工艺评定。焊接工艺评定有效期限2年,相同技术和质量控制条件下的车间(或现场)焊接在有效期限内可不再重复进行评定。 5.4.4.2 焊剂、焊条应按说明书规定烘干使用,不应使用脱皮、受损、潮湿的焊条;焊剂、焊丝上脏物、油锈等杂质应清除干净。 5.4.4.3 \(\mathrm{CO}_{2}\) 气体保护焊的气体纯度不小于 \(99.5\%\) 。 5.4.4.4 焊接坡口按 GB/T 985.1 和 GB/T 985.2 的规定制备, 索鞍主要承力焊缝应采用全熔透坡口形式。 5.4.4.5 焊接应在室内进行,环境温度不低于 \(5^{\circ}\) C,相对湿度小于 80%。 5.4.4.6 鞍体焊前应进行整体预热,并进行保温焊接。预热和保温温度应通过焊接性能试验和焊接工艺评定确定。 5.4.4.7 鞍体构件制作过程中,根据组装、焊接顺序应进行不少于两次中间消除应力处理,焊后应在退火炉中进行整体退火处理。 5.4.4.8 焊接构件尺寸、形位公差应符合 GB/T 19804 中 B 级和 F 级的规定。 5.4.4.9 焊缝检测应符合附录D和附录E的要求。
5.4.5 热处理
5.4.5.1 铸钢件、锻钢件、焊接件和拉杆连接副的退火、正火、调质等热处理工艺应符合 GB/T 16923、GB/T 16924、GB/T 32541 的规定。 5.4.5.2 零件调质和淬火热处理后产品硬度或力学性能应符合GB/T3077的要求。
5.4.6 机加工
5.4.6.1 索鞍机加工 5.4.6.1.1 铸焊式索鞍鞍头应先粗加工,无损检测合格后再进行焊接,焊接合格后再进行整体精加工。 5.4.6.1.2 主索鞍鞍体宜整体机加工,若分体机加工,应采取工艺措施确保索鞍组合后的加工精度满足要求,并在加工后进行鞍体配合检查。 5.4.6.1.3 零件应磨去边缘飞刺、挂渣,与主缆接触处锐边应倒圆,光滑匀顺。 5.4.6.1.4 除注明外,孔径、孔距均按粗装配要求加工。未注尺寸公差应符合 GB/T 1804 中 m 级的要求,未注形位公差应符合 GB/T 1184 中 k 级的要求。 5.4.6.1.5 索鞍机加工精度应符合表1\~表3的要求。 表 1 主索鞍机加工精度要求
| 序号 | 检查项目 | 单位 | 规定值或允许偏差 | |
| 1 | 平面度 | 主要平面 | mm/m | 0.08 |
| 主要平面全平面 | mm | 0.5 | ||
| 2 | 鞍体下平面对中心索槽竖直平面垂直度偏差 | mm | 0.5 | |
| 3 | 上、下承板全平面平行度 | mm | 0.5 | |
| 4 | 对合竖直平面与鞍体下平面垂直度偏差 | mm | 0.5 | |
| 5 | 鞍体底面对中心索槽底高度偏差 | mm | ±1.0 | |
| 6 | 鞍槽轮廓的圆弧半径偏差 | mm/m | ±0.5 | |
| 7 | 各槽宽度、深度偏差 | mm | ±0.15 | |
| 8 | 各槽宽度、深度累积误差 | mm | ±1.2 | |
| 9 | 轮廓度 | 各槽 | mm/m | 0.3 |
| 各槽全弧长 | mm | 1.0 | ||
| 10 | 各槽对中心索槽对称度 | mm | 0.5 | |
| 11 | 各槽曲线立面角度偏差 | ° | ±0.1 | |
| 12 | 鞍槽表面粗糙度 | μm | Ra12.5 | |
| 注1:主要平面包括鞍体下平面、对合竖直平面、鞍槽侧壁平面,上承板、下承板支承表面,格栅支承表面。注2:针对两块及两块以上制坯的主索鞍,“主要平面全平面”为各分块鞍体组合为一体后的组合体平面。注3:“对合竖直平面与鞍体下平面垂直度偏差”针对两块及两块以上制坯的主索鞍。 | ||||
表 2 摆轴式散索鞍机加工精度要求
| 序号 | 检查项目 | 单位 | 规定值或允许偏差 | |
| 1 | 平面度 | 主要平面 | mm/m | 0.08 |
| 主要平面全平面 | mm | 0.5 | ||
| 2 | 摆轴中心线与索槽中心平面垂直度偏差 | mm | 2 | |
| 3 | 支撑板平面平行度 | mm | 0.5 | |
| 4 | 摆轴接合面到索槽底面高度偏差 | mm | ±1 | |
| 5 | 鞍槽轮廓圆弧半径偏差 | mm/m | ±0.5 | |
| 6 | 各槽宽度、深度偏差 | mm | ±0.15 | |
| 7 | 各槽宽度、深度累积误差 | mm | ±1.2 | |
| 8 | 各槽对中心索槽对称度 | mm | 0.5 | |
| 9 | 轮廓度 | 各槽 | mm/m | 0.3 |
| 各槽全弧长 | mm | 1 | ||
| 10 | 各槽曲线平面、立面角度偏差 | ° | ±0.1 | |
| 11 | 鞍槽表面粗糙度 | μm | Ra12.5 | |
| 注1:主要平面包括鞍体下表面、中心索槽竖直(基准)平面,底座、底板支承表面。注2:支承平面包括上承板、下承板、底座、底板支承表面。 | ||||
表 3 滚轴式散索鞍机加工精度要求
| 序号 | 检查项目 | 单位 | 规定值或允许偏差 | |
| 1 | 格栅顶面及索鞍底面平面度 | mm/m | 0.08 | |
| mm | 0.3 | |||
| 2 | 上承板、下承板平面度 | mm/m | 0.08 | |
| mm | 0.25 | |||
| 3 | 上承板、下承板装焊耐磨衬板后的接触面平面度 | mm/m | 0.08 | |
| mm | 0.25 | |||
| 4 | 鞍体下平面对中心索槽竖直平面垂直度偏差 | mm | 0.5 | |
| 5 | 对合竖直平面与鞍体下平面垂直度偏差 | mm | 0.5 | |
| 6 | 上承板、下承板装焊耐磨衬板后的衬板平面与承板另侧平面的平行度 | mm/m | 0.15 | |
| 7 | 鞍槽整体厚度、侧壁厚度 | mm | 0~+10 | |
| 8 | 鞍槽轮廓的圆弧半径偏差 | mm/m | ±0.5 | |
| 9 | 各槽宽度、深度偏差 | mm | ±0.15 | |
| 10 | 各槽宽度、深度累积误差 | mm | ±1.2 | |
| 11 | 各槽对中心索槽对称度 | mm | 0.5 | |
| 12 | 轮廓度 | 各槽 | mm/m | 0.3 |
| 各槽全弧长 | mm | 1 | ||
| 13 | 各槽曲线平面、立面角度偏差 | ° | ±0.1 | |
| 14 | 鞍槽表面粗糙度 | μm | Ra12.5 | |
| 15 | 滚轴直径 | mm | ±0.025 | |
| 16 | 滚轴圆弧表面圆柱度 | mm | 0.04 | |
| 17 | 滚轴表面粗糙度 | μm | Ra1.6 | |
| 注1:“对合竖直平面与鞍体下平面垂直度偏差”针对两块及两块以上制坯的鞍体。注2:滚轴直径公差分组选配,各组内公差±0.05mm,相邻两件偏差小于0.03mm。注3:工厂预装阶段,采用涂抹红丹方法,滚轴与衬板表面接触率不小于80%。注4:工厂内总成试装配时检查鞍体底平面与上承板之间的间隙:接触面周边75%以上范围间隙不大于0.15mm,85%以上范围间隙不大于0.25mm,局部最大不超过0.5mm。 | ||||
5.4.6.1.6 索鞍鞍体 IP 点、TP 点及底板、格栅和承板等零部件相对位置中心应在机加工完成后在线做永久性定位标记,IP 点、TP 点见图 15、图 16。
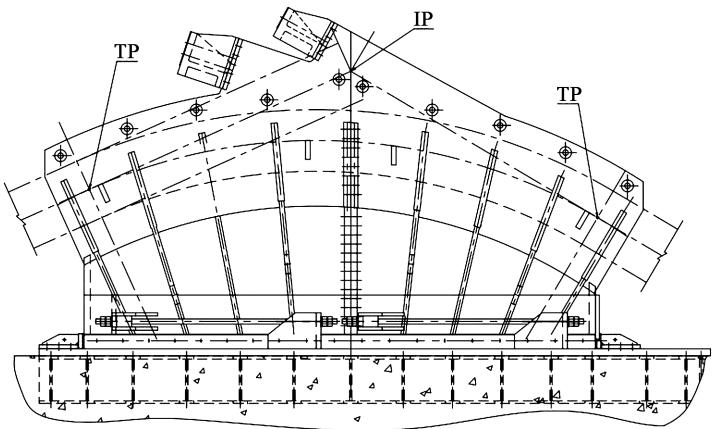
图15 主索鞍标记点
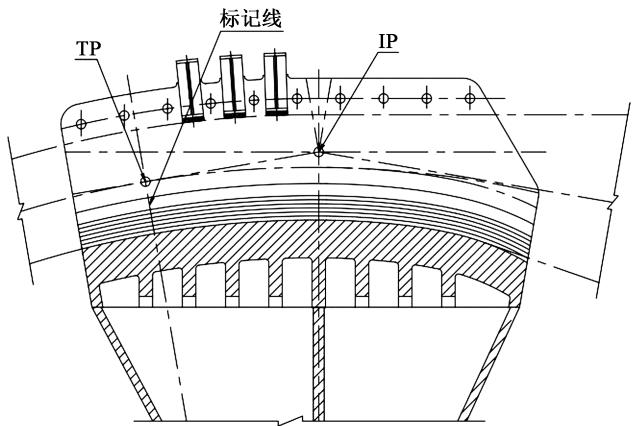
图16 散索鞍标记点
5.4.6.2 索夹、散索套机加工
5.4.6.2.1 索夹、散索套内孔机加工时,应将两半本体锁合在一起整体机加工。 5.4.6.2.2 索夹、散索套两半本体拉杆孔分开加工时,应采取数控机床定位或其他工艺保证措施。 5.4.6.2.3 孔径、孔距、未注尺寸公差、未注形位公差应符合5.4.6.1.4要求。 5.4.6.2.4 索夹、散索套机加工精度应符合表4的要求。 表 4 索夹、散索套机加工精度要求
| 序号 | 检查项目 | 单位 | 规定值或允许偏差 |
| 1 | 圆弧薄壁部分壁厚偏差 | mm | 0~+3 |
| 2 | 长度偏差 | mm | ±2 |
| 3 | 拉杆孔位置偏差 | mm | 1.2 |
| 4 | 拉杆孔直径 | mm | ±1 |
| 5 | 拉杆孔直线度 | mm | ≤L/500 |
| 6 | 索夹耳板销孔位置偏差 | mm | ±1 |
| 7 | 承缆槽位置偏差 | mm | ±2 |
| 8 | 承缆槽角度偏差 | ° | ±1 |
| 9 | 内孔表面粗糙度 | μm | Ra12.5~Ra25 |
| 注1:L表示拉杆孔深度。注2:“承缆槽位置偏差”“承缆槽角度偏差”针对骑跨式索夹。 | |||
5.4.6.2.5 索夹、散索套机加工完后应做中心标记。 5.4.6.2.6 索夹机加工后质量偏差不应大于 \(8\%\) 。
5.4.7 防腐涂装
5.4.7.1 索鞍、索夹应进行防腐涂装,预处理及涂装工艺应符合JT/T722的要求。 5.4.7.2 索鞍鞍槽和隔板、索夹、散索套内表面应采用热喷锌防护,厚度不小于 \(200\mu \mathrm{m}\)。 5.4.7.3 预埋构件与混凝土接触面应进行除锈处理并采取防锈措施,机加工配合表面应涂油脂防锈,机加工非配合表面应进行涂装。 5.4.7.4 拉杆连接副宜采用锌铬涂层工艺防护,厚度不小于8.6 \(\mu\) m。 5.4.7.5 地脚螺栓表面应氧化处理。
5.5 试装配及性能
5.5.1 鞍体配合
分体加工的主索鞍两半(或多块)鞍体应锁合检查接触面间隙和鞍槽错边值,要求如下:
a) 两半(或多块)鞍体结合面处周边间隙不应大于0.15 mm,鞍体与上承板接触面周边处间隙不应大于0.50 mm。
b) 鞍体结合面处鞍槽在槽宽、槽深和侧壁三处的错边绝对值不应大于 \(0.15 \mathrm{~mm}\) 。
5.5.2 滚轴装配
滚轴装配后散索鞍鞍体与上承板周边处间隙不应大于0.5 mm, 滚轴上、下圆弧面与上承板、下承板的接触率不应小于80%。
5.5.3 静摩擦
主索鞍试装配检验合格后应进行顶推试验,计算滑动副静摩擦系数,静摩擦系数应不大于0.05。
5.5.4 滚动摩擦
滚轴式散索鞍试装配检验合格后应进行滚动试验,计算滚动摩擦系数,滚动摩擦系数应不大于0.003。
5.5.5 散索鞍偏摆
5.5.5.1 摆轴式散索鞍试装配合格后,应进行偏摆试验,计算偏摆角度。 5.5.5.2 滚轴式散索鞍试装配合格后,应进行预偏试验,计算预偏距离。
6 试验方法
6.1 外观
6.1.1 铸钢件外观采用目测进行检查。
6.1.2 焊缝外观检查按 GB 50661 的规定进行。
6.2 材料
6.2.1 钢材
6.2.1.1 钢板化学成分、力学性能试验按 GB/T 699、GB/T 700、GB 713、GB/T 714、GB/T 1591 的规定进行。 6.2.1.2 钢板超声检测按 GB/T 2970 的规定进行,其中厚度大于 50 mm 的钢板应逐张进行超声检测。 6.2.1.3 合金结构钢化学成分、力学性能试验按 GB/T 3077 的规定进行。
6.2.2 高强度螺栓
高强度螺栓试验方法按 GB/T 1231 的规定进行。
6.3 铸钢件
6.3.1 铸钢件化学成分试验、力学性能试验和表面质量检验按 GB/T 7659、JB/T 6402 的规定进行。
6.3.2 铸钢件几何形状和尺寸检测应采用相应精度的检测工具、样板和划线检查。
6.3.3 铸钢件无损检测按附录A的要求进行。
6.4 锻钢件
6.4.1 锻钢件化学成分、力学性能试验和表面质量检验按 GB 713、GB/T 1591、GB/T 3077、GB/T 17107、GB/T 33083、GB/T 33084 的规定进行。
6.4.2 锻钢件无损检测按附录 C 的要求进行。
6.5 拉杆连接副
6.5.1 静载拉力试验。试验时沿拉杆、螺母轴线方向施加拉力荷载,持荷 15 s,试验时螺纹不应有脱扣或断裂现象,测试静载拉力试验中拉杆杆身处于张拉状态下螺母能顺利旋合。卸载后应能用手将螺母退出,可借助扳手松开螺母,但不超过半扣。静载试验试验拉力荷载应按公式(1)计算。
$$F = \frac {A _ {S} \times R _ {P 0 . 2} \times 88 \%}{1000}\tag{1}
$$
式中:
F ——静载试验拉力荷载,单位为千牛(kN);
\(A_{s}\) ——拉杆螺纹应力截面积,单位为平方毫米 \((\mathrm{mm}^{2})\) ;
\(R_{P0.2}\) ——拉杆材料规定非比例延伸强度(或下屈服强度 \(R_{eL}\) ),单位为兆帕(MPa)。
6.5.2 拉杆连接副无损检测按附录 C 的要求进行。
6.6 焊接
6.6.1 焊接构件尺寸、形位公差检测按 GB/T 19804 的规定进行。
6.6.2 钢板焊接构件的超声检测、渗透检测、磁粉检测按附录D要求进行,铸钢件与钢板热熔透性焊缝的超声检测按附录E要求进行。
6.7 热处理
零件热处理后硬度检测按 GB/T 16923 和 GB/T 16924 的规定进行。
6.8 机加工
6.8.1 用工装、样板、游标卡尺、平尺、钢卷尺、内径千分尺、塞尺、直角尺和机床在线检测检查尺寸及形位公差。
6.8.2 用粗糙度样板或粗糙度仪检验表面粗糙度。
6.9 防腐涂装
6.9.1 涂装前表面粗糙度和清洁度检测按JT/T722的规定进行。
6.9.2 涂料和热喷涂涂层表面质量、附着力和厚度检测按JT/T722的规定进行。
6.9.3 涂层测点、附着力测点按照 GB/T 18684 标准规定进行。
6.10 试装配及性能
6.10.1 用工装、钢卷尺、钢板尺、游标卡片和塞尺检查各处配合尺寸和间隙,并做好记录。目测检测各零部件外观、标识。
6.10.2 鞍体配合。将上承板放置在平台上,将分体主索鞍鞍体分别放置在上承板上,装入定位销拼装成整体,具体检查方法如下:
a)使用塞尺均匀检验两半鞍体结合面和鞍体与上承板接触面间隙。
b) 使用游标卡尺检查鞍体结合面处鞍槽在槽宽、槽深方向和侧壁三处的错边值。
6.10.3 滚轴装配。在平台上将滚轴式散索鞍临时装配,装配前对下承板衬板的上表面、滚轴的上圆弧面分别涂抹红丹。具体检查方法如下:
a)用塞尺检验组合后鞍体底平面周边与上承板的间隙。
b) 吊开鞍体和上承板,分别检查上承板衬板面和滚轴上圆弧面的接触情况、滚轴下圆弧面和下承板衬板面的接触情况,以滚轴与衬板之间的红丹接触产生标记线的累计长度除以滚轴与衬板理论接触的累计总长度再乘以100%,计算滚轴接触率。
6.10.4 静摩擦。将主索鞍下承板固定,用液压缸或千斤顶推动主索鞍鞍体和上承板进行顶推滑移试验。分三次同方向顶推,计算静摩擦系数并记录最大值。按表5记录试验结果。
表 5 顶推试验结果记录表
| 静摩擦系数μ | 顶推力F(N) | 重力加速度g(N/kg) | 鞍体+上承板质量m(kg) |
| — | F | 9.81 | — |
| μ=F/mg | |||
| 试验条件:温度: 湿度: | |||
6.10.5 滚动摩擦。将散索鞍下承板固定,用液压缸或千斤顶推动散索鞍鞍体和上承板进行顶推滚动试验。分三次来回复位顶推,计算滚动摩擦系数并记录最大值。按表6记录试验结果。
表 6 顶推试验结果记录表
| 滚动摩擦系数μ | 顶推力F(N) | 重力加速度g(N/kg) | 鞍体+上承板+滚轴系统质量m(kg) |
| — | F | 9.81 | — |
| μ=F/mg | |||
| 试验条件:温度: 湿度: | |||
6.10.6 摆轴式散索鞍偏摆。将散索鞍底座和鞍体临时固定,通过外力使散索鞍鞍体绕摆轴转动,通过角度仪读取偏转角度,同时记录试验结果。
6.10.7 滚轴式散索鞍预偏。将滚轴式散索鞍鞍体和滚轴临时装配,向锚跨端预偏顶推鞍体至设计规定位置,预偏顶推过程中应无任何卡阻现象,同时记录试验结果。
7 检验规则
7.1 检验分类
检验分为原材料进厂检验和产品出厂检验。
7.2 检验项目
7.2.1 原材料进厂检验
7.2.1.1 原材料进厂检验应符合表 7 的要求。
表 7 原材料进厂检验
| 检验项目 | 检验内容 | 技术要求 | 试验方法 |
| 钢板 | 化学成分、力学性能 | 5.3.1 | 6.2.1.1 |
| 无损检测 | 5.3.1 | 6.2.1.2 | |
| 合金结构钢 | 化学成分、力学性能 | 5.3.1 | 6.2.1.3 |
| 高强度螺栓 | 性能要求 | 5.3.2 | 6.2.2 |
| 铸钢件 | 化学成分、力学性能 | 5.4.1 | 6.3.1 |
| 尺寸精度 | 5.4.1 | 6.3.2 | |
| 锻钢件 | 化学成分、力学性能 | 5.4.2 | 6.4.1 |
7.2.1.2 钢板进厂抽验应按同一厂家,同一材质、同一板厚、每十炉(批)号检验一组试样,进行化学成分和力学性能的检验。 7.2.1.3 合金结构钢应按同一材质、同一规格、同一炉(批)号抽验一组试样,进行化学成分和力学性能检验。 7.2.1.4 高强度螺栓连接副每批次抽检8套进行硬度、保载、楔负载、机械性能检验。具体检验方法如下:a)高强度螺栓表面采用磷化、发黑处理时,扭矩系数应符合 GB/T 1231 的规定。 b) 高强度螺栓表面采用锌铬涂层处理时,应在出厂前进行扭矩系数试验,并提供实测扭矩系数报告,同一批螺栓连接副扭矩系数标准偏差不大于0.01。
7.2.1.5 铸钢件应每炉(批)检验一组本体试样,进行化学成分和力学性能的检验。鞍头、鞍体、底座、底板等大型铸钢件应每件检验一组本体试样,进行化学成分和力学性能的检验。 7.2.1.6 锻钢件应每炉(批)检验一组试样,进行化学成分和力学性能的检验。散索鞍摆轴座成品化学成分和力学性能试样取样部位应取自锻件加长部位,试样位置在截面对角线上自顶点到中心的1/3处。散索鞍滚轴、散索鞍上承板及下承板试样取样部位取自锻件加长部位,上、下承板试样位置在截面对角线上自顶点到中心的1/3处,滚轴试样位置在圆弧半径1/3处,试样毛坯按GB/T 3077要求进行热处理后检测化学成分、力学性能。
7.2.2 出厂检验
产品出厂检验应符合表8的要求。
表 8 产品出厂检验
| 检验项目 | 检验内容 | 技术要求 | 试验方法 | 抽样 |
| 主索鞍 | 铸钢件无损检测 | 附录A | 附录A | 逐件 |
| 焊缝外观、焊缝无损检测 | 5.2.2 5.4.4.8 附录D 附录E | 6.1.2 6.6.1 附录D 附录E | ||
| 机加工尺寸精度、表面精度 | 表1 | 6.8 | ||
| 防腐涂装 | 5.4.7 | 6.9 | ||
| 装配后外观、各零部件配合情况 | 5.1.6 | 6.10.1 | ||
| 鞍体配合 | 5.5.1 | 6.10.2 | ||
| 滚轴装配 | 5.5.2 | 6.10.3 | ||
| 静摩擦 | 5.5.3 | 6.10.4 | 每批次同类型索鞍抽检一组 | |
| 滚动摩擦 | 5.5.4 | 6.10.5 | ||
| 散索鞍 | 铸钢件无损检测 | 附录A | 附录A | 逐件 |
| 锻钢件无损检测 | 附录C | 附录C | ||
| 焊缝外观、焊缝无损检测 | 5.2.2 5.4.4.8 附录D 附录E | 6.1.2 6.6.1 附录D 附录E | ||
| 上承板、下承板、滚轴硬度 | 5.4.5.2 | 6.7 | ||
| 机加工尺寸精度、表面精度 | 表2 | 6.8 | ||
| 防腐涂装 | 5.4.7 | 6.9 | ||
| 装配后外观、各零部件配合情况 | 5.1.6 | 6.10.1 | ||
| 滚轴装配 | 5.5.2 | 6.10.3 | ||
| 滚动摩擦 | 5.5.4 | 6.10.5 | 每批次同类型索鞍抽检一组 | |
| 偏摆角度 | 5.5.5 | 6.10.6 6.10.7 | ||
| 索夹、散索套 | 铸钢件无损检测 | 附录A | 附录A | 逐件 |
| 机加工尺寸精度、表面精度 | 表3 | 6.8 | ||
| 防腐涂装 | 5.4.7 | 6.9 | ||
| 装配后外观、各零部件配合情况 | 5.1.6 | 6.10.1 | 逐件 | |
| 拉杆连接副 | 静载拉力试验 | 5.4.3.1 | 6.5.1 | 每批次抽检三组(同种螺纹规格为一批次),每批次数量不超过3 000套 |
| 无损检测 | 5.4.3.2 | 6.5.2 | 逐件 | |
| 硬度或力学性能 | 5.4.5.2 | 6.7 | 每种螺纹规格抽检不少于总数的15% |
7.3 判定规则
7.3.1 原材料
7.3.1.1 钢板、合金结构钢和高强度螺栓检验不合格不允许使用。 7.3.1.2 铸钢件化学成分不合格,允许在铸钢件上取样复检。力学性能不合格,允许对该批铸钢件及试样进行重新热处理,但次数不应超过两次(回火除外)。有低温冲击性能要求的索夹其冲击性能试验不合格时,可在原取样部位附近再取三个冲击试样进行复测,合格条件为前后两组共六个试样试验结果算术平均值不低于规定要求,允许有两个试验数据低于规定值,其中低于规定值 \(70\%\) 的数据仅允许一个。 7.3.1.3 锻钢件拉伸性能试验不合格,可在原取样部位附近再取两个拉伸试样进行复测,复测结果应全部满足要求。冲击性能试验不合格,可在原取样部位附近再取三个冲击试样进行复测,合格条件为前后两组共六个试样试验结果算术平均值不低于规定要求,允许有两个试验数据低于规定值,其中低于规定值70%的数据仅允许一个。 7.3.1.4 锻钢件力学性能试验或复验不合格,该批(件)锻件可重新进行热处理后取样试验,但重新热处理次数不应超过两次(回火除外)。 7.3.1.5 拉杆连接副静载拉力试验,如有一组试验不合格,则需要对该批次总数的1%且不少于五组进行复验,如再出现不合格,则判定该批次不合格。
7.3.2 出厂检验
7.3.2.1 产品经出厂检验合格并签发合格证后,方可出厂。 7.3.2.2 不符合要求的零部件可进行返修,返修合格后方可使用。
8 标志、包装、运输与储存
8.1 标志
8.1.1 铸钢件铸造时应在规定部位铸造永久性标记。索鞍、索夹型号标记应符合4.2的要求。
8.1.2 索鞍鞍体 IP 点、TP 点及各零部件中心应进行标识。
8.1.3 各零部件应有便于识别的标志,标志应完整、无遗漏,并清晰可见、正确无误。包装箱外应注明零部件名称、规格、制造日期、体积和质量。
8.1.4 属同一部套的零部件应印有识别标志和定位标志,防止在发运和安装时互相混淆,保证在安装施工过程中准确确定其相对位置。
8.2 包装
8.2.1 零部件应有良好的防锈、防尘等措施,机加工表面应涂防锈油脂。包装时应根据零部件实际情况采用适当包装方式,鞍体等大件可裸装,小件和零散件应装箱。
8.2.2 包装应牢靠,箱内应附有合格证、安装说明书和装箱清单。
8.3 运输与储存
8.3.1 零部件在搬运、运输时,不应使任何部件受到永久性损伤和散失。
8.3.2 零部件应存放在清洁、干燥、无有害介质的环境中。应设有遮盖物防止日晒雨淋,保持通风,防止受潮锈蚀。
8.3.3 零部件的储存应架离地面,不应有水或污垢聚积在其表面。堆垛零部件时,应在其层间设置衬垫,避免涂装受损。上承板、下承板、底板等零件临时存放时应在底面垫平,防止出现变形。
8.3.4 零部件在运输、储存过程中,应避免雨雪浸淋,并保持清洁;严禁与酸、碱、油类、有机溶剂等有害物质接触。
附录 A
(规范性)
铸钢件无损检测要求
A.1 铸钢件清砂后,除去氧化皮,在铸钢件转角处进行磁粉检测,应按 GB/T 9444 的规定进行,SM2、LM2、AM2 级合格。
A.2 索鞍铸钢件加工面经粗加工后进行 \(100\%\) 超声检测,应按GB/T7233.1的规定进行,3级合格。
A.3 索夹、散索套铸钢件加工面经粗加工后进行 \(100\%\) 超声检测,应按GB/T7233.1的规定进行,2级合格;其中销接式索夹耳板根部等厚区域、销孔周边等部位1级合格验收。
A.4 索鞍、索夹各部位铸钢件检测及验收标准应符合表 A.1 的规定。
表 A.1 铸钢件检测及验收标准表
| 构件名称 | 抽检比例 | 检测方法 | 检测标准 | 检测等级 | 验收标准 | 验收等级 | ||
| 主索鞍 | 鞍头 | 铸钢件转角处(除氧化皮) | 100% | 磁粉 | GB/T 9444 | — | GB/T 9444 | SM2 LM2 AM2 |
| 铸钢件粗加工面 | 超声 | GB/T 7233.1 | — | GB/T 7233.1 | 3级 | |||
| 主缆支撑部位精加工面 | 渗透或磁粉 | GB/T 9443或GB/T 9444 | — | GB/T 9443或GB/T 9444 | SP1/SM1 LP1/LM1 AP1/AM1 | |||
| 其余部位精加工面 | 渗透或磁粉 | GB/T 9443或GB/T 9444 | — | GB/T 9443或GB/T 9444 | SP2/SM2 LP2/LM2 AP2/AM2 | |||
| 锚梁 | 粗加工后 | 100% | 超声 | GB/T 7233.1 | — | GB/T 7233.1 | 3级 | |
| 磁粉 | GB/T 9444 | — | GB/T 9444 | SM2 LM2 AM2 | ||||
| 散索鞍 | 鞍头 | 铸钢件转角处(除氧化皮) | 100% | 磁粉 | GB/T 9444 | — | GB/T 9444 | SM2 LM2 AM2 |
| 铸钢件粗加工面 | 超声 | GB/T 7233.1 | — | GB/T 7233.1 | 3级 | |||
| 主缆支撑部位粗加工面 | 100% | 渗透或磁粉 | GB/T 9443或GB/T 9444 | — | GB/T 9443或GB/T 9444 | SP1/SM1 LP1/LM1 AP1/AM1 | ||
| 鞍头 | 其余部位粗加工面 | 100% | 渗透或磁粉 | GB/T 9443或GB/T 9444 | — | GB/T 9443或GB/T 9444 | SP2/SM2 LP2/LM2 AP2/AM2 | |
| 底板、底座 | 粗加工后 | 100% | 超声 | GB/T 7233.1 | — | GB/T 7233.1 | 3级 | |
| 磁粉 | GB/T 9444 | — | GB/T 9444 | SM2 LM2 AM2 | ||||
| 索夹 | 铸钢件 | 铸件转角处(除氧化皮) | 100% | 磁粉 | GB/T 9444 | — | GB/T 9444 | SM2 LM2 AM2 |
| 粗加工后的加工面 | 超声 | GB/T 7233.1 | — | GB/T 7233.1 | 2级 | |||
| 精加工后的加工面 | 渗透或磁粉 | GB/T 9443或 GB/T 9444 | — | GB/T 9443或 GB/T 9444 | SP2/SM2 LP2/LM2 AP2/AM2 | |||
| 销接式索夹耳板根部等厚区域、销孔周边等部位 | 超声 | GB/T 7233.1 | B | GB/T 7233.1 | 1级 | |||
附录 B
(规范性)
铸钢件超标缺陷修补要求
B.1 允许修补范围
B.1.1 铸钢件如发现表面、内部有超标缺陷,应及时修补。
B.1.2 半只索夹、散索套超标缺陷允许修补范围符合表 B.1 要求,超过表 B.1 缺陷应予以报废。
表 B.1 索夹、散索套超标缺陷允许修补范围
| 缺陷部位 | 缺陷深度 | 缺陷长度 |
| 圆弧薄壁区、销接式索夹耳板根部壁厚过渡区 | <20%或10 mm(取两者中较小值) | <4倍壁厚或150 mm(取两者中较小值) |
| 其他区域 | <20%或25 mm(取两者中较小值) |
B.1.3 主、散索鞍铸钢件补焊时,当补焊坡口深度不超过壁厚 \(20\%\) (且不超过 \(25~\mathrm{mm}\) ),坡口长度不超过4倍壁厚(且在 \(150~\mathrm{mm}\) 以下时),可由制造厂自行补焊,并做好补焊情况记录备查。
B.1.4 铸钢件非加工表面允许不超过 5 mm 的凹坑、气孔等缺陷, 可不进行补焊。
B.2 修补工艺要求
B.2.1 缺陷修补应按以下要求进行:
a)补焊前应制定补焊工艺;
b) 补焊前应证实缺陷已去除干净;
c)应采用与母材等强度的焊材补焊;
d) 补焊处焊接后应进行超声检测和表面渗透检测或磁粉检测,验证缺陷确已消除。
B.2.2 修补后热处理。铸钢件表面缺陷面积不超过 \(6500\mathrm{mm}^2\) ,深度不超过该处铸钢件厚度的 \(10\%\) 补焊后可不进行热处理,超过上述规定应重新进行热处理。
附录 C
(规范性)
锻钢件无损检测要求
索鞍、索夹各部位锻钢件检测及验收标准应符合表C.1的规定。
表 C.1 锻钢件检测及验收标准表
| 构件名称 | 抽检比例 | 检测方法 | 检测及验收标准 | 检测等级 | 验收等级 | |
| 主索鞍拉杆、散索鞍拉杆、索夹拉杆 | 拉杆加工螺纹前、螺母粗加工后 | 100% | 超声 | GB/T 4162 | — | AA级 |
| 拉杆、螺母、垫片热处理后 | 磁粉 | NB/T 47013.4 | — | I级 | ||
| 拉杆精加工后螺纹部分,渗透或者磁粉检测 | 磁粉 | NB/T 47013.4 | — | I级 | ||
| 渗透 | NB/T 47013.5 | C | I级 | |||
| 主索鞍、散索鞍定位销 | 粗加工后 | 100% | 超声 | GB/T 4162 | — | AA级 |
| 精加工后 | 磁粉 | NB/T 47013.4 | — | I级 | ||
| 散索鞍上承板、下承板 | 粗加工后 | 100% | 超声 | GB/T 6402 | — | 3级 |
| 磁粉 | NB/T 47013.4 | — | I级 | |||
附录 D
(规范性)
焊缝无损检测要求
构件焊接后,应对主要焊缝进行检测。焊缝检测应符合以下要求:
a) 焊接工艺评定试板焊缝应进行超声检测,按 GB/T 11345 的规定进行,检测等级 B 级,按 GB/T 29712 的 2 级验收;
b) 构件焊接后有热处理要求时,应在热处理后对焊缝进行无损检测;
c) 钢板构件的角焊缝、T形焊缝、十字焊缝和所有熔透性焊缝应进行渗透或磁粉检测,按 GB/T 18851.1 或 GB/T 26951 的规定进行,按 GB/T 26953 或 GB/T 26952 的 2X 级验收;
d) 钢板构件熔透焊缝应进行超声检测, 按 GB/T 11345 的规定进行, 检测等级 B 级, 按 GB/T 29712 的 3 级验收;
e) 铸钢件与钢板的熔透焊缝按附录 E 的规定进行验收;
f) 焊缝应在焊后 \(24\mathrm{h}\) 以后进行无损检测。
附录 E
(规范性)
铸钢件与钢板熔透焊缝的超声检测方法及质量评定
E.1 铸钢件与钢板熔透焊缝的超声检测方法应符合 GB/T 11345 的平底孔的斜射波束横波检测的要求, 检测等级 B 级, 双面单侧, 检测结果质量等级分类满足本附录的要求。
E.2 检测探头的选择见表 E.1。根据不同板厚和坡口形式选择探头角度,应保证声束能扫描到整个检测面,同时声束应尽量与该焊缝可能出现的危险性缺陷垂直,且按照不同板厚每次至少同时选择两种角度进行双面单侧的超声检测。
表 E.1 探头频率、角度和平底孔尺寸
| 板厚(mm) | 标称频率(MHz) | 探头角度(°) | 平底孔尺寸(mm) | 试块编号 |
| ≥40~140 | 1.5~2.5 | 45、60、70 | 3.0 | HL-Va,HL-Vb,HL-Vc |
E.3 检测对比试块的尺寸见图 E.1, 试块的材质应与焊接接头钢板侧材质相同或相似。
单位为毫米
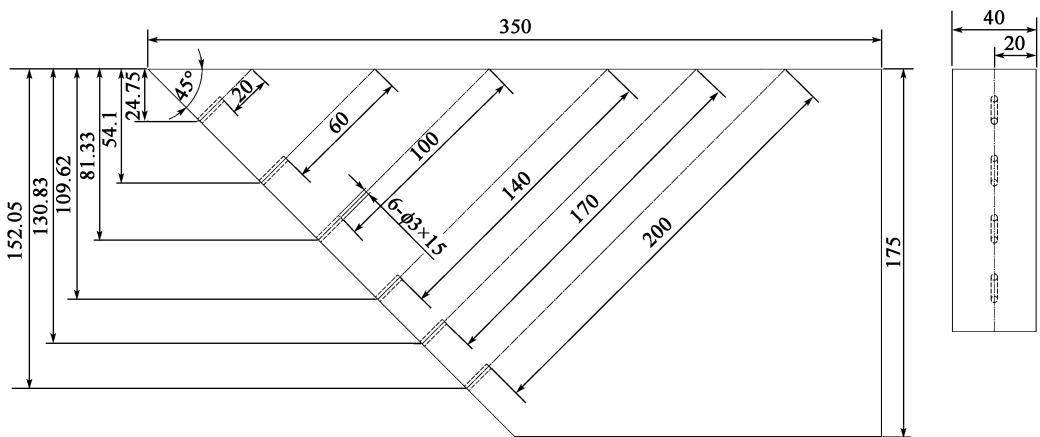
a) HL-Va试块
单位为毫米
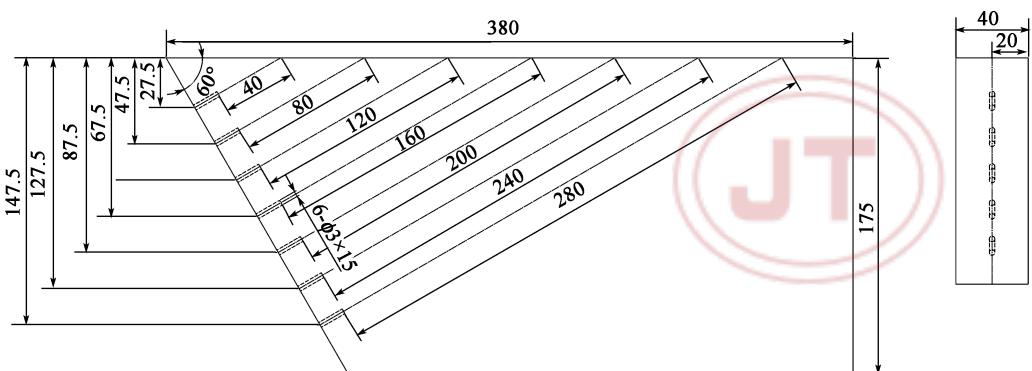
b)HL-Vb试块
图 E.1
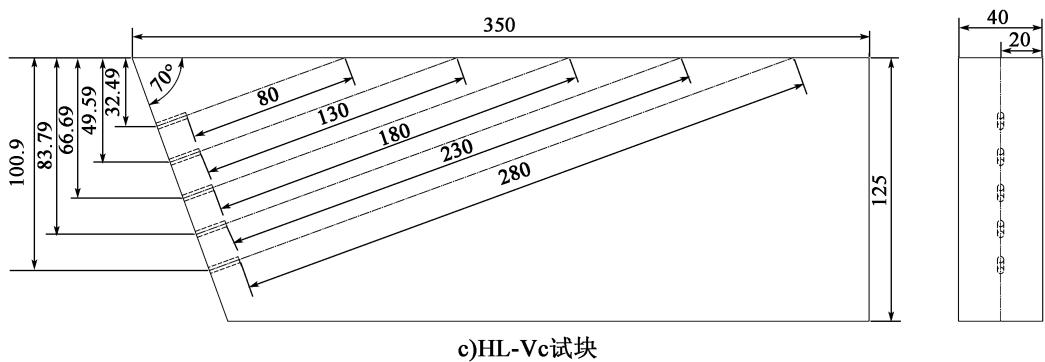
图 E.1 HL-Va, HL-Vb, HL-Vc 试块结构设计示意
E.4 超声检测的规则反射体的距离-回波高度-当量尺寸曲线(DGS曲线)应符合表E.2的规定。
表 E.2 规则反射体的距离-回波高度-当量尺寸曲线灵敏度
| 焊缝类型 | 板厚(mm) | 判废线(dB) | 定量线(dB) | 评定线(dB) |
| 铸钢件与钢板熔透焊缝 | ≥40~140 |
单位为毫米
E.5 缺陷显示长度,是指缺陷回波幅度等于或大于评定等级的显示水平长度。测量时,将探头左右移动,使波幅降低至评定等级,以此测定缺陷的显示长度。
E.6 评定线以上至定量线以下为Ⅰ区,定量线至判废线为Ⅱ区,判废线及以上区域为Ⅲ区。
E.7 缺陷评定应符合下列要求:
a)超过评定线的信号应注意其是否具有裂纹等危害性缺陷特征,如有怀疑时应采取改变探头角度、增加检测面、观察动态波形、结合结构工艺特征作判定;如对波形不能准确判断时,应辅以其他检测方法作综合判定。
b) 相邻两缺陷最小间距小于 \(8 \, mm\) 时, 两缺陷显示长度之和作为单个缺陷的显示长度。
E.8 检测结果的质量评定应符合下列要求:
a) 最大反射波幅位于Ⅱ区的缺陷,根据缺陷显示长度和多个缺陷的累计长度按表 E.3 的规定进行评定。单个缺陷显示长度和多个缺陷累计显示长度满足表 E.3 要求的判为合格;不满足表 E.3 要求的判为不合格。
表 E.3 Ⅱ区缺陷等级评定
单位为毫米
| 评定等级 | 板厚 | 单个缺陷显示长度 | 多个缺陷累计显示长度 |
| 铸钢件与钢板熔透焊缝 | t/4,最小可为10 | 在任意9t焊缝长度范围不超过t | |
| 注:t为焊缝位置钢板厚度。 | |||
b) 最大反射波幅不超过评定线的缺陷以及反射波幅位于Ⅰ区的非裂纹性缺陷,均作为记录性缺陷予以记录,判定为合格。
E.8.1 超声检测判定为裂纹、未熔合、未焊透等危害性缺陷者,应判为不合格。
E.8.2 反射波幅位于Ⅲ区的缺陷,无论其显示长度如何,应判为不合格。
E.9 不合格的缺陷,应予返修,返修区域修补后,返修部位及补焊受影响的区域,应按原超声检测条件进行复检,复检部位的缺陷应按本附录评定。
附录 F
(规范性) 主索鞍格栅安装要求
F.1 主索鞍格栅安装应符合下列要求:
a)格栅安装前编制安装工艺,塔顶格栅槽口施工缝设置及处理按施工技术规范规定进行。
b) 塔顶测量放样格栅纵横向中心标志线。
c)安装格栅垫块,精密测量标高,调整到位后进行固接。
d) 格栅吊装落位,在温度稳定时对其平面位置及高程进行测量,调整到位后将格栅固定牢靠。
e) 格栅槽口混凝土浇筑密实,与格栅连成整体,其收缩性能和强度满足规范要求,格栅顶面不应受到污染,格栅空格腔内浇注的混凝土顶面不应高出格栅金属顶平面。
f) 待混凝土完全凝固后复测格栅顶平面的平面度,实测误差值符合表 F.1 的规定,如果实测数据超过了规定值,采取措施进行现场修复处理。
F.2 主索鞍格栅安装实测项目应符合表 F.1 的规定。
表 F.1 主索鞍格栅安装实测项目
单位为毫米
| 项次 | 检查项目 | 规定值或容许偏差 | 检查方法和频率 | |
| 1 | 轴线偏位 | 顺桥向 | 全站仪、尺量:每格栅纵、横中心线2点 | |
| 横桥向 | ||||
| 2 | 塔顶格栅顶面高程 | +15,0 | 水准仪:每格栅测四角、四边中点及中心处 | |
| 3 | 塔顶格栅顶面平面度误差 | (不锈钢—聚四氟乙烯滑动副) | 全站仪或三维激光跟踪仪:格栅顶面整平面测量或者按不大于 间距划格在格子交叉点位测量 | |
| (滚轴移动副) | ||||