中华人民共和国交通运输部部门计量检定规程
构造深度手工铺砂仪
JJG(交通)117—2014
Pavement Texture Depth Manual Sanding Device
2014-12-10 发布 2015-04-05 实施
中华人民共和国交通运输部 发布
版权信息
中华人民共和国交通运输部部门计量检定规程
构造深度手工铺砂仪
JJG(交通)117—2014
人民交通出版社股份有限公司出版发行
(100011 北京市朝阳区安定门外外馆斜街 3 号)
各地新华书店经销
北京市密东印刷有限公司印刷
版权专有 不得翻印
| 项目 | 内容 |
|---|---|
| 开本 | 880 × 1230 1/16 |
| 印张 | 1 |
| 字数 | 19 千 |
| 版本 | 2015 年 4 月第 1 版 |
| 印次 | 2015 年 4 月第 1 次印刷 |
| 定价 | 15.00 元 |
| 统一书号 | 15114·2091 |
构造深度手工铺砂仪检定规程
V. R. of Pavement Texture Depth Manual Sanding Device
本规程经中华人民共和国交通运输部于 2014 年 12 月 10 日批准,并自 2015 年 04 月 05 日起施行。
归口单位: 全国交通工程设施(公路)标准化技术委员会公路工程材料与仪器设备专业标准化工作组
起草单位:
- 交通运输部公路科学研究院
- 国家道路及桥梁质量监督检验中心
- 广东省公路工程质量监测中心
- 浙江正方交通建设有限公司
本规程委托交通运输部公路科学研究院负责解释。
本规程主要起草人
| 姓名 | 单位 |
|---|---|
| 毛利建 | 交通运输部公路科学研究院 |
| 常成利 | 交通运输部公路科学研究院 |
| 刘恒柏 | 交通运输部公路科学研究院 |
| 李新平 | 广东省公路工程质量监测中心 |
| 施利民 | 浙江正方交通建设有限公司 |
| 许士丽 | 交通运输部公路科学研究院 |
| 薄占顺 | 国家道路及桥梁质量监督检验中心 |
| 崔坤荣 | 国家道路及桥梁质量监督检验中心 |
| 张朝荣 | 国家道路及桥梁质量监督检验中心 |
| 隋利建 | 国家道路及桥梁质量监督检验中心 |
目 录
| 内容 | 页 |
|---|---|
| 引言 | Ⅲ |
| 1 范围 | 1 |
| 2 引用文件 | 1 |
| 3 概述 | 1 |
| 4 计量性能要求 | 2 |
| 5 通用技术要求 | 2 |
| 6 计量器具控制 | 2 |
| 附录 A 构造深度手工铺砂仪检定记录表 | 5 |
| 附录 B 检定证书内页格式 | 6 |
| 附录 C 检定结果通知书内页格式 | 8 |
引 言
本规程的编写符合 JJF 1002—2010《国家计量检定规程编写规则》的要求。
构造深度手工铺砂仪检定规程
1 范围
本规程适用于构造深度手工铺砂仪(以下简称铺砂仪)的首次检定、后续检定和使用中的检查。
2 引用文件
本规程引用下列文件:
GB 9969.1 工业产品使用说明书 总则
凡是注日期的引用文件,仅注日期的版本适用于本规程;凡是不注日期的引用文件,其最新的版本(包括所有的修改单)适用于本规程。
3 概述
3.1 原理
铺砂仪主要由量砂筒、推平板、量尺和量砂等部分组成。其工作原理是用量砂筒将匀质且一定粒径范围的已知体积的标准量砂摊铺在路面上,用底部粘有橡胶片的专用推平板将砂推平成一圆形,量取所摊铺圆平均直径计算圆面积,根据砂体积除以圆面积,计算标准量砂在路面结构孔隙中填充的平均厚度(即构造深度)。
3.2 用途
用于检测路面构造深度。
3.3 结构
3.3.1 量砂筒
形状及结构尺寸如图 1 所示。筒一端是封闭的,容积为 25 mL ± 0.15 mL。
3.3.2 推平板
形状及结构尺寸如图 2 所示。推平板为木制或铝制,直径 50 mm,底面粘一层厚 1.5 mm 的橡胶片,上面安装一圆柱把手。
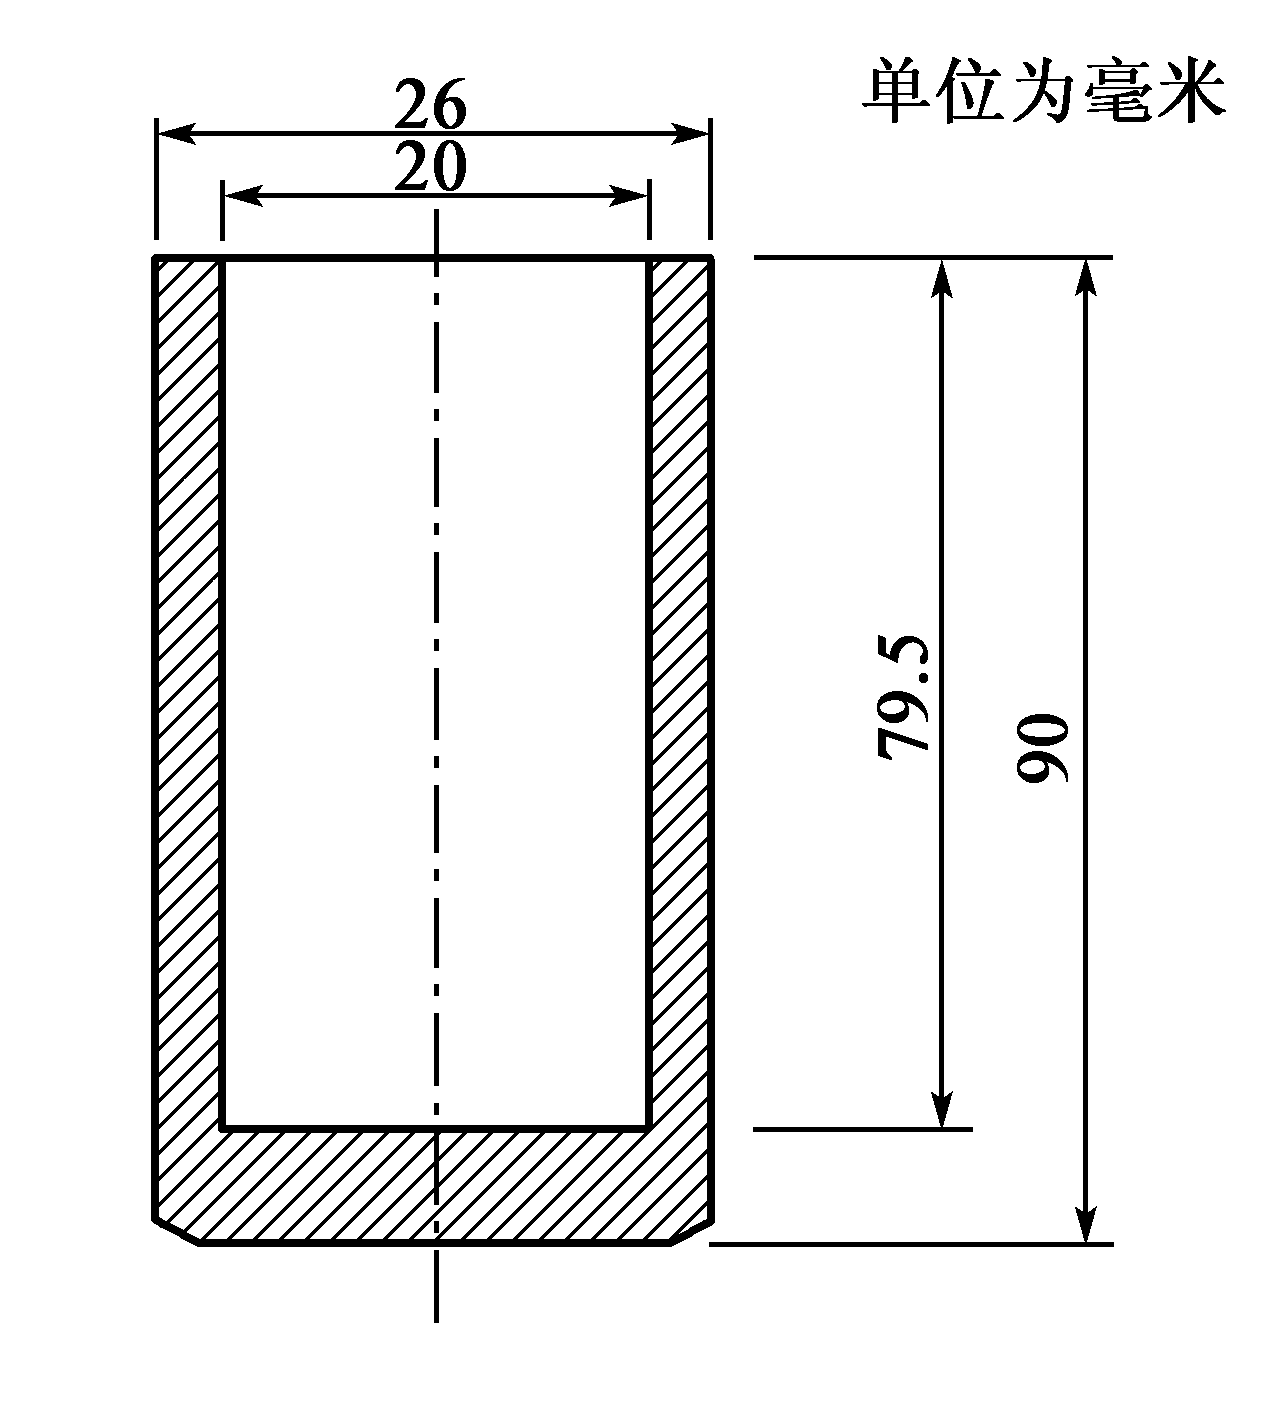
图 1 量砂筒
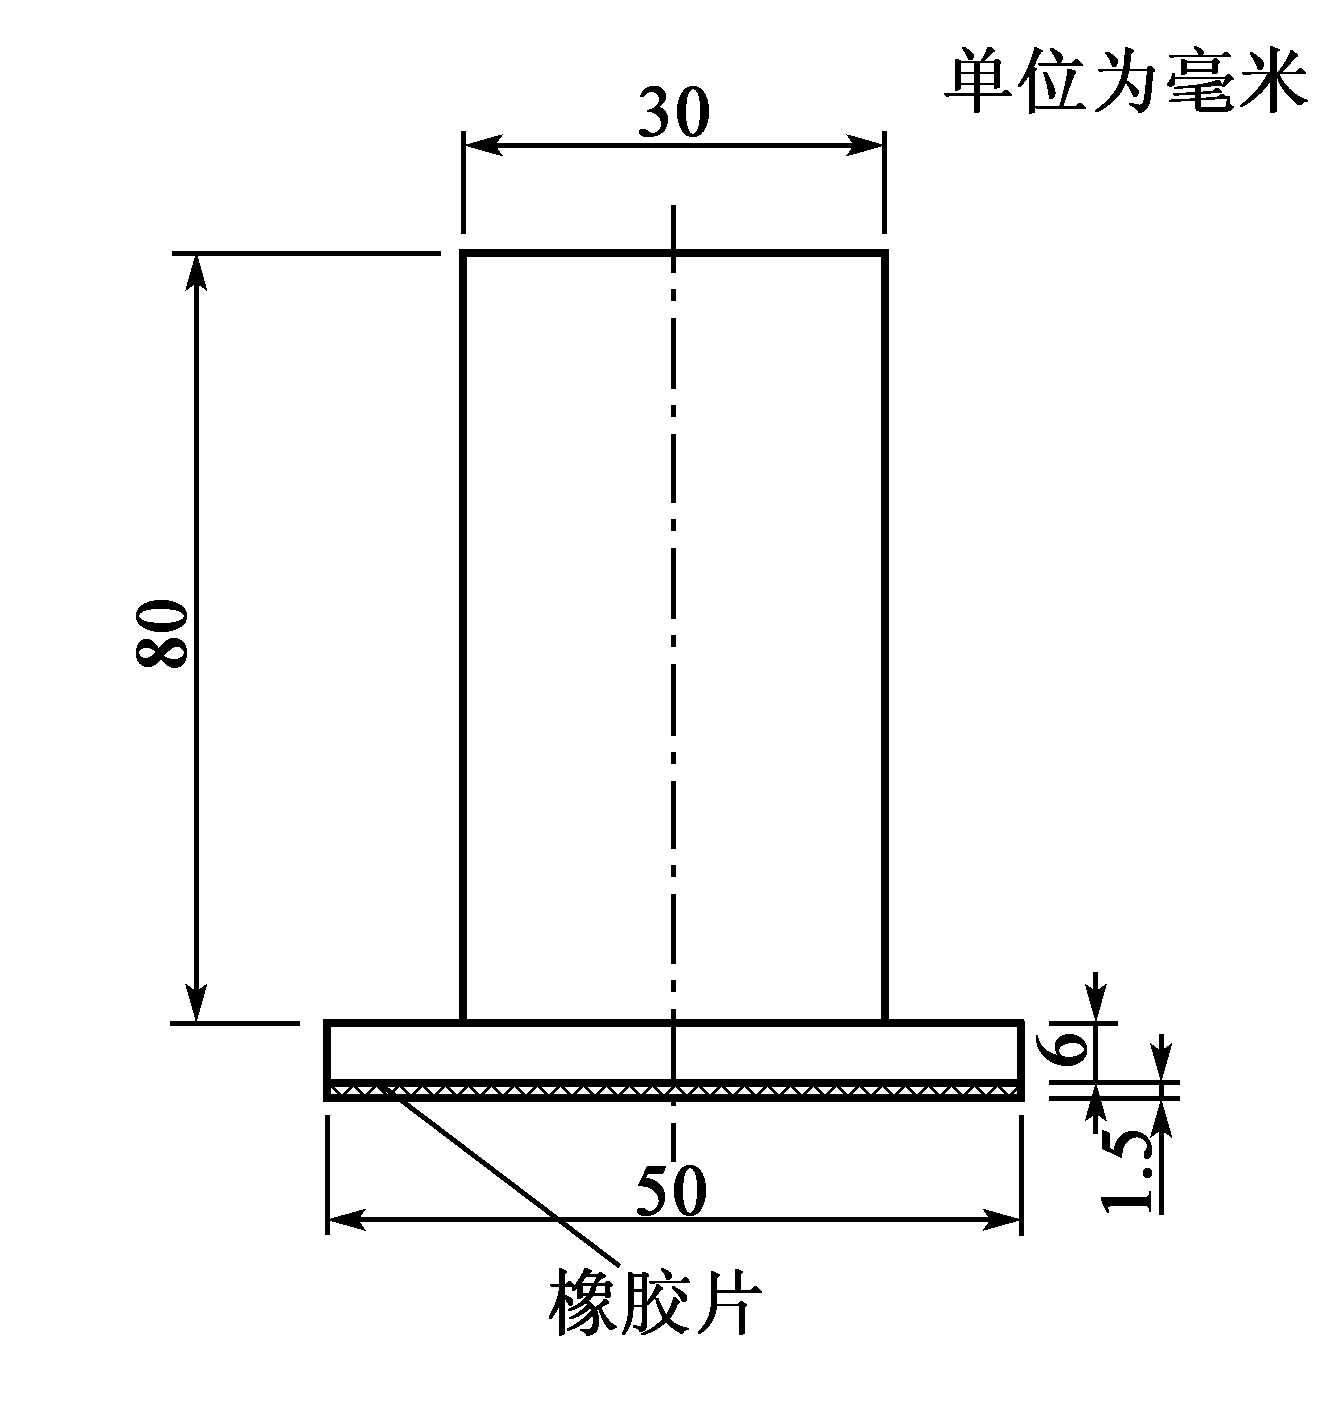
图 2 推平板
4 计量性能要求
4.1 量砂筒内径:20 mm ± 0.05 mm。
4.2 量砂筒内边缘深度:79.5 mm ± 0.05 mm。
4.3 量砂筒壁厚:不小于 3 mm。
4.4 推平板直径:50 mm ± 1 mm。
4.5 推平板橡胶片粗糙度:轮廓算术平均偏差 \(Ra \leq 50\ \mu\mathrm{m}\)。
5 通用技术要求
5.1 铺砂仪各部分的外观应光洁、无缺损、无锈蚀、无缝隙,表面镀层应光滑、均匀。
5.2 铺砂仪的标牌和标志应清晰。标牌内容包括产品名称、产品型号规格、制造日期、生产企业名称、产品技术参数、生产编号等;标志内容包括使用编号、最近一次的检定日期等。
5.3 量砂筒及推平板应采用不易产生锈蚀、成型后不易变形的材料制作,内里及外表均需做防锈蚀处理。
5.4 量砂筒内表底部水平,盛砂空间呈标准圆柱体。
5.5 标准量砂粒径范围:0.15 mm~0.3 mm;量砂干燥、洁净、匀质。
5.6 推平板厚度不小于 5 mm,推平板粘贴橡胶片厚度不小于 1.5 mm,橡胶片与推平板密实粘贴、无缝隙。
6 计量器具控制
计量器具控制包括首次检定、后续检定和使用中检查。
6.1 检定条件
6.1.1 检定环境条件
检定过程环境条件要求如下:
a)环境温度,20 ℃ ± 5 ℃;
b)环境湿度,不大于 85% RH。
6.1.2 检定器具
检定器具如下:
a)游标卡尺,量程 200 mm,精度 0.01 mm;
b)粗糙度仪,量程 0.01 μm~100 μm,精度 0.01 μm;
c)温度湿度计,温度量程 −10 ℃~+60 ℃,分度值 0.2 ℃;湿度量程(0~100)%,分度值 1%。
6.2 检定项目
铺砂仪的检定项目见表 1,检定记录格式见附录 A。
表 1 检定项目一览表
| 检验项目 | 分项 | 首次检定 | 后续检定 | 使用中检查 |
|---|---|---|---|---|
| 外观检查 | — | + | + | − |
| 量砂筒 | 内径 | + | + | + |
| 量砂筒 | 内边缘深度 | + | + | + |
| 量砂筒 | 壁厚 | + | + | − |
| 推平板 | 直径 | + | + | − |
| 推平板 | 橡胶片粗糙度 | + | + | + |
注:凡需检定的项目用“+”表示,不需检定的项目用“−”表示。
6.3 检定方法
6.3.1 外观及主要部件
用目测和手感检查铺砂仪的外观,应符合 5.1、5.2、5.3 和 5.4 的规定;用游标卡尺量取标准量砂粒径,应符合 5.5 的规定;用游标卡尺量取推平板厚度及粘贴橡胶片厚度,应符合 5.6 的规定。
6.3.2 量砂筒内径
量砂筒内径检定步骤如下:
a)将量砂筒放在水平实验台上,并将量砂筒固定;
b)用游标卡尺量测量砂筒内径,分 0°、60°、120° 三个角度量测,读取测值 \(r_1\)、\(r_2\)、\(r_3\);
c)计算 \(r_1\)、\(r_2\)、\(r_3\) 的平均值作为量砂筒内径测量值,精确至 0.01 mm,按照公式(1)计算量砂筒内径测量误差 \(K_\mathrm{r}\),应满足 \(K_\mathrm{r} \leq 0.05\ \mathrm{mm}\)。
式中:
- \(K_\mathrm{r}\) —— 量砂筒内径测量误差,mm;
- \(r_{\text{测}}\) —— 量砂筒内径测量值,mm;
- \(r_{\text{标}}\) —— 量砂筒内径标准值,mm。
6.3.3 量砂筒内边缘深度
量砂筒内边缘深度检定步骤如下:
a)将量砂筒放在水平实验台上,并将量砂筒固定;
b)用游标卡尺分 0°、60°、120° 三个角度量测量砂筒内边缘深度,分别读取测值 \(h_1\)、\(h_2\)、\(h_3\);
c)计算 \(h_1\)、\(h_2\)、\(h_3\) 的平均值作为量砂筒内边缘深度测量值,精确至 0.01 mm,按照公式(2)计算量砂筒内边缘深度测量误差 \(K_\mathrm{h}\),应满足 \(K_\mathrm{h} \leq 0.05\ \mathrm{mm}\)。
式中:
- \(K_\mathrm{h}\) —— 量砂筒内径测量误差,mm;
- \(h_{\text{测}}\) —— 量砂筒内边缘深度测量值,mm;
- \(h_{\text{标}}\) —— 量砂筒内边缘深度标准值,mm。
6.3.4 量砂筒壁厚
量砂筒壁厚检定步骤如下:
a)将量砂筒放在水平实验台上,将量砂筒固定;
b)用游标卡尺分 0°、60° 和 120° 三个角度量测量砂筒壁厚,读取测值 \(t_1\)、\(t_2\)、\(t_3\);
c)计算 \(t_1\)、\(t_2\)、\(t_3\) 的平均值作为量砂筒壁厚测量值,精确至 0.01 mm,应符合 4.3 的要求。
6.3.5 推平板直径
推平板直径检定步骤如下:
a)将推平板放在水平实验台上;
b)用游标卡尺分 0°、60° 和 120° 三个角度量测推平板直径,读取测值 \(d_1\)、\(d_2\)、\(d_3\);
c)计算 \(d_1\)、\(d_2\)、\(d_3\) 的平均值作为推平板直径测量值,精确至 0.01 mm,按照公式(3)计算推平板直径测量误差 \(K_\mathrm{d}\),应满足 \(K_\mathrm{d} \leq 1\ \mathrm{mm}\)。
式中:
- \(K_\mathrm{d}\) —— 推平板直径测量误差,mm;
- \(d_{\text{测}}\) —— 推平板直径测量值,mm;
- \(d_{\text{标}}\) —— 推平板直径标准值,mm。
6.3.6 推平板橡胶片粗糙度
推平板橡胶片粗糙度检定步骤如下:
a)将推平板水平固定在粗糙度仪检测平台上;
b)粗糙度仪分 0°、60°、120° 三个方向分别穿过圆心(即直径方向)检测橡胶片的粗糙度,分别读取测值 \(R_{\mathrm{a1}}\)、\(R_{\mathrm{a2}}\)、\(R_{\mathrm{a3}}\);
c)计算 \(R_{\mathrm{a1}}\)、\(R_{\mathrm{a2}}\)、\(R_{\mathrm{a3}}\) 的平均值作为推平板橡胶片粗糙度测量值,精确至 0.01 μm,应符合 4.5 的要求。
6.4 检定结果处理
经检定合格的铺砂仪应出具检定证书,检定证书内页格式见附录 B;检定不合格的应发给检定结果通知书,并注明不合格项目,见附录 C。
6.5 检定周期
铺砂仪的检定周期一般为一年,但在使用过程中对检测结果产生怀疑时,可以进行相应项目的使用中检查。
附录 A 构造深度手工铺砂仪检定记录表
| 受检单位 | 型号 | 生产厂商 | |||
|---|---|---|---|---|---|
| 出厂编号 | 出厂日期 | 使用编号 | |||
| 检定时温度 | 湿度 | 上次检定时间 |
| 序号 | 检定项目 | 检定记录 | 结果 |
|---|---|---|---|
| 1 | 外观检查 | ||
| 2 | 量砂筒内径误差(mm) | \(r_1\) | |
| \(r_2\) | |||
| \(r_3\) | |||
| 3 | 量砂筒内边缘深度误差(mm) | \(h_1\) | |
| \(h_2\) | |||
| \(h_3\) | |||
| 4 | 量砂筒壁厚误差(mm) | \(t_1\) | |
| \(t_2\) | |||
| \(t_3\) | |||
| 5 | 推平板直径误差(mm) | \(d_1\) | |
| \(d_2\) | |||
| \(d_3\) | |||
| 6 | 推平板橡胶片粗糙度(μm) | \(R_{\mathrm{a1}}\) | |
| \(R_{\mathrm{a2}}\) | |||
| \(R_{\mathrm{a3}}\) |
附录 B 检定证书内页格式
检定证书第 2 页
证书编号 ××××××-××××
| 检定机构授权说明 | |||
|---|---|---|---|
| 校准环境条件及地点: | |||
| 温度 | ℃ | 地点 | |
| 相对湿度 | % | 其他 |
检定使用的计量(基)标准装置
| 名称 | 测量范围 | 不确定度/准确度等级/最大允许误差 | 计量(基)标准证书编号 | 有效期至 |
|---|---|---|---|---|
检定使用的标准器
| 名称 | 测量范围 | 不确定度/准确度等级/最大允许误差 | 检定/校准证书编号 | 有效期至 |
|---|---|---|---|---|
第 2 页 共 3 页
检定证书第 3 页
证书编号 ××××××-××××
检定结果
| 序号 | 被检项目 | 检定结果 | 结论 |
|---|---|---|---|
| 1 | 外观质量与功能 | ||
| 2 | 量砂筒内径误差 | ||
| 3 | 量砂筒内边缘深度误差 | ||
| 4 | 量砂筒壁厚误差 | ||
| 5 | 推平板直径误差 | ||
| 6 | 推平板橡胶片粗糙度 |
注:
- 本报告检定结果仅对该计量器具有效;
- 本证书未加盖“××××××”无效;
- 下次检定时请携带(出示)此证书。
未经授权,不得部分复印本证书。
以下空白。
第 3 页 共 3 页
附录 C 检定结果通知书内页格式
检定结果通知书第 2 页
证书编号 ××××××-××××
| 检定机构授权说明 | |||
|---|---|---|---|
| 校准环境条件及地点: | |||
| 温度 | ℃ | 地点 | |
| 相对湿度 | % | 其他 |
检定使用的计量(基)标准装置
| 名称 | 测量范围 | 不确定度/准确度等级/最大允许误差 | 计量(基)标准证书编号 | 有效期至 |
|---|---|---|---|---|
检定使用的标准器
| 名称 | 测量范围 | 不确定度/准确度等级/最大允许误差 | 检定/校准证书编号 | 有效期至 |
|---|---|---|---|---|
第 2 页 共 3 页
检定结果通知书第 3 页
证书编号 ××××××-××××
检定结果
| 序号 | 被检项目 | 检定结果 | 结论 |
|---|---|---|---|
| 1 | 外观质量与功能 | ||
| 2 | 量砂筒内径误差 | ||
| 3 | 量砂筒内边缘深度误差 | ||
| 4 | 量砂筒壁厚误差 | ||
| 5 | 推平板直径误差 | ||
| 6 | 推平板橡胶片粗糙度 |
注:
- 本报告检定结果仅对该计量器具有效;
- 本证书未加盖“××××××”无效;
- 下次检定时请携带(出示)此证书。
未经授权,不得部分复印本证书。
附加说明
说明检定结果不合格项。
以下空白。
第 3 页 共 3 页
校核注
- 6.3.3 公式(2)下对 \(K_\mathrm{h}\) 的说明,原 PDF 印作“量砂筒内径测量误差”。按上下文应理解为“量砂筒内边缘深度测量误差”;本文档忠实保留原文,特此注记。
- 6.3.2~6.3.5 中“水平实验台”均按原 PDF 用词保留;按现代术语习惯,通常写作“水平试验台”。