JTT 784—2022 组合结构桥梁用波形钢腹板
ICS 93.040 CCS P 28 JT 中华人民共和国交通运输行业标准
JT/T 784—2022
代替JT/T 784—2010
Corrugated steel webs in composite structure bridge
2022-06-09 发布
2022-09-09 实施
中华人民共和国交通运输部发布
目 次
前言 …… III 1 范围 …… 1 2 规范性引用文件 …… 1 3 术语和定义、符号 …… 2 4 产品型号及规格 …… 3 5 技术要求 …… 5 6 试验方法 …… 10 7 检验规则 …… 11 8 标志、包装、运输与储存 …… 13 附录 A(资料性) 波形钢腹板与混凝土的连接 …… 14
前 言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1 部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 JT/T 784—2010《组合结构桥梁用波形钢腹板》,与 JT/T 784—2010 相比,除结构调整和编辑性改动外,主要技术变化如下:
———增加了2000 型波形钢腹板产品型号(见4.2);
———更改了波形钢腹板成型精度容许偏差范围(见4.2.3,2010 年版的5.4.2);
———更改了组合结构桥梁用波形钢腹板主要采用的钢材类别,其中增加了耐候结构钢(见5.3.1.1,2010 年版的5.1.1.1);
———更改了关于钢板切割方法的限制(见5.4.2.1,2010 年版的6.3.1.1);
———删除了切割的其他技术要求说明(见2010 年版的6.3.1.2、6.3.1.3);
———更改了钢板边缘加工面表面粗糙度及顶紧传力面的粗糙度的要求(见5.4.3.1,2010 年版的6.3.3.1);
———更改了焊接工艺评定规则及要求(见5.4.9.2,2010 年版的6.7.2);
———更改了涂装湿膜厚度及干膜厚度的检测方法(见6.4.16、6.4.17,2010 年版的7.3.5、7.3.6);
———增加了波形钢腹板储存的要求(见8.4);
———更改了波形钢腹板附属结构连接件要求,该内容移至附录中(见附录A,2010 年版的6.6.2)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由全国交通工程设施(公路)标准化技术委员会(SAC/TC 223)提出并归口。
本文件起草单位:浙江中隧桥波形钢腹板有限公司、河南新昱鑫桥梁钢构有限责任公司、苏交科集团股份有限公司、深圳市市政设计研究院有限公司、东南大学、同济大学、合肥工业大学。
本文件主要起草人:孙天明、陈华利、喻文杰、王用中、孟磊、陈宜言、张建东、万水、刘玉擎、乔华龙、李淑琴、高泉明、刘朵。
本文件的历次版本发布情况为:
———2010 年首次发布为 JT/T 784—2010。
———本次为第一次修订。
组合结构桥梁用波形钢腹板
1 范围
本文件规定了组合结构桥梁用波形钢腹板的产品型号及规格、技术要求、试验方法、检验规则,以及标志、包装、运输与储存的要求。
本文件适用于组合结构桥梁用的波形钢腹板。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 228.1 金属材料 拉伸试验 第1 部分:室温试验方法
GB/T 229 金属材料 夏比摆锤冲击试验方法
GB/T 700 碳素结构钢
GB/T 709 热轧钢板和钢带的尺寸、外形、重量及允许偏差
GB/T 714 桥梁用结构钢
GB/T 1228 钢结构用高强度大六角头螺栓
GB/T 1229 钢结构用高强度大六角螺母
GB/T 1230 钢结构用高强度垫圈
GB/T 1231 钢结构用高强度大六角头螺栓、大六角螺母、垫圈技术条件
GB/T 1591 低合金高强度结构钢
GB/T 1766 色漆和清漆 涂层老化的评级方法
GB/T 3323.1 焊缝无损检测 射线检测 第1 部分:X 和伽玛射线的胶片技术
GB/T 4171 耐候结构钢
GB/T 5210 色漆和清漆 拉开法附着力试验
GB/T 8923.1 涂覆涂料前钢材表面处理 表面清洁度的目视评定 第1 部分:未涂覆过的钢材表面和全面清除原有涂层后的钢材表面的锈蚀等级和处理等级
GB/T 9793 热喷涂 金属和其他无机覆盖层 锌、铝及其合金
GB/T 10433 电弧螺柱焊用圆柱头焊钉
GB/T 11345 焊缝无损检测 超声检测 技术、检测等级和评定
GB/T 13288.3 涂覆涂料前钢材表面处理 喷射清理后的钢材表面粗糙度特性 第3 部分:ISO表面粗糙度比较样块的校准和表面粗糙度的测定方法 显微镜调焦法
GB/T 13452.2 色漆和清漆 漆膜厚度的测定
GB/T 14977 热轧钢板表面质量的一般要求
GB 50205 钢结构工程施工质量验收标准
GB 50661 钢结构焊接规范
JB/T 3223 焊接材料质量管理规程
JT/T 722 公路桥梁钢结构防腐涂装技术条件
3 术语和定义、符号
3.1 术语和定义
下列术语和定义适用于本文件。
3.1.1 波形钢腹板 corrugated steel web
被加工成波折或波纹形状的用于组合结构桥梁腹板的钢结构构件。
3.1.2 波高 wave height
波形钢腹板板厚中心线的波峰与波谷的高度差值。
3.1.3 波长 wave length
波形钢腹板中相邻的波峰与波峰或波谷与波谷之间的距离。
3.1.4 转角半径 fillet radius
波形钢腹板弯折处加工时弧形对应的中心线弯曲半径。
3.1.5 节段长度 length of segment
按照桥梁节段施工要求划分的制造段长度。
3.2 符号
下列符号适用于本文件。
J———钢板作冲击韧性试验时,钢板冲击吸收的能量,单位为焦耳(J);
\(L\)———节段长度,单位为米(m);
\(L _ { 1 }\) ———节段对角线长,单位为米(m);
\(a\)———平面挠曲量,单位为毫米(mm);
\(b\)———翼缘板宽,单位为毫米(mm);
\(d\)———波高,单位为毫米(mm);
\(e\)———腹板高方向平直度,单位为毫米(mm);
\(h\)———波形钢腹板高度,单位为毫米(mm);
\(k\)———翼缘板的垂直度,单位为毫米(mm);
\(l\)———波长,单位为毫米(mm);
\(l _ { 1 }\) ———标准波形中部平直段长度,单位为毫米(mm);
\(l _ { 2 }\) ———标准波形倾斜段水平投影长度,单位为毫米(mm);
\(r\)———转角半径,单位为毫米(mm);
\(t\)———板厚,单位为毫米(mm);
\(\Delta\)———翼缘板的平直度,单位为毫米(mm)。
4 产品型号及规格
4.1 产品型号
波形钢腹板代号为 BCSW。
波形钢腹板按照波长的大小分为:
—1000 型,代号为 BCSW1000;
—1200 型,代号为 BCSW1200;
—1600 型,代号为 BCSW1600;
—2000 型,代号为 BCSW2000。
波形钢腹板型号表示应符合图1 的规定。
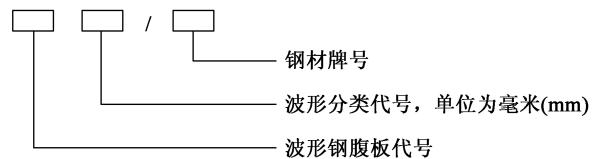
示例:材质为 Q355C 的 1000 型波形钢腹板型号表示为:BCSW1000/Q355C。
图1 波形钢腹板型号
4.2 产品规格
4.2.1 波形钢腹板通用断面图应与图2 相符,常用尺寸规格应符合表1 的规定。
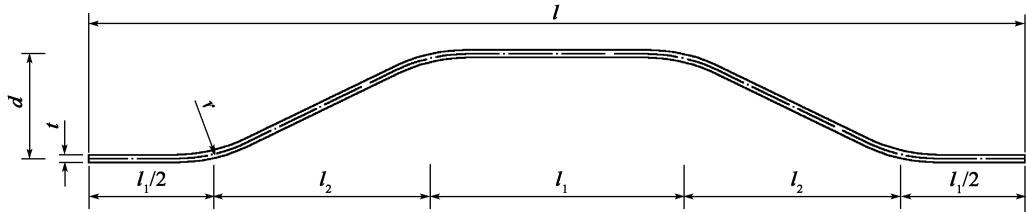 图2 波形钢腹板断面图
表1 常用波形钢腹板的几何尺寸
单位为毫米
| 类型 | ||||||
| 1000型 | 1 000 | 8~12 | 340 | 160 | 160 | 15t |
| 1200型 | 1 200 | 8~20 | 330 | 270 | 200 | 15t |
| 1600型 | 1 600 | 10~36 | 430 | 370 | 220 | 15t |
| 2000型 | 2 000 | 12~38 | 530 | 470 | 240 | 15t |
| 注:钢板冲击吸收能量(J)到一定标准时,r可调整,见表4。 | ||||||
4.2.2 波形钢腹板几何尺寸的选择,应符合加工、运输、安装、节段长度、腹板厚度的变化及节段间的连接等因素的要求。
4.2.3 各种几何尺寸的允许偏差应符合表2 的规定。
表2 波形钢腹板制作精度
| 编号 | 项目 | 精度 | 测定位置 |
| 1 | b | ±2 | 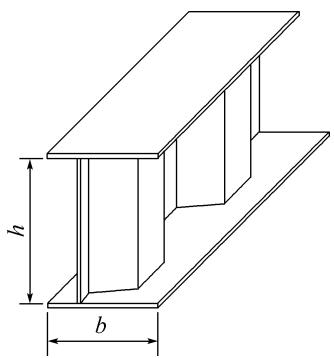 |
| 2 | h | ±h/1000 | |
| 3 | 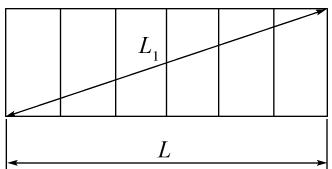 | ||
| 4 | Δ | ±l/1000 | 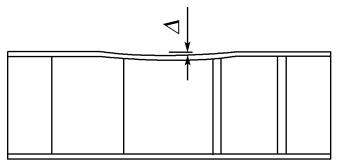 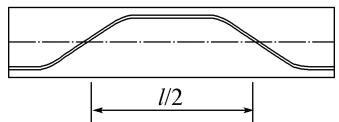 |
| 5 | e | ±h/750 | 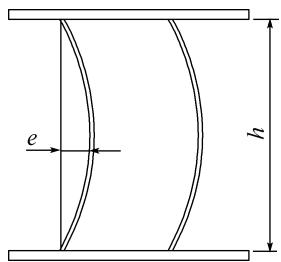 |
| 6 | d | ±t/4 | 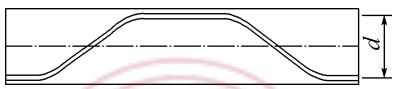 |
| 7 | l | t/2 | 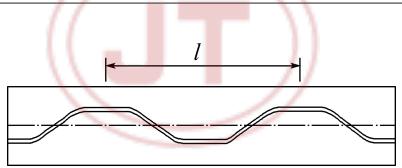 |
| 8 | a | ±5 | 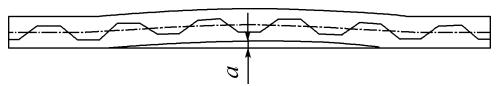 |
单位为毫米
表 2(续)
| 编号 | 项目 | 精度 | 测定位置 |
| 9 | k | ±b/200 | 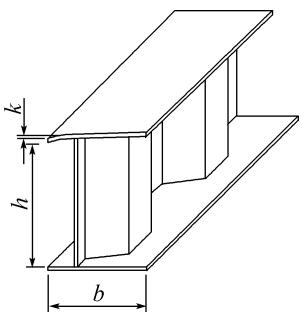 |
5 技术要求
5.1 一般要求
5.1.1 制造厂应对设计文件进行工艺性审查,在制造前按照 GB 50661、JT/T 722、GB 50205、设计文件和本文件要求,编制制造工艺指导书。
5.1.2 波形钢腹板制造前,应编制实施工艺图纸,并符合制造线形的要求。
5.1.3 设计相同的波形钢腹板杆件(构件)在制作上宜能互换。
5.2 外观
5.2.1 波形钢腹板构件转角处圆弧应平滑,不应产生裂纹和出现纤维状暗筋。切口应平直,不应有明显锯齿。
5.2.2 波形钢腹板表面应色泽均匀,不应有明显缺损和色泽灰暗现象。
5.2.3 波形钢腹板表面锈蚀、麻点或划痕深度不应大于钢材厚度允许偏差值的1/2。
5.2.4 产品外观尺寸应满足设计文件、图纸线形的要求。
5.3 材料
5.3.1 钢材
5.3.1.1 组合结构桥梁用波形钢腹板主要采用低合金高强度结构钢、耐候结构钢、碳素结构钢或桥梁用结构钢等,钢材材质应符合 GB/T 1591、GB/T 4171、GB/T 700 或 GB/T 714 的规定。
5.3.1.2 钢材的力学性能、化学成分等应满足 GB/T 1591、GB/T 4171、GB/T 700、GB/T 714 和设计图纸的相关规定。
5.3.1.3 钢材表面质量应符合 GB/T 14977 的规定。
5.3.1.4 钢材应有产品检测报告及质量证明书。当钢板为不同炉批号时,应按照炉批次提供检测报告及质量证明书。
5.3.2 焊接材料
焊接材料进场时,应提供检测报告及质量证明书,并进行复验。采用的型号应符合 GB 50661 的相关规定,焊接材料的质量管理应符合 JB/T 3223 的规定。
5.3.3 涂装材料
涂装材料的品种、规格、性能等应符合 JT/T 722 的规定。进场的涂装材料,应有生产厂家的质量证明书。涂料的型号、名称、颜色及有效期应与其质量证明书相符。
5.3.4 高强度螺栓连接副、圆柱头焊钉
5.3.4.1 高强度大六角螺栓连接副和扭剪型高强度螺栓连接副应随箱带有扭矩系数、紧固轴力(预拉力)的检验报告。
5.3.4.2 高强度螺栓、螺母、垫圈成品应按照整批配套,且有产品出厂质量证明书。
5.3.4.3 高强度大六角螺栓连接副、扭剪型高强度螺栓连接副等标准配件的品种、规格、性能等应符合表3 的规定。 表3 高强度螺栓连接副要求
| 名称 | 要求 |
| 钢结构用高强度大六角头螺栓 | GB/T 1228 |
| 钢结构用高强度大六角螺母 | GB/T 1229 |
| 钢结构用高强度垫圈 | GB/T 1230 |
| 钢结构用高强度大六角头螺栓、大六角螺母、垫圈技术条件 | GB/T 1231 |
5.3.4.4 圆柱头焊钉应符合 GB/T 10433 的规定。
5.4 工艺
5.4.1 放样、号料
5.4.1.1 波形钢腹板的放样应符合制造余量的要求,号料时宜整板下料,以减少波形钢腹板为接高而产生的焊接。
5.4.1.2 钢板放样与号料应符合 GB 50205 的规定。
5.4.2 切割
5.4.2.1 下料前应对平直度未达标的钢板进行冷矫正。钢板应采用精密数控切割。机械剪切仅适用于厚度小于10 mm 且剪切后的边缘需再加工的钢板,手工切割仅适用于次要零件且切割后边缘需再加工的钢板。锚固孔应采用精密数控切割。
5.4.2.2 钢板切割的其他技术要求应符合 GB 50205 的规定。
5.4.3 边缘加工
5.4.3.1 切割后需焊接的边缘应进行机械焊接坡口加工,不要求焊接但属气割的边缘应进行边缘机械加工。 机加工零件的边缘加工深度不应小于3 mm,加工面表面粗糙度不应大于25 μm;顶紧传力面的粗糙度不应大于12.5 μm;顶紧加工面与板面垂直度偏差应小于板厚的1%,且不应大于0.3 mm。 5.4.3.2 边缘加工的允许偏差应符合 GB 50661 的规定。 5.4.3.3 使用锯割和自动等离子切割的部件边缘,在不要求焊接处,可不进行边缘加工。
5.4.4 矫正
钢板矫正应采用冷矫正。矫正后的钢料表面不应有明显的凹痕或损伤,划痕深度不应大于该钢材厚度负允许偏差的1/2。
5.4.5 波形钢腹板的成型
5.4.5.1 波形钢腹板的成型宜采用冷成型,成型工艺为模压法。模压法又分为无牵制模压法和普通模压法。厚度大于14 mm 的钢板宜采用无牵制模压法成型,厚度小于或等于14 mm 的钢板可采用普通模压法成型。波形钢腹板的成型不应采用冲压法成型。
5.4.5.2 无牵制模压法是在同一横断面上同时不超过两个受压牵制区,且模压时两侧钢板不受牵制,可自由伸缩的模压方法。无牵制模压法示意如图3 所示。
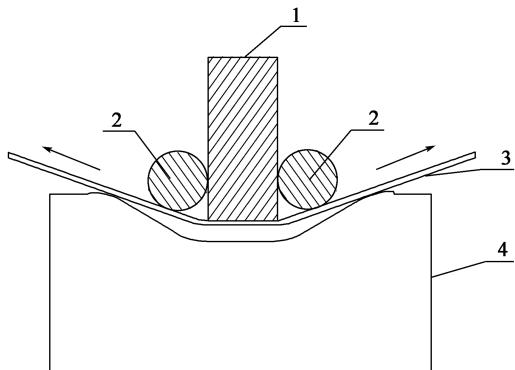 标引序号说明:
1———固定承压区; 3———自由伸缩的钢板;
2———碾压区; 4———底模。
图3 无牵制模压示意图
5.4.5.3 普通模压法是利用液压机与波形近似断面的模具进行一次性成型的方法。
5.4.5.4 波形钢腹板冷弯加工成型时转角半径应不小于板厚的15 倍。
5.4.5.5 当钢板的冲击韧性满足表4 所示的夏比冲击试验的要求,且化学成分中的氮含量不超过0.006% 时,波形钢腹板加工成型时,冷弯加工转角半径可相应按照板厚的7 倍以上、5 倍以上控制。若是在与轧制成直角方向处进行冷弯加工时,则应当采用压延直角方向的夏比冲击试验吸收能量的值。 表4 冷弯加工半径与冲击韧性的吸收能量值
| 吸收能量(J) | 冷弯加工转角半径r | 试验方法 |
| >150 | ≥7t | GB/T 229 |
| >200 | ≥5t |
5.4.6 组拼
5.4.6.1 组拼前,波形钢腹板各零部件应经检验合格,在待焊区域或距焊缝边缘30 mm~50 mm 以内的部位,应清除下料毛刺、尘土、油污、熔渣、水分、铁锈和氧化皮等有害物质,使其表面显露出金属光泽。
5.4.6.2 波形钢腹板的组拼应在作业车或标准钢胎膜上进行,组拼角度应符合波形钢腹板焊接时的变形量要求,平台或胎模应牢固平整以保证波形钢腹板组拼精度。
5.4.7 波形钢腹板的连接
5.4.7.1 波形钢腹板节段内的纵向连接方式宜采用对接焊接。
5.4.7.2 波形钢腹板为接高而进行的工厂水平连接应采用对接焊接,不宜使用螺栓连接。
5.4.7.3 波形钢腹板节段与节段间的连接方法可采用角焊缝焊接法、对接焊接法、高强度螺栓连接法等,其形式应与表5 相符。
表5 波形钢腹板之间的连接方式
| 角焊缝焊接(搭接)连接 | 对接焊接连接 | 高强度螺栓连接 |
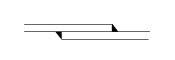 | 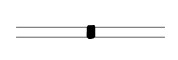 | 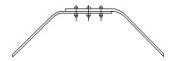 |
5.4.7.4 波形钢腹板节段与节段之间的连接方式,设计和制造时宜以工厂焊接为主、减少现场焊接和涂层修复作业量的连接方式。高强度螺栓连接的摩擦面应按照 GB 50205 的要求进行防滑处理。
5.4.7.5 波形钢腹板与翼缘板连接时,焊缝端部应设置过焊孔,过焊孔高度应大于1.5 倍腹板厚度,过焊孔宜为扇贝形状。
5.4.8 连接件制作
5.4.8.1 波形钢腹板连接件部位主要包括:波形钢腹板与混凝土顶底板之间、波形钢腹板与混凝土横隔梁之间以及波形钢腹板与内衬混凝土之间。
5.4.8.2 连接件的焊接工艺应符合 GB 50661、GB 50205、GB/T 10433 的规定。
5.4.8.3 波形钢腹板与混凝土的连接方式详见附录A。
5.4.9 焊接
5.4.9.1 除节段与节段等必需的现场焊接之外,所有焊接作业宜采用工厂焊接,每个施工节段的波形钢腹板应在工厂内整体制作,工厂焊接宜采用全自动或半自动焊接。
5.4.9.2 波形钢腹板的焊接,包含连接件的焊接和波形钢腹板节段之间的焊接。所有焊接均应在施焊之前进行焊接工艺评定。焊接工艺评定规则应符合 GB 50661 的规定。
5.4.9.3 波形钢腹板构件焊缝应满足设计要求,设计无要求时,波形钢腹板接高焊缝应为一级,其他焊缝可为二级。 5.4.9.4 当采用翼缘板形式的波形钢腹板时,波形钢腹板与上下翼缘板的焊缝应采用全熔透焊。 为降低焊接热输入影响变形,其他如开孔板、角钢连接件可采用部分熔透焊。 5.4.9.5 焊缝的焊接质量、力学性能应符合 GB 50205 的规定。
5.4.9.6 一、二级熔透焊缝应采用超声波探伤进行内部缺陷的检验,超声波探伤不能对缺陷做出判断时,应采用射线探伤进行检验,部分熔透焊焊缝宜采用磁粉探伤。
5.4.9.7 内部缺陷分级及探伤方法应分别符合 GB/T 11345、GB/T 3323 的规定。一、二级焊缝质量等级及缺陷分级应符合表6 的规定。 表6 一、二级焊缝质量等级及缺陷分级
| 焊缝质量等级 | 一级 | 二级 | |
| 内部缺陷超声波探伤 | 评定等级 | II | III |
| 检验等级 | B级 | B级 | |
| 探伤比例 | 100% | 20% | |
| 内部缺陷射线探伤 | 评定等级 | II | III |
| 检验等级 | AB级 | AB级 | |
| 探伤比例 | 100% | 20% | |
5.4.9.8 对工厂制作焊缝,应按照每条焊缝计算百分比,且探伤长度应不小于200 mm。当焊缝长度不足200 mm 时,应对整条焊缝进行探伤。
5.4.9.9 对现场安装焊缝,应按照同一类型、同一施焊条件的焊缝条数计算百分比,探伤长度应不小于200 mm,并应不少于1 条焊缝。对现场焊接部位的缺陷检查一般采用磁粉、涡流探伤等方法。
5.4.9.10 焊缝应冷却到环境温度后,在全长范围内进行焊缝外观检查(宜采用磁粉等方法进行外观检查),不应有裂纹、未熔合、夹渣、未填满弧坑和焊瘤等缺陷。
5.4.9.11 焊钉根部焊脚应均匀,焊脚里面的局部未熔合或不足360°的焊脚应进行修补。
5.4.10 整型控制
5.4.10.1 成型后的波形钢腹板应采用专用的标准钢平台、工装设备进行整型,以满足波形钢腹板的尺寸和整体结构要求;厚度不小于10 mm 的波形钢腹板和相关连接件,应采用机械矫正,不应采用锤击等其他人工方法。
5.4.10.2 构件矫正宜采用冷矫正,冷矫正时环境温度不应低于-12℃,矫正后的钢材表面不应有超过 GB 50205 中要求的凹痕和其他损伤。
5.4.10.3 个别部位确需采用热矫正时,热矫正温度应控制在600 ℃~800 ℃,严禁过烧。矫正后零件应缓慢冷却,降至室温以前,不应锤击钢材工件或用水急冷。
5.4.10.4 产品整型后尺寸允许偏差应符合表2 的规定。
5.4.11 制孔
5.4.11.1 螺栓孔应采取钻孔工艺,不应采用冲孔、气割孔,制成的孔应呈正圆柱形,孔壁表面粗糙度不大于25 μm,孔缘不应有损伤不平和刺屑。
5.4.11.2 螺栓孔的孔径允许偏差为+0.7 mm;孔壁垂直度允许偏差不大于±0.3 mm。
5.4.11.3 螺栓孔距允许偏差应符合表7 的规定,有特殊要求的孔距偏差应符合设计文件的规定。
表7 螺栓孔距允许偏差
| 定位方法 | 检查项目 | 允许偏差(mm) | 说明 |
| 用钻孔样板、数控机床 | 两相邻孔距 | ±0.4 | |
| 同一孔群任意两孔孔距 | ±1.0 | ||
| 两组孔群中心距 | ±1.0 | ||
| 孔群中心线与杆件中心线的横向偏移 | 2.0 | ||
| 号钻的孔 | 两相邻孔距 | ±1.0 | 包括用分离式样板分别对线钻孔的孔群 |
| 同一孔群任意两孔孔距 | ±1.5 | ||
| 孔中心与孔群中心线的横向偏移 | 2.0 |
5.4.11.4 钻孔应采用数控钻床或标准钻孔样板,并优先选用数控钻床钻孔。
5.4.11.5 采用标准样板钻孔时,应采用冲钉定位,冲钉数应不少于两个。
5.4.11.6 用标准钻孔样板依次钻足孔径的零件,卡料厚度应保证最底层零件栓孔质量,不应超过允许偏差。
5.4.11.7 钻头直径应符合 GB 50205 的规定。磨完后的钻头应先在废料上试钻孔,经检查合格后方可在零部件上钻孔。
5.4.11.8 钻孔时,应用试孔器检查孔径精度,试孔器检查数量应不少于螺栓孔个数的20%。
5.4.11.9 采用配钻及扩孔工艺时,其孔距不受表7 的制约。 5.4.11.10 制孔完成后,工厂应对钢腹板进行预拼装,每批钢腹板制造完成后,应进行连续匹配试拼装,每批预拼装的钢腹板数量不少于3 段,预拼装检验合格后,应留下最后一个钢腹板并前移参与下一批次的预拼装。
5.4.12 涂装
5.4.12.1 波形钢腹板的涂装工艺和质量应符合设计及 JT/T 722 的规定。
5.4.12.2 除现场修复及最后整体面漆可在现场作业外,其余涂装均应在工厂进行。
5.4.12.3 涂装前应对自由边双侧倒弧,倒弧半径宜为2.0 mm。
5.4.12.4 面层液态涂料涂装宜分成两层,应采用高压无气喷涂法,桥梁箱室内侧面面漆宜全部工厂完成;桥梁箱室外侧面面漆第一层应在工厂涂装,第二层面漆宜在装完成且局部修复涂装完成后进行整体面漆涂装。
5.4.12.5 高强螺栓连接摩擦面的涂装应符合 GB 50205 的规定。
5.4.12.6 根据环境条件,波形钢腹板可采用耐候钢,箱梁外侧宜采用免涂装耐候钢,内侧可根据情况采用免涂装或按照 JT/T 722 配置短效型涂装。
5.5 成品
5.5.1 波形钢腹板各焊缝焊接质量应满足设计要求。
5.5.2 波形钢腹板的成品尺寸应符合表2 的规定。
5.5.3 涂料涂层表面应平整、均匀一致、无漏涂、起泡、裂纹、气孔和返锈等现象,可有轻微桔皮和局部轻微流挂;金属涂层表面应均匀一致,不应有漏涂、起皮、鼓泡、大熔滴、松散粒子、裂纹和掉块等,可轻微结疤和起皱。
5.5.4 波形钢腹板的成品保护可采用粘贴有黏性的塑料薄膜的罩膜保护法或临时涂刷一层漆膜的保护方法。在最终面漆涂装前,临时涂刷的漆膜应能被清除。
6 试验方法
6.1 一般要求
6.1.1 应使用计量检定、校准合格的计量器具进行检验。
6.1.2 焊缝应在冷却到环境温度后进行外观检测,无损检测应在外观检测合格后进行,检测时间应符合 GB 50661 的规定。
6.2 外观
6.2.1 外观用目测检查,尺寸用游标卡尺和钢卷尺测量。
6.2.2 螺栓孔采用游标卡尺、钢卷尺测量。
6.2.3 焊缝尺寸采用焊缝检尺进行测量。
6.2.4 涂层外观检测按照 JT/T 722 的规定进行。
6.3 材料
6.3.1 钢材力学性能试验按照 GB/T 228.1 的规定进行。
6.3.2 钢材化学成分试验按照 GB/T 700、GB/T 714、GB/T 1591 或 GB 4171 的规定进行。
6.3.3 钢材几何尺寸检测按照 GB/T 709 的规定进行。
6.3.4 焊接材料性能试验按照 GB 50205 的规定进行。
6.3.5 涂装材料性能试验按照 JT/T 722 的规定进行。
6.3.6 高强度大六角螺栓连接副、扭剪型高强度螺栓连接副等标准配件性能试验按照 GB/T 1228、GB/T 1229 、GB/T 1230、GB/T 1231 的规定进行。
6.4 工艺
6.4.1 放样、作样、号料及切割的检验按照 GB 50205 的规定进行,切割面性能试验按照 GB 50205 的规定进行。
6.4.2 零件边缘加工的检验按照6.2.1 的规定进行,经加工后的边缘的性能试验按照 GB 50205 的规定进行。
6.4.3 钢板矫正的检验方法按照6.2.1 的规定进行,矫正后的性能试验按照 GB 50205 的规定进行。
6.4.4 波形钢腹板的成型检验按照6.2.1 的规定进行,成型质量的性能试验按照 GB 50205 的规定进行。
6.4.5 组拼后允许偏差检验按照6.2.3 的规定进行,组拼精度的性能试验按照 GB 50205 的规定进行。
6.4.6 连接件制作质量的检验按照6.2.1 的规定进行,制作质量的性能试验按照 GB 50205 的规定进行。
6.4.7 焊钉检验按照6.2.1 的规定进行,焊钉质量的性能试验按照 GB/T 10433 的规定进行。
6.4.8 焊接工艺评定的检验按照 GB 50661 的规定进行。
6.4.9 焊缝的检验按照6.2.3 的规定进行,焊缝的无损检验按照 GB 50661 的规定进行。
6.4.10 螺栓孔的检验按照6.2.1 的规定进行,其检验方法按照 GB 50205 的规定进行。
6.4.11 除锈等级的检测按照 GB/T 8923 的规定进行。
6.4.12 表面粗糙度的检测按照 GB/T 13288.3 的规定进行。
6.4.13 漆膜附着力的检测按照 GB/T 5210 的规定进行。
6.4.14 锌、铝涂层附着力的检测按照 GB/T 9793 的规定进行。
6.4.15 湿膜厚度的检测按照 GB/T 13452.2 方法1A、1B、1C 的规定进行。
6.4.16 干膜厚度的检测按照 GB/T 13452.2 方法7A、7B、7C 的规定进行。
6.4.17 涂层漆膜表面缺陷的检测按照 GB/T 1766 的规定进行。
6.5 成品
波形钢腹板的成品外观采用目测,成品尺寸检测按照6.2.1 的规定进行。
7 检验规则
7.1 检验分类
7.1.1 产品检验分为型式检验和出厂检验。检验项目应符合表8 的规定。
表8 型式检验和出厂检验项目
| 序号 | 检验项目 | 技术要求 | 检验方法 | 型式检验 | 出厂检验 | |
| 1 | 钢板原材 | 力学性能 | 5.3.1.2 | 6.3.1 | + | + |
| 2 | 化学分析 | 5.3.1.2 | 6.3.2 | + | + | |
| 3 | 外形尺寸 | 5.3.1.3 | 6.3.3 | + | + | |
| 4 | 焊材 | 力学性能 | 5.3.2.2 | 6.3.4 | + | - |
| 5 | 化学分析 | 5.3.2.2 | 6.3.4 | + | - | |
| 6 | 涂料 | 涂料成分 | 5.3.3 | 6.3.5 | + | - |
| 7 | 涂料性能 | 5.3.3 | 6.3.5 | + | - | |
| 8 | 焊接工艺评定 | 焊缝性能 | 5.4.9.2 | 6.4.9 | + | - |
| 9 | 焊缝 | 外观 | 5.4.9.6 | 6.4.10 | + | + |
| 10 | 无损探伤 | 5.4.9.8 | 6.4.10 | + | + | |
| 11 | 漆膜 | 附着力 | 5.4.12.1 | 6.4.14 | + | + |
| 12 | 涂层厚度 | 5.4.12.1 | 6.4.16/6.4.17 | + | + | |
| 13 | 成品 | 尺寸 | 5.5.2 | 6.5 | + | + |
| 14 | 外观 | 5.5.3 | 6.5 | + | + | |
7.1.2 产品出厂时应进行出厂检验。 出厂检验项目为产品规格、产品尺寸允许偏差以及外观等。 产品需经检验合格,并附有质量检验合格证方可出厂。
7.1.3 有下列情况之一时,应进行型式检验:
a) 正式生产后,如结构、材料、工艺有较大改变,可能影响产品性能;
b) 产品停产超过三个月,恢复生产;
c) 需方提出要求,经供需双方协议一致时;
d) 出厂检验结果与上次型式检验有较大差异;
e) 国家质量监督机构提出进行型式检验要求。
7.2 组批与抽样
7.2.1 组批
产品以批为单位抽样验收,同一材质、同一制造工艺的产品不大于200 件为一批。
7.2.2 抽样
出厂检验时,从每批产品中随机抽取一件波形钢腹板进行检验,抽样以波形钢腹板板厚最厚的作为抽检对象。型式检验时,从首批产品随机抽取两件波形钢腹板进行检验,抽样以波形钢腹板板厚最厚的作为抽检对象。
7.3 判定规则
7.3.1 出厂检验时,若产品尺寸允许偏差和制造工艺检验全部合格,而产品外观中只有一项不合格,则判为合格批;否则判为不合格批。
7.3.2 若产品尺寸允许偏差有一项不合格,而满足产品规格和外观的要求,则应在该批产品中重新抽取双倍样品检验,对不合格项目进行复检,复检全部合格,则该批产品为合格;如果复检仍有一项或一项以上不合格,则应逐块检验。
8 标志、包装、运输与储存
8.1 标志
在每块波形钢腹板上应有合格标牌,标牌应牢固可靠地粘贴在钢板内侧,标牌上应标明波形钢腹板编号、规格型号、安装位置、质量、制造厂名、工程名称、生产日期等,标牌字迹应清晰。
8.2 包装
波形钢腹板可采用贴膜等保护措施。
8.3 运输
8.3.1 运输、储存时波形钢腹板可以多层叠放,层数不宜超过六层,每层钢腹板应支承在与其外形相同的木块或混凝土存放垫上,避免波形钢腹板的整体变形。
8.3.2 对于刚度较好的带翼缘型波形钢腹板,确保不发生变形的情况下,波形钢腹板的叠放数量可适度增加。
8.3.3 成品运输应编制运输计划,运输计划应记载运输方法、超宽超高警示装置、运输路线、运输工程名称、运输单位、质量管理、安全管理,以及紧急时刻的联络机制。
8.4 储存
波形钢腹板保存时宜放置在较高处并适当覆盖,避免积水侵浸或长期被雨淋,防止钢板生锈。
a)开孔钢板连接件
b)焊钉连接件
附 录 A
(资料性)
波形钢腹板与混凝土的连接
A.1 波形钢腹板连接件部位主要包括:波形钢腹板与混凝土顶底板之间、波形钢腹板与混凝土横隔梁之间以及波形钢腹板与内衬混凝土之间。
A.2 连接件的焊接技术要求应符合 GB 50661、GB 50205、GB/T 10433 的规定。
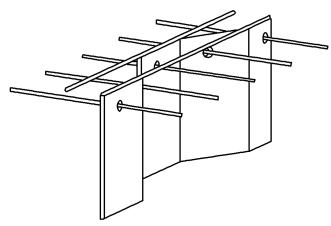
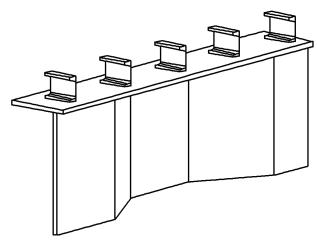
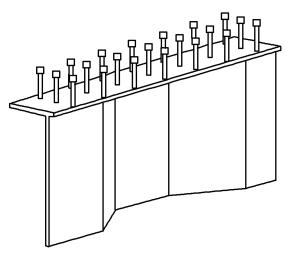
A.3 波形钢腹板与混凝土顶、底板连接件类型分为两种,即腹板上下端焊接翼缘板并配置连接件的翼缘型、把腹板直接伸入到混凝土板中的嵌入型。具体可分为嵌入型连接件、型钢连接件、焊钉连接件、开孔钢板连接件[主要包括T-PBL 连接件(双开孔板)等],如图A.1 所示。
a)嵌入型连接件
b)型钢连接件
c)焊钉连接件
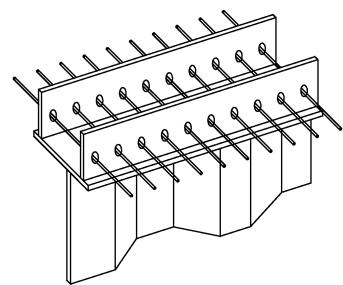
d) T-PBL 连接件
图 A.1 部分波形钢腹板与混凝土之间的连接件形式
A.4 波形钢腹板与混凝土端横隔梁连接件宜采用波形钢腹板上开孔穿钢筋、焊钉或钢腹板内侧焊接型钢的形式,如图A.2 所示。
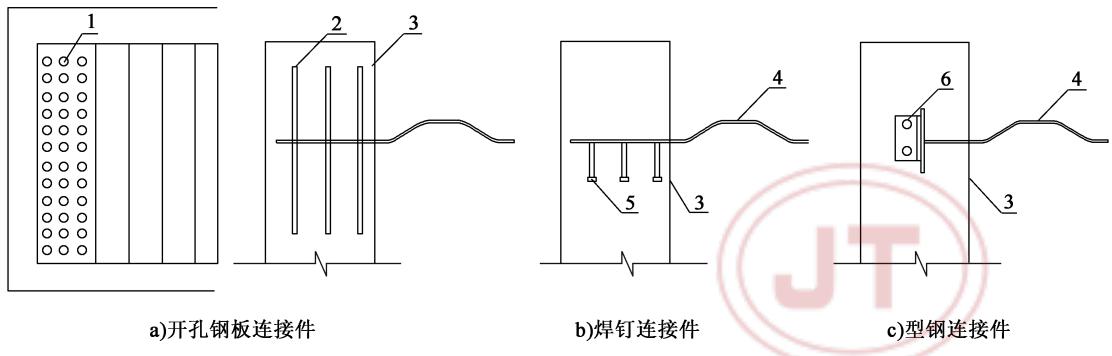
标引序号说明:
1———开孔板连接件;
2———开孔板孔洞中贯穿钢筋、焊钉连接件;
3———横隔梁;
4———波形钢腹板;
5———焊钉连接件;
6———角钢连接件。
图 A.2 钢腹板与混凝土端横隔梁板之间的主要连接形式
A.5 波形钢腹板与混凝土中横隔梁连接件、波形钢腹板与内衬混凝土连接件宜采用焊钉、焊接开孔钢板、焊接钢筋、焊接型钢等一种或几种组合的连接方式。