ICS 93.040P 28备案号: J 中华人民共和国交通行业标准
JT/T 737—2009
填充型环氧涂层钢绞线
Filled epoxy-coated strand
2009- 01- 24 发布
2009- 05- 01 实施
中华人民共和国交通运输部 发 布
目 次
前言 …… Ⅱ 1 范围 …… 1 2 规范性引用文件 …… 1 3 术语和定义 …… 1 4 产品分类 …… 2 5 技术要求 …… 2 6 试验方法 …… 3 7 检验规则 …… 4 8 标志、包装和质量证明书 …… 4 附录 A(规范性附录) 环氧涂层的要求及试验方法 …… 5
前 言
本标准修改采用 ASTM A882/A882M-04a《环氧涂层填充型七丝预应力钢绞线标准规范》。
本标准根据 \(\mathrm { A S T M \ A 8 8 2 / A 8 8 2 M - 0 4 a }\) 重新起草,与 ASTM A882/A882M-04a 的技术性差异为:
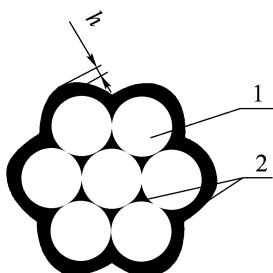
增加了填充型环氧涂层钢绞线横断面图
将涂层厚度的范围由 \(3 8 0 \mu \mathrm { m } \sim 1 ~ 1 4 0 \mu \mathrm { m }\) 调整为 \(4 0 0 \mu \mathrm { m } \sim 1 ~ 1 0 0 \mu \mathrm { m }\) ;
———将填充型环氧涂层钢绞线的松弛率由不大于6.5%调整为不大于6.0%;
———取消了 6.35mm、7.94mm、9.53mm 和 11.11mm 规格的预应力钢绞线;
———增加了“7.2 组批规则”。
本标准的附录 A 为规范性附录。
本标准由中国公路学会桥梁和结构工程分会提出并归口。
本标准起草单位:江阴法尔胜住电新材料有限公司、中交公路规划设计院有限公司、江苏省交通规划设计院有限公司、江苏法尔胜新日制铁缆索有限公司。
本标准主要起草人:张喜刚、徐钦华、徐国平、赵军、韩大章、许春荣、金平、李正、华新、费汉兵。
填充型环氧涂层钢绞线
1 范围
本标准规定了填充型环氧涂层钢绞线产品的分类、技术要求、试验方法、检验规则,标志、包装和质量证明书等。
本标准适用于具有熔融结合环氧涂层,且钢丝间的空隙由环氧树脂完全填充的预应力钢绞线。
2 规范性引用文件
下列文件中的条款通过本标准的引用而成为本标准的条款 凡是注日期的引用文件 其随后所有的修改单 不包括勘误的内容 或修订版均不适用于本标准 然而 鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本 凡是不注日期的引用文件 其最新版本适用于本标准
GB/T 228 金属材料 室温拉伸试验方法(GB/T 228—2002,ISO 6892:1998,eqv)
GB/T 5224 预应力混凝土用钢绞线(GB/T 5224—2003,ISO 6934-4:1991,NEQ)
GB/T 10125 人造气氛腐蚀试验 盐雾试验(GB/T 10125—1997,ISO 9227:1990,eqv)
GB/T 13452.2 色漆和清漆 漆膜厚度的测定(GB/T 13452.2—2008,ISO 2808:2007,IDT)
SY/T 0040 管道防腐层抗冲击性试验方法(落锤试验法)
ASTM D968 用落砂磨蚀法测定有机涂层耐磨性的试验方法
3 术语和定义
下列术语和定义适用于本标准。
3.1 填充型环氧涂层钢绞线 filled epoxy-coated strand
外层由熔融结合环氧涂层涂覆,钢丝间的空隙由熔融结合环氧涂层完全填充,从而防止腐蚀介质通过毛细作用力或其他流体静力侵入的预应力钢绞线。
注:空隙不填充的环氧涂层钢绞线会从内部发生腐蚀,不推荐其作为混凝土预应力筋或岩土锚固使用。
3.2 黏结失效 disbonding
熔融结合环氧涂层与钢绞线之间失去黏结
3.3 熔融结合环氧涂层 fusion-bonded epoxy coating
包含颜料、热固性环氧树脂、交联剂及其他添加剂的涂料,以粉末形式涂覆在清洁并经过预热的金属基体上,熔融形成一道连续的涂层。
3.4 砂粒 grit
嵌入环氧涂层表面的惰性粒子
3.5 针孔 holiday
目视不可见的涂层不连续。
3.6 修补材料 patching material
与熔融结合环氧涂层相容且性能相当的材料 用于修补受损部位及环氧涂层钢绞线切割部位
4 产品分类
4.1 根据涂层工艺,填充型环氧涂层钢绞线分为光滑式和嵌砂式两种。
4.2 光滑式填充型环氧涂层钢绞线宜用作体外预应力钢绞线和斜拉桥钢绞线拉索。
4.3 嵌砂式填充型环氧涂层钢绞线宜用作体内预应力钢绞线和岩土锚固中的预应力钢绞线。
5 技术要求
5.1 材料
5.1.1 被涂装的预应力钢绞线应满足 GB/T 5224 的要求,并且应没有油、脂或漆等污染物。
5.1.2 除使用到的颜料或砂料之外,环氧涂层材料应由有机成分组成,并满足附录 A 的要求。
5.2 涂装
5.2.1 涂装前,被涂装的预应力钢绞线表面应采用化学方法或其他能达到相同清洁效果的方法进行清洁。
5.2.2 涂装应在目视可见的清洁表面再氧化发生之前进行,并且不能超过清洁后 10min。
5.2.3 涂装采用静电喷涂方法或其他方法进行,环氧涂层应根据涂层材料制造商推荐的方法充分熔融固化。5.2.4 嵌砂式填充型环氧涂层钢绞线 应在涂层的表面嵌入砂粒 砂粒在混凝土中应为惰性 与混凝土添加剂以及可溶性盐不发生反应
5.2.5 嵌砂式填充型环氧涂层钢绞线的环氧涂层,应能承受66 ℃的温度,且不降低与混凝土的黏聚力。注:温度高于74 ℃,环氧涂层开始变软,通过黏结作用将载荷从钢绞线向混凝土传递的能力会逐渐减弱。温度达到93 ℃,环氧涂层失去全部传递能力。
5.3 涂层厚度
固化后的环氧涂层厚度及针孔修补后涂层和修补材料的总厚度应在 \(400 \mu \mathrm{m} \sim 1100 \mu \mathrm{m}\) 之间,见图1。
5.4 涂层的连续性
涂层固化后,应无孔洞、空隙、裂纹和其他目视可见的缺陷。
5.5 涂层附着力
5.5.1 弯曲试验后,弯曲钢绞线外围的涂层,不应有目视可见的裂纹或黏结失效。
图 1 填充型环氧涂层钢绞线横断面图
5.5.2 进行拉伸试验,钢绞线的延伸率达到1%(屈服力)后,环氧涂层不应出现目视可见的裂纹。
1-预应力钢绞线;2-环氧涂层;h-涂层厚度
5.6 力学性能
5.6.1 填充型环氧涂层钢绞线的整根钢绞线的最大力、规定非比例延伸力和最大力总伸长率应满足 GB/T 5224 的要求。
5.6.2 当初始载荷为被涂装的预应力钢绞线公称最大力的 70%时,填充型环氧涂层钢绞线 1 000 h 后的应力松弛率应不大于6.0%。
5.7 与混凝土或水泥浆的黏结
对嵌砂式填充型环氧涂层钢绞线进行拉拔试验,确保其黏结性能;其 0.025 mm 滑移时最小力的值应符合表1 的规定。
表1 拉拔试验的要求
| 被涂装的预应力钢绞线的公称直径(mm) | 圆柱体直径(mm) | 埋入长度L(mm) | 0.025mm滑移时的最小力(kN) |
| 12.70 | 152 | 152 | 10.45 |
| 15.20 | 152 | 140 | 11.52 |
6 试验方法
6.1 涂层厚度
6.1.1 填充型环氧涂层钢绞线盘卷,涂层厚度两次测量的间距应不大于 600 mm,测量在每根外层钢丝的顶部进行。
6.1.2 测厚仪应能测量直径范围为 2.5 mm~7.5 mm 钢丝上涂层的厚度。
6.1.3 涂层的测量应按照 GB/T 13452.2 规定的方法进行。
6.1.4 涂层厚度单次测量的允许误差为±5%,涂层厚度应取六根外层钢丝测量所得的涂层厚度的平均值。
6.2 涂层的连续性
6.2.1 采用连续的在线针孔检测方法进行检测。
6.2.2 针孔检测器使用电解液,最小直流电压应设置为67.5 V。
6.2.3 针孔的位置应由设备自动记录或在钢绞线上标识,以便后续的修补。
6.2.4 应采用手持式针孔检测器进行有规律的检测,以校验在线系统的准确性。
6.2.5 每 30 m 有两个或两个以下针孔的填充型环氧涂层钢绞线,应按照修补材料制造商推荐的方法进行修补。
6.3 涂层的附着力
6.3.1 弯曲试验每盘卷进行一次。
6.3.2 弯曲试验的试样长度应不小于1.5 m。拉伸试验的试样长度应满足 GB/T 228 的要求。
6.3.3 试样在 20 ℃~30 ℃之间处于热平衡后,沿直径为涂装前的预应力钢绞线公称直径32倍的轴进行180°弯曲试验。若钢丝或钢绞线发生破裂,则试验无效,应从同一生产批次中另取一段试样重新试验。
6.3.4 涂层附着力的拉伸试验,按照 GB/T 5224 进行。
6.4 力学性能
填充型环氧涂层钢绞线的力学性能试验按照 GB/T 5224 进行。
6.5 与混凝土或水泥浆的黏结
6.5.1 嵌砂式填充型环氧涂层钢绞线应进行拉拔试验:将试样沿纵向轴浇筑于混凝土圆柱体的中心,如图2所示。混凝土圆柱体的尺寸,如表1所示。混凝土强度达到 \(30 \mathrm{MPa} \sim 35 \mathrm{MPa}\) 时,通过液压或机械千斤顶施力。在锚固端,采用仪表指示滑移。当滑移为 0.025 mm时,用校准过的测力计测量载荷。
6.5.2 需方对于采购的整批嵌砂式填充型环氧涂层钢绞线 可要求进行单独的拉拔试验
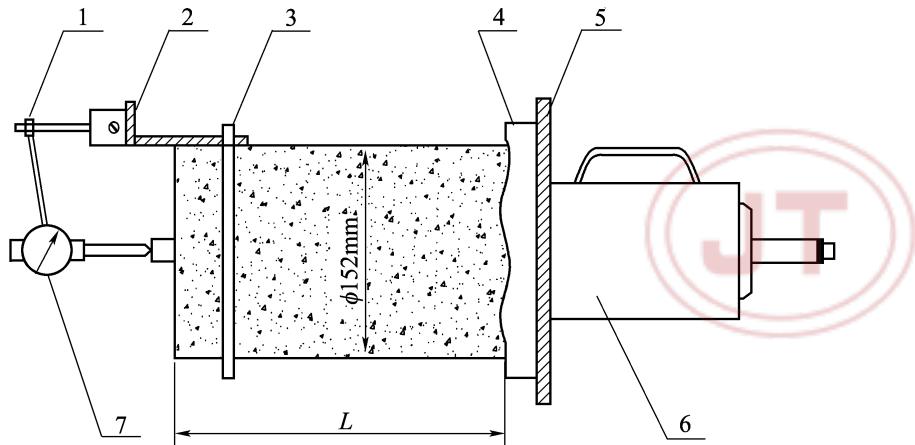
图 2 拉拔试验示意图
磁座架 \(; 2 \cdot\) 支架 \(; 3 \cdot\) 夹具 衬垫材料 承压板 校准过的千斤顶或千斤顶和载荷传感器 精度 千分表 精度 L 埋入长度
7 检验规则
7.1 检验分类
检验分为出厂检验和型式检验。
7.1.1 出厂检验
7.1.1.1 出厂检验应逐盘卷进行。 7.1.1.2 出厂检验项目为 5.3 ~ 5.5 及 5.6.1。
7.1.2 型式检验7.1.2.1 型式检验应在原料、生产工艺、设备有重大变化及新产品生产、停产后复产及国家质量监督机构提出进行型式检验的要求时进行。
7.1.2.2 型式检验项目为5.3~5.7 以及附录 A,拉拔试验每年应不少于三次。
7.2 组批规则填充型环氧涂层钢绞线应成批验收,每批由同一规格、同一生产工艺的填充型环氧涂层钢绞线组成。 每批质量不大于60 t。
7.3 判定规则和复验规则
7.3.1 若7.1.1.2规定的检验项目不符合本标准的规定,应在原试样相邻的位置处再取两倍试样,对失败的项目进行复验。 若两个复验的结果均满足要求,该盘卷代表的批次应视为合格;否则,应进行逐盘检验,合格的盘卷交货。
7.3.2 在连续的针孔检测过程中,如果每30 m的针孔多于两个,则该段填充型环氧涂层钢绞线应被废弃。 因涂层厚度或连续性不合格而被废弃的填充型环氧涂层钢绞线盘卷 如果去除不合格的部分 余下的材料满足本标准要求时,应视为合格。
8 标志、包装和质量证明书
8.1 标志每盘卷填充型环氧涂层钢绞线均应有标牌 注明供方名称、质量、盘卷号、填充型环氧涂层钢绞线的类型、被涂装的预应力钢绞线的公称直径、强度级别、执行标准号等
为便于追溯 从生产到运输的整个过程中应保持盘卷号的完整
8.2 包装填充型环氧涂层钢绞线盘卷应采用对涂层不产生损伤的方式包装(如工字轮),所有捆扎带都应加衬垫。
因包装造成的涂层损伤 应进行修补 修补后的涂层应符合第 章的要求
8.3 质量证明书
质量证明书应包括供方名称、地址、需方名称、重量和件数、执行标准号、试验结果、检验出厂日期和生产厂家质检部门印记。
附录 A
(规范性附录)环氧涂层的要求及试验方法
A.1 抗化学性
应对钢绞线涂层进行抗化学性试验。
将填充型环氧涂层钢绞线分别浸入以下试剂中:
a) 蒸馏水;
b) 浓度为 3 mol/L 的 \(\mathrm { C a C l } _ { 2 }\) 水溶液;
c) 浓度为 3 mol/L 的 \(\mathrm { N a O H }\) 水溶液;
d) \(\operatorname { C a } ( \mathrm { O H } )\) 饱和溶液。
试样分为两类:没有针孔的试样;人为涂层钻孔的试样,钻孔的直径为6.35mm。 试验溶液的温度应为 \(2 4 ^ { \circ } \mathrm { C } \pm 2 ^ { \circ } \mathrm { C }\),试验时间不少于45 d,试验期间涂层应无起泡、软化、黏结失效或出现针孔,人工孔应没有凹陷。
A.2 氯化物渗透性
应对固化后的涂膜进行氯化物渗透性试验,试样的涂层厚度为使用时需要的最小厚度。 试验应在24 ℃±2 ℃下进行45 d。渗透过涂膜的氯离子累积浓度应小于 \(1 { \times } 1 0 ^ { - 4 } \mathrm { m o l / L }\)。
A.3 耐磨性
钢绞线涂层的耐磨性应通过 ASTM D968 规定的落砂试验进行确定。 磨去 0.25mm 厚度的涂层,所耗去的砂的体积应大于1 000L。
A.4 耐冲击性
钢绞线涂层的抗机械损伤能力应通过落锤试验确定,采用SY/T 0040中所描述的试验设备,锤头为1.8kg。 试验在室温下进行,冲击应发生在填充型环氧涂层钢绞线的顶部区域。 经过 9N·m 的冲击,除了因锤头冲击而永久变形的区域,涂层应没有破碎、裂缝或黏结失效。
A.5 耐盐雾性
将填充型环氧涂层钢绞线试样张拉到被涂装的预应力钢绞线公称最大力的70%,按照GB/T 10125规定在中性盐雾下暴露3 000 h。为了避免盐雾的腐蚀,锚具应加以保护,以不影响试验结果。每250 h进行腐蚀迹象的观察和记录。暴露3 000 h后,试样应无针孔和锈蚀。
A.6 升温试验
A.6.1 试样的制作
A.6.1.1 利用支撑架将嵌砂式填充型环氧涂层钢绞线试样预拉伸到公称最大力的 30% 并锚固
A.6.1.2 在试样上成对放置 2 个热电偶,距端部的距离分别为 75 mm、300 mm 和 700 mm,试样的轴向两侧各五个。
A.6.1.3 在预张拉的试样周围浇筑混凝土,形成一个长 2.40 m 的混凝土方条,钢绞线在混凝土截面的中心。混凝土截面的尺寸见表 A.1。
表 A.1 混凝土方条的截面尺寸
| 被涂装的预应力钢绞线的公称直径(mm) | 混凝土截面尺寸(mm×mm) |
| 12.70 | 114×114 |
| 15.20 | 140×140 |
A.6.1.4 对混凝土进行常规养护,当混凝土的抗压强度达到 27.58 MPa 时,从锚具处缓慢松开试样。若试样周围的混凝土温度超过65.5 ℃,不得将其松开。
A.6.2 试验步骤
A.6.2.1 修整试样的端部,使钢绞线向混凝土中的位移能够用线性微分位移传感器(LVDT)或类似的设备进行测量。
A.6.2.2 将试样放入加热室,连接混凝土中试样表面的热电偶,并在两端放置 LVDT。
A.6.2.3 加热并使试样周围热电偶上测得的温度尽可能地稳定上升,升温速度在 0.5 ℃/min ~1.4 ℃/min之间,升温速度沿着混凝土方条应尽可能相同和稳定。
A.6.2.4 大约每隔 3.8 ℃,记录温度和两个 LVDT 的读数。
A.6.2.5 持续加热到不低于 88 ℃ 。
A.6.2.6 对每个记录的温度 取对应的两个 读数的平均值作图 图中与 位移量相对应的温度,即为与
5.2.5 的规定相对比的、被试验的嵌砂式填充型环氧涂层钢绞线的额定温度。