ICS 03. 220. 40 R 54 JT 中华人民共和国交通运输行业标准
JT/T 1367—2020
水下焊接作业要求
Requirements of underwater wet welding practice
2020-12-30 发布
2021-04-01 实施
中华人民共和国交通运输部 发 布
目 次
前言 …… Ⅱ 1 范围 …… 1 2 规范性引用文件 …… 1 3 术语和定义 …… 1 4 一般要求 …… 1 5 施工方案 …… 3 6 水下焊接工艺试验 …… 3 7 水下焊接施工工艺 …… 7 8 检查与验收 …… 8
前 言
本标准按 GB/T 1.1—2009 给出的规则起草。
本标准由中华人民共和国交通运输部救助打捞局提出。
本标准由交通运输救捞与水下工程标准化技术委员会归口。
本标准起草单位:交通运输部烟台打捞局、山东省科学院海洋仪器仪表研究所。
本标准主要起草人:蔺耀辉、杜永鹏、都卫平、殷子强、王道能、杨振林、娄睿、马庆锋、李海新、韩焱飞。
水下焊接作业要求
1 范围
本标准规定了进行水下湿法焊接的一般要求、施工方案、水下焊接工艺试验、水下焊接施工工艺、检查与验收等相关内容。
本标准适用于水深60m 以浅的水中,对厚度3mm \~20mm 钢板或壁厚3mm \~20mm,直径(外径)不小于300mm 的钢管,屈服强度小于430MPa 的钢结构水下湿法焊接作业。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。 凡是注日期的引用文件,仅注日期的版本适用于本文件。 凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB 712 船舶及海洋工程用结构钢
GB/T 2653 焊接接头弯曲试验方法
GB 15579.1 弧焊设备 第 1 部分:弧焊电源
GB 16636 潜水员水下用电安全规程
GB 26123 空气潜水安全要求
CB/T 3692 角焊缝折断试验方法
JB/T 8735.2 额定电压450/750V 及以下橡皮绝缘软线和软电缆 第2 部分:通用橡套软电缆
3 术语和定义
3.1 水下湿法焊接 underwater wet welding
在水中不采取任何排水措施,利用电弧作为热源,直接在水下对工件进行熔焊的方法。
3.2 水下焊工 diver welder
具有潜水作业资格,经过培训能在水下进行焊接操作的人员。
4 一般要求
4.1 作业单位
4.1.1 作业单位应拥有业主认可的资质。
4.1.2 作业单位应有完善的管理制度。
4.2 人员
4.2.1 焊接技术员
参与水下焊接作业的焊接技术员,满足如下要求:
a) 能掌握水下湿法焊接施工工艺和技术规范;
b) 能编制水下焊接施工方案;
c) 应具备解决水下焊接技术问题,指导水下焊工工作的能力;
d) 能整理技术档案。
4.2.2 焊接检验员参与水下焊接作业的焊接检验员,满足如下要求:
a) 能根据有关技术规范、设计文件对现场水下焊接工作进行全面检查和监督;
b) 能根据需要确定具体受检部位;
c) 能根据需要停止违反规范和技术文件要求的水下焊接作业;
d) 能负责对受检部位进行检验,评定焊接质量,填发、整理和保管全部检验记录。
4.2.3 水下焊工参与水下焊接作业的水下焊工,满足如下要求:
a) 应持有在有效期内且符合相应类别的资格证书;
b) 能按规定和要求实施水下焊接作业。
4.3 设备
4.3.1 焊机用于水下焊接的焊机应符合 GB 15579.1 和 GB 16636 的规定,并满足如下要求:
a) 应为直流焊机;
b) 输入端与输出端电气隔离,不应采用抽头式电焊机;
c) 输出空载电压应不大于30V;
d) 应适应水下焊接工艺要求,引弧顺畅;
e) 应允许操作者根据水深等环境因素设置相关参数。
4.3.2 焊接电缆焊接用的电缆应符合 JB/T 8735.2 的规定。
4.3.3 焊机启停控制装置焊机的启停控制应通过如下设备进行:
a) 串联于焊接回路的手动大功率闸刀;
b) 串联于焊接回路的内置大功率接触器的水下焊接安全开关;
c) 焊机自带的启停控制按钮。
4.3.4 水下焊炬水下焊炬主要包括用于夹持水下湿法焊条的焊把和用于输送水下湿法药芯焊丝的焊枪。水下焊炬的电气绝缘性能应满足 GB 16636 的要求。
4.4 材料
4.4.1 焊接材料水下焊接中所用的焊接材料应具备出厂质量合格证书或质量合格复验报告,并取得相关机构认可。
4.4.2 母材水下焊接工艺试验中所用的母材应具备出厂质量合格证书或质量合格复验报告,并满足GB 712 的规定。
5 施工方案
5.1 施工方案制订
5.1.1 施工方案制订前应详细了解水下焊接母材、接头形式、工艺要求及作业水域水质、水深、流速、可视度等相关作业条件。
5.1.2 施工方案应由焊接技术员制订。
5.1.3 焊接技术员应依据工程特点,设计水下焊接工艺试验。
5.1.4 焊接工艺试验中获得的焊接试件,应在焊接检验员的监督下进行焊接质量判定。
5.1.5 焊接质量判定为合格后,焊接技术员依据焊接工艺试验内容制订水下焊接施工工艺。
5.1.6 焊接检验员根据工程特点和焊接工艺试验的结果并参照相关标准,制订检查与验收相关细则。
5.2 施工方案内容施工方案及工艺说明书应包含以下内容:
a) 焊接材料;
b) 焊接设备;
c) 工艺试验要求;
d) 焊接接头形式及制备方法;
e) 焊接工艺参数;
f) 焊前及焊后处理要求;
g) 检验方法与标准。
6 水下焊接工艺试验
6.1 试验原则有下列情况之一时,在开展水下焊接作业前,应进行焊接工艺试验:
a) 首次使用的母材或焊接材料;
b) 接头形式有变化,典型接头形式如图1所示;
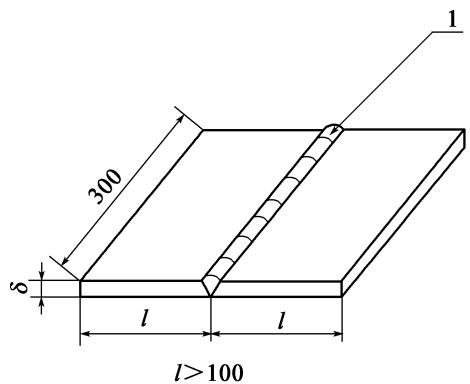
a)平板对接试件
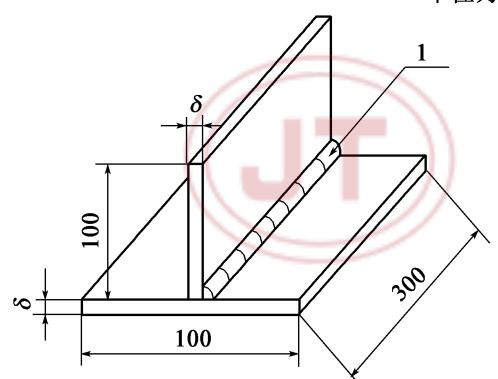
图 1
b)平板角接试件
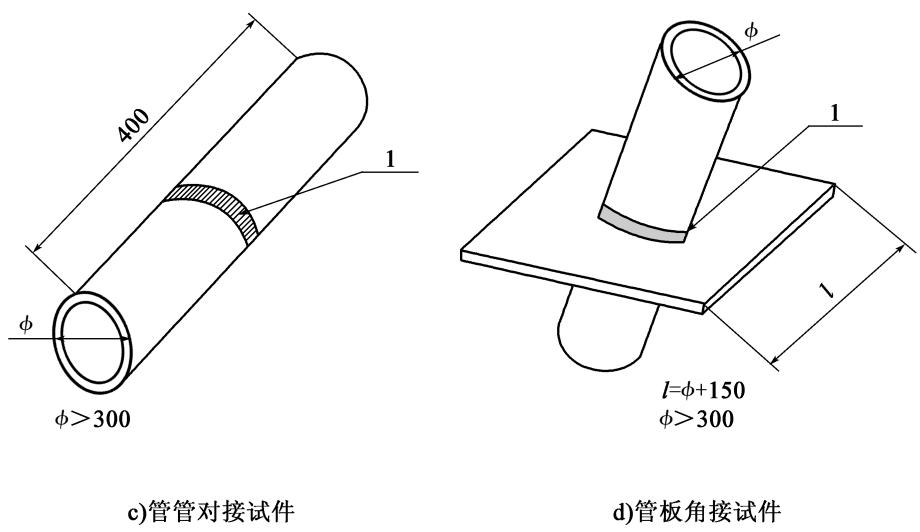
说明:
1———试验焊缝; l———试板长度;
δ———试板厚度; ϕ———圆管外径。
图1 水下焊接工艺试验试件接头形式示意图
c) 使用的焊接设备有变化;
d) 施工水深与工艺试验水深变化差异大于10m;
e) 焊接位置有变化;
f) 施工方案发生改变。
6.2 试验要求
6.2.1 水下焊接工艺试验使用的母材、焊接材料及焊接设备应与工程实际使用的相同。
6.2.2 水下焊接工艺试验可在施工现场实际水域或与其相近水域条件下进行,或在模拟工程施工水深的湿式压力舱中进行。
6.2.3 焊接工艺试验所用的试件宜为实际工程结构的典型接头部件,或从图1中选用与实际结构相当的试件。
6.2.4 进行工艺试验的水下焊工应为参加实际作业的水下焊工。
6.2.5 试件焊完后即取出水,静置48h 后进行检验。
6.3 检验及判定
6.3.1 外观
6.3.1.1 直接观察或用放大镜及必要的量具检查焊缝表面缺陷的性质、位置、数量和尺寸(板材试件焊缝两端40mm 内缺陷不计),并做记录。 6.3.1.2 焊缝外观完全满足下列各项要求,则判定为合格:a) 焊缝与母材之间及相邻焊道焊缝金属之间熔合良好; b) 任意25mm 长焊缝表面含有直径大于1.5mm 的表面气孔的总长度不大于10mm;
c) 母材厚度不超过15mm 时,最大咬边深度不大于母材厚度的20%;母材厚度超过15mm 时,最大咬边深度不大于3mm;
d) 在任意 300mm 长的连续焊缝上,最大咬边深度为 0.8mm~1.5mm 的咬边的累计长度不大于 100mm;
e) 在任意 300mm 长的连续焊缝上,最大咬边深度超过 1.5mm 的咬边长度不大于 10mm;且两个最大咬边深度超过1.5mm 的咬边之间的距离不应小于150mm。
6.3.2 射线探伤
6.3.2.1 试件两端40mm 焊缝除外,其余各种试验焊缝均应按图1 中规定的长度进行X 射线照相检验。 6.3.2.2 射线探伤结果符合以下各项规定,则判定为合格:a) 气孔最大直径不大于 5.0mm; b) 在单个 25mm ×25mm(长×高)范围的焊缝中,直径介于 1.5mm~5.0mm 的气孔数量不大于7 个;
c) 单个熔渣夹杂物的长度不大于5.0mm;
d) 单个熔渣夹杂物的宽度不大于 3.0mm;
e) 宽度介于 0.8mm~3.0mm 的熔渣夹杂物的总长度不大于 100mm;
f) 宽度大于0.8mm 的相邻熔渣夹杂物的间距不小于5.0mm;
g) 相邻焊道之间不存在未熔合缺陷。
6.3.3 平焊缝弯曲
6.3.3.1 对于对接试件,应进行弯曲试验。分别按图2从平板对接试件和管对接试件上截取两个弯曲试样,包含一个面弯试样和一个背弯试样。试样的制取方法遵循如下原则:a) 试样宜用机械方法截取。用机械加工方法将弯曲试样加工成图3所示的形状和尺寸,按照GB/T 2653规定,将试样弯成120°,弯头直径等于试样厚度的6倍。 b) 如果用气体火焰切割方法截取,则切口侧应留出一定的加工余量,加工余量应视试板厚度 δ 来决定:当 δ 大于 10mm 时,加工余量为 0.5δ;当 δ 小于或等于 10mm 时,加工余量为5mm。
单位为毫米
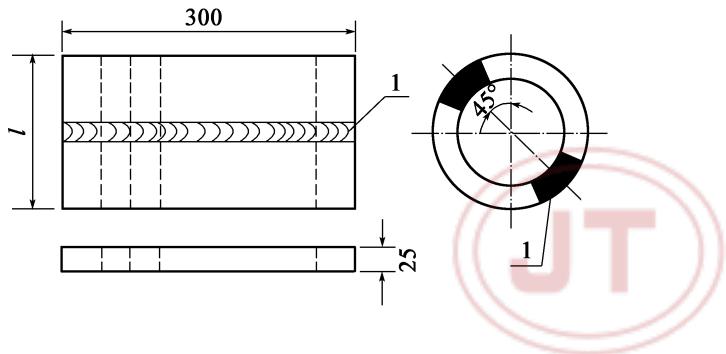
说明:
1———弯曲试样;
\(l\)———试板宽度。
图2 试样截取位置示意图
单位为毫米
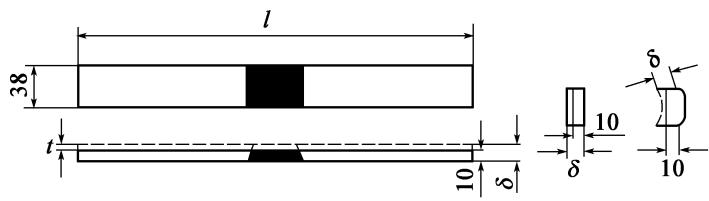
说明:
\(l\)———试件长度,为 150mm \~200mm;
\(\delta\)———试件厚度;
\(t\)———试件铣除厚度。
图3 弯曲试样示意图
6.3.3.2 弯曲结果根据下列情况进行判定:a) 试样弯曲后焊缝金属中不出现长度大于3mm 的裂纹和其他缺陷时,应判定为合格。 b) 当裂纹起源于棱角或熔合线处且长度小于6mm 时,如不是缺陷引起的,应判定为合格。
c) 弯曲试样弯断后进行断口检验,断口表面同时满足下列要求时,判定为合格:
1) 没有任何焊接裂纹;
2) 断口表面没有未焊透区域;
3) 夹渣、气孔及未熔合等缺陷的最大尺寸均不大于5mm。
d) 在弯曲试验中,如有一个试样不合格,应从原试件上再取两个试样做试验,如试验合格则判定该项为合格;如两个试样中仍有一个不合格,则不得再取样复试,该项应判定为不合格。
6.3.4 角焊缝折断
6.3.4.1 平板角焊缝和管角焊缝的折断试验试样应分别按图 4 和图 5 制备。对于平板角焊缝,截取1个试样进行折断试验;对于管角焊缝,应每相隔90°截取1 个试样,共计截取4 个试样进行折断试验。试验应该按照 CB/T 3692 的规定进行。
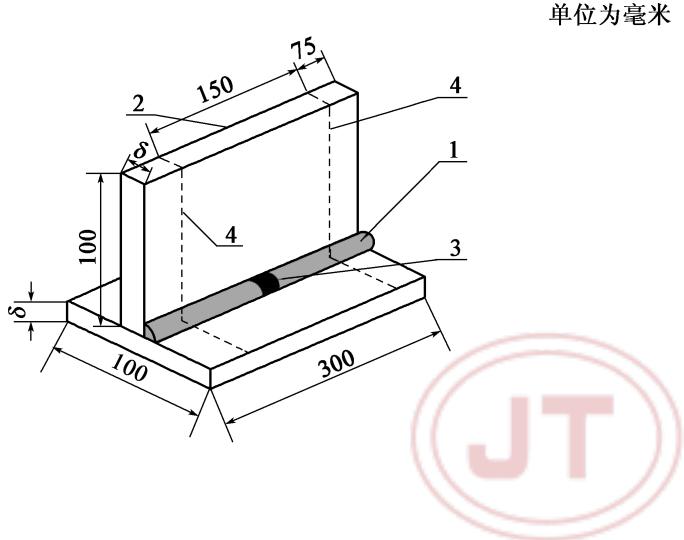 说明:
1———试验角焊缝;
2———折断试样;
3———焊缝熄弧和再引弧位置;
4———两端舍弃段切割线;
δ———试件厚度。
图4 平板角焊缝折断试样示意图
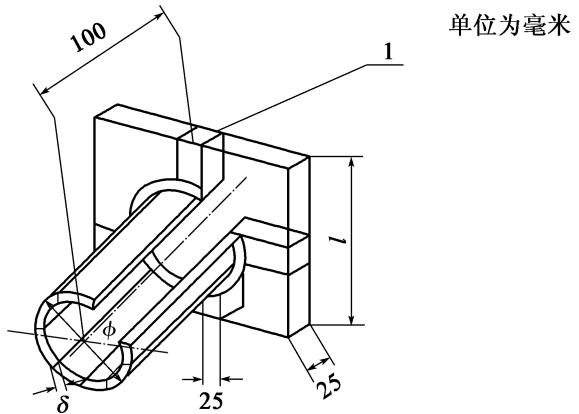
说明:
1 ———试样; l———方形试板边长,l = ϕ +150mm;
ϕ———圆管外径; δ———圆管壁厚。
图5 管试件角焊缝折断试样示意图
6.3.4.2 角焊缝折断结果根据下列情况进行判定:a) 当角焊缝折断试验试样折断位置处于母材中时,判定角焊缝为合格;b) 当试样折断位置处于焊缝中时,应对断口中的气孔和夹渣进行目测,按照6.3.1.2判定角焊缝是否合格。
7 水下焊接施工工艺
7.1 施工准备
7.1.1 施工准备包含以下内容:
a) 施工前应做好现场调查,了解施工现场环境、辅助设备状态、水文气象特点;满足GB 26123要求的水面供气潜水所需的水文气象条件时,方可进行作业;
b) 施工前应备齐有关文件和资料;
c) 审查水下焊工及检验员的证书;
d) 按施工方案备齐原材料;
e) 对所用焊接设备,潜水器材及其他设备进行检查,设备应处于良好工作状态;
f) 根据现场条件制作必要的水下焊接工作平台,给水下焊工创造良好的工作条件;
g) 电缆的布置与连接应满足 GB 16636 要求;
h) 确认焊接设备正常连接,并对其进行必要调试。
7.1.2 水下焊工在水下做好准备工作后,启动焊机,并设置好所需的焊接参数,焊机处于待机状态。
7.1.3 在下述情况同时满足时,可通过焊机启停控制装置接通水下焊接电路:
a) 水下焊工确认已处于开始焊接的位置上,而且站位稳定;
b) 连接工件的夹钳已夹紧;
c) 焊条(或焊丝)确实安装在焊炬上,且没有指向其他水下作业人员;
d) 焊炬和工件之间,不应有水下作业人员或任何潜水装具装备;
e) 接地线固定处应靠近工件,水下作业人员及其潜水装具不应位于接地线与工件之间;
f) 水下焊工确认已经做好焊接前的准备工作,并再次通知水面人员。
7.2 焊接过程
7.2.1 焊接过程中,应实时关注焊接电压和焊接电流的变化,若焊机长时间处于空载状态,应及时关断焊机。
7.2.2 每焊完一道焊缝,水下焊工都应对表面进行检查,如有夹渣、裂纹、气孔等缺陷,应清除后再焊下一道。
7.3 焊后处理
7.3.1 焊缝全部焊完后应对表面进行清理,以便进行质量检验,同时应清除点固卡具及其焊缝,但不应损伤母材。
7.3.2 焊接过程结束,应切断焊机一次侧电源。
7.3.3 焊接作业结束后,将焊炬等潜水器材及时用清洁的淡水冲洗整理好,安放稳妥。
8 检查与验收
8.1 焊前检查
8.1.1 焊前对使用的母材及焊接材料应进行核查,确认实物与合格证件一致方可使用。
8.1.2 焊前应对水下焊接设备进行检查,确认其处于良好工作状态。
8.1.3 根据设计要求,对焊接坡口进行检查。
8.2 焊中检查
8.2.1 在焊接过程中应检查焊接工艺参数并做记录,如有工艺参数超限,应及时调整。
8.2.2 对于重要水下结构,且构件厚度超过10mm 者,每焊完两层后,检验人员应对焊缝表面进行一次检查,如有缺陷,应清除后再继续焊接。
8.3 焊后检查
8.3.1 基本要求焊后根据需要采用交流电磁检测、水下磁粉检查或超声探伤对焊缝进行检查,检查应有业主或验船师见证。
8.3.2 ACFM 检查
8.3.2.1 ACFM 检查适用于焊缝近表面缺陷检查。 8.3.2.2 检查报告中应至少包括位置、探头方向、时钟位置或尺子指示的位置、缺陷开始位置、缺陷结束位置、缺陷长度(mm)、缺陷深度(mm)等内容的说明。
8.3.3 水下磁粉检查
8.3.3.1 水下磁粉检查适用于铁磁性材料的表面及近表面裂纹等缺陷的探伤检验。 8.3.3.2 发现裂纹等缺陷时,应测量尺寸,记录形状、时钟位置,并做详细描述、拍照,填写检验报告。
8.3.4 水下超声检查
8.3.4.1 水下超声探伤主要适用于厚度 6mm 以上,低碳钢、低合金高强度钢的对接焊缝和角接焊缝中的裂纹、未焊透、未熔合、气孔、夹渣等缺陷。
8.3.4.2 检查记录应包含仪器运行的情况、探头的选择、灵敏度的调试、被检部位的异常现象及检验结果详细记录。
8.4 验收
8.4.1 根据施工方案中规定的检验方法,对焊缝进行检验,符合施工方案中的检验标准应判定为合格。
8.4.2 经检验不合格的焊缝允许进行返工,修补焊接工艺及相关措施应按照相应的国标、专业标准或国际常用的标准进行,但重要焊接结构返工次数不应大于两次。
8.4.3 经返工的焊缝仍应按原规定标准进行检验和判定。
8.4.4 作业单位负责整理填写各项检查记录,交付用户单位。 检查记录包括如下内容:
a) 焊接工艺变更通知书;
b) 水下焊工资格证明;
c) 水下焊接工艺试验报告;
d) 材料合格证;
e) 焊接材料复验报告;
f) 焊缝质量检查报告;
g) 返工及复验报告。