中华人民共和国交通行业标准
JT/T 395—1999
悬索桥预制主缆丝股技术条件
Technique conditions of PPWS for main cable of the suspension bridge
1999-06-21 发布
1999-10-01 实施
中华人民共和国交通部 发布
目 次
前言
1 范围 …… 1
2 引用标准 …… 1
3 定义、符号 …… 1
4 产品结构 …… 2
5 技术要求 …… 3
6 检验规则 …… 5
7 标志、包装、储存和运输 …… 6
前言
本标准是结合我国悬索桥修建的技术水平、交通运输的发展需要并借鉴国外最新技术编写而成。
本标准的制定将促进我国悬索桥技术水平和主缆制作质量的提高。
本标准由中华人民共和国交通部公路管理司提出并归口。
本标准起草单位:交通部重庆公路科学研究所
广东省长大公路工程有限公司
本标准主要起草人:王福敏、乔墩、王保君、易圣涛
中华人民共和国交通行业标准 悬索桥预制主缆丝股技术条件
Technique conditions of PPWS for main cable of the suspension bridge
1 范围
本标准规定了丝股的符号、产品结构、技术要求、试验方法、检验规则、标志、包装、储存及运输。
本标准适用于悬索桥预制主缆丝股的产品制造。
2 引用标准
下列标准包含的条文,通过在本标准中引用而构成为本标准的条文。在标准出版时,所有版本均为有效。所有标准都会被修订,使用本标准的各方应探讨使用下列标准最新版本的可能性。
GB/T 2103—1988 钢丝验收、包装、标志及质量证明书的一般规定
GB/T 5223—1995 预应力混凝土用钢丝
GB/T 7233—1987 铸钢件超声探伤及质量评级标准
GB/T 11352—1989 一般工程用铸钢件
GB/T 17101—1997 桥梁缆索用镀锌钢丝
JTJ 041—89 公路桥涵施工技术规范
JB 4730—1994 钢制压力容器磁粉探伤
3 定义、符号
3.1 定义
本标准采用下列定义。
3.1.1 丝股(wire strand)
由若干根高强镀锌钢丝按一定的排列规律平行组编在一起,并按一定距离缠绕绑扎带定型的钢丝束。
3.1.2 成品丝股(ready-made wire strand)
符合特定尺寸要求、各项指标合格、两端装有热铸锚头的丝股。
3.1.3 公称截面积(nominal cross-section area)
根据单根钢丝的公称直径(镀锌后直径)计算的钢丝截面积乘以丝股的钢丝数量。
3.1.4 公称破断荷载 \(P_{b}\) (nominal breaking load \(P_{b}\))
钢丝的标准抗拉强度乘以丝股的公称截面积。
3.2 符号
3.2.1 PPWS——预制平行钢丝束,简称丝股。
3.2.2 RM——热铸锚头。
4 产品结构
4.1 成品丝股
成品丝股构造如图 1 所示。
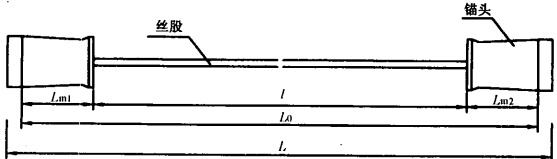
\(L\)——成品丝股总长; \(L_{0}\)——丝股总长 \((L_{0}=l+L_{\mathrm{ml}}+L_{\mathrm{m2}})\); \(L_{\mathrm{ml}}\)、 \(L_{\mathrm{m2}}\)——锚固长度;l——丝股净长
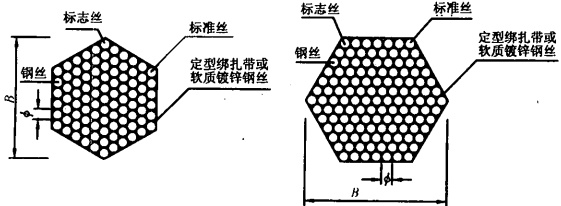
4.1.1 丝股断面
丝股断面呈正六边形,可由19、37、61、91、127、169和217丝构成,各型号丝股截面钢丝排列见图2。
根据设计图纸要求加工而成,如图3所示。
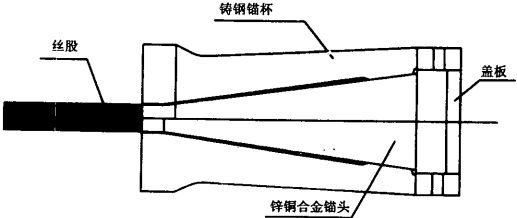
4.1.2 热铸锚头
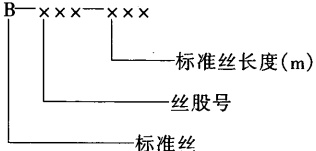
4.2.1 标准丝的编号原则
4.2 规格型号
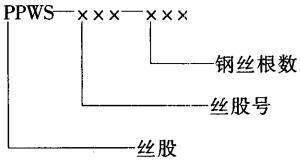
4.2.2 成品丝股的规格型号表示方法
5 技术要求
5.1 材料要求
5.1.1 高强镀锌钢丝
5.1.1.1 采用直径 5mm 左右的高强镀锌钢丝,钢丝的标准强度及特性指标应符合设计及 GB/T 17101 的要求。
5.1.1.2 高强镀锌钢丝的技术要求见表 1。
| 项 目 | 技 术 要 求 | |
| 机械性质 | 钢丝直径(mm) | φ 5.0 ± 0.06 |
| 钢丝不圆度(mm) | <0.06 | |
| 力学性质 | 屈服强度(MPa) | ≥ 1180 |
| 抗拉强度(MPa) | ≥ 1600 | |
| 弹性模量 2.0 × 10⁵MPa | 允许误差 ± 5% | |
| 延伸率 L = 250mm | ≥ 4.0% | |
| 扭转 L = 100d | ≥ 8 圈扭断 | |
| 环绕 D = 3d | 钢丝应经环绕直径等于钢丝直径3倍的圆形芯轴8次而无损坏、无裂纹 | |
| 镀锌 | 外观质量 | 镀锌层必须光滑、无鳞皮、裂纹,整个长度无有害杂质 |
| 镀锌层质量( g/m² ) | >300 | |
| 附着质量 | 钢丝在5倍于直径的芯棒上缠绕至少两圈以后,用手擦拭的情况下镀锌层不开裂或剥落 | |
| 镀锌层均匀性 | 硫酸铜液挂铜浸蚀4次(1次/min)不露铁 | |
| 镀锌后钢丝的直径增量(mm) | ≤ 0.10 | |
| 直线性 | 钢丝自由翘头高度(试件长度>5m)(cm) | 15 |
| 自由弯曲直径(m) | ≥ 8 | |
| 钢丝长度 | 无接头;丝股长度的整倍数 | |
5.1.2 定型绑扎材料
5.1.2.1 缠绕固定丝股正六边形状的定型绑扎带,带宽 \(40 \, mm \sim 60 \, mm\),带厚 \(0.15 \, mm \sim 0.25 \, mm\),绑扎带粘结材料应对钢丝无腐蚀性。单层带抗拉力应在 \(1 \, kN\) 以上。
5.1.2.2 绑扎钢丝的丝股缠绕钢丝为软质镀锌钢丝,直径为 \(2.0 \, mm \sim 2.3 \, mm\),最小抗拉强度应在 \(570 \, MPa \sim 730 \, MPa\) 之间。在丝股上缠绕钢丝的长度为 \(50 \, mm \sim 60 \, mm\),丝端为 \(180 \, mm\)。
5.1.3 热铸锚头
5.1.3.1 锚杯的用钢应符合 GB 11352 的规定。
5.1.3.2 锚杯尺寸应严格满足设计要求,锚杯内容积最小应为设计容积的 97% 以上。
5.1.4 铸体材料
5.1.4.1 锌(Zn)的纯度为99.99%,铜(Cu)的纯度为99.95%,应有厂方提供的原材料产品质量合格证书。
5.1.4.2 锌铜合金的含量: 锌为 \((98 \pm 0.2)\\%\); 铜为 \((2 \pm 0.2)\\%\)。应提供每一炉合金样品分析报告。
5.2 工艺要求
5.2.1 丝股编制
5.2.1.1 丝股截面中位于左上角的一根钢丝为标志丝,沿锚杯之外全长涂上红色,用以控制丝股架设时不扭转。
5.2.1.2 丝股截面中位于右上角的一根钢丝为标准丝,用以控制丝股长度。
5.2.1.3 标准丝制作要求测长精度在 1/15000 以上。
5.2.1.4 在标准丝上对应于散丝鞍控制点、主丝鞍中心点以及边跨跨中、中跨跨中和锚跨锚头起点 1m 处等 11 个位置,依据设计要求作出明显的标记。标记点间精度在 1/15000 以上。
5.2.1.5 成品丝股要求测长精度在 1/12000 以上。
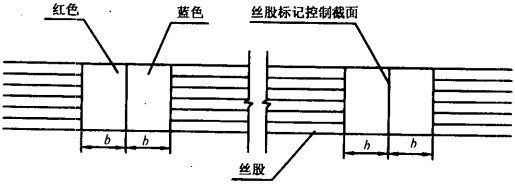
5.2.1.6 根据标准丝上的标记,应对成品丝股作出明显的两种色彩区别较大的连续记号,分界线即为标记点的准确位置,如图4所示。
5.2.1.7 为保持丝股架设施工时的截面形状,沿丝股长度方向每隔 1.5m 缠绕定型绑扎带,每处为 4~6 层,必要时应在适当的位置临时绑扎钢丝或设置夹具。
5.2.1.8 各丝股的定型绑扎带位置应错开布置,以免在主缆的同一截面内重叠,影响主缆的空隙率。
5.2.1.9 丝股截面必须按设计要求的钢丝根数形成正六边形断面。
5.2.1.10 制作的丝股其股内钢丝应保持平行,不得出现交叉、扭绞现象,且丝股内每根钢丝的长度必须一致。
5.2.1.11 集丝股时要求每根钢丝具有均匀的后张力。
5.2.1.12 制股过程中不得损伤钢丝表面镀锌层。
5.2.2 丝股上盘
5.2.2.1 丝股盘在收卷或放出丝股时不能产生任何阻碍。丝股盘的内径根据丝股钢丝数确定。
5.2.2.2 丝股上盘时不应发生转动。
5.2.2.3 丝股钢丝的切割不得采用气割,建议采用砂轮切割机切割。
5.2.3 丝股灌锚
5.2.3.1 丝股灌锚前应先消除丝股可能已发生的转动,之后在适当的位置用钢丝缠绕固定,以防止丝股钢丝错动。
5.2.3.2 锚杯必须按设计要求进行严格检查,合格后方可使用。
5.2.3.3 在丝股端头的钢丝散开后应清除其油污、锈蚀,保持均匀间距,同时清洗锚杯内壁。
5.2.3.4 丝股插入锚杯后,应保持丝股中心与锚杯中心一致,并将其固定。为保证钢丝分散均匀,可在锚杯中设置分丝板,分丝板的厚度以不超过2.0mm为宜,位置在合金表面以下2.0mm左右。同时分丝板应不造成合金分层。
5.2.3.5 锚头下丝股的垂直长度为 30 倍丝股外接圆直径,弯曲半径应大于 25 倍丝股外接圆直径。
5.2.3.6 锚头下口应用石棉或耐火泥充分密闭。
5.2.3.7 锌铜合金的熔化温度不得高于 \(600^{\circ}C\);灌铸锌铜合金前应将锚杯预热至 \((100 \pm 10)^{\circ}C\),灌注容器预热至 \(200^{\circ}C\) 以上,以保证锌铜合金灌铸温度为 \((460 \pm 10)^{\circ}C\)。
5.2.3.8 合金灌铸密实,无内气孔,灌铸量为每只锚杯实际容量的 92% 以上。
5.2.3.9 丝股与锚杯端面的垂直度应控制在 \((90\pm0.5)^{\circ}\)范围内。
6 检验规则
6.1 原材料检验
6.1.1 高强镀锌钢丝
6.1.1.1 厂方提供的高强镀锌钢丝应按 GB/T 17101 规定的试验项目及试验根数进行检验,交货时应提供相应的出厂质量证明书。当采用进口高强镀锌钢丝时,要按合同要求进行商检。
6.1.1.2 根据制丝工艺要求对高强镀锌钢丝盘卷的回旋方向应进行核对。
6.1.2 锚杯
6.1.2.1 锚杯所有指标应与设计图纸相符合。
6.1.2.2 铸造每一个锚杯应经超声或磁粉探伤,其结果满足 GB 7233 或 JB 4730 的规定,并有出厂质量证明书和产品合格证书。
6.1.2.3 每一锚杯应有成套的产品质量保证单、流水号以及原材料力学性能指标。
6.1.3 铸体材料
6.1.3.1 原材料(锌、铜等)应有厂商的质量认证书。
6.1.3.2 铸体合金锭应抽样进行化学分析,其合金锌、铜含量必须满足 5.1.4.2 的要求。
6.2 成品丝股检验
6.2.1 外观检验
6.2.1.1 成型后的丝股钢丝应按规定整齐、紧密排列,无错位。
6.2.1.2 丝股平行性采用观察检验,并抽样量测外形,每 \(50 ~m \sim 100 ~m\) 测量一次。
6.2.1.3 钢丝镀锌层完好。
6.2.1.4 标准丝和标志丝位置正确,且未发生转动和扭绞。
6.2.1.5 定型绑扎带的间距和层数符合要求,且绑扎牢固。
6.2.2 灌铸检验
6.2.2.1 合金灌铸量应满足 5.2.3.8 的要求。
6.2.2.2 丝股与锚杯端面的垂直度应满足 5.2.3.9 的要求。
6.2.3 丝股锚头灌铸质量检验
6.2.3.1 每根丝股在使用之前必须进行铸体质量检验,合格后方能在两端锚头上标明“合格”两字。
6.2.3.2 灌铸后的锚头在其表面温度高于 \(80^{\circ}\)C 时,不得进行顶压检验。
6.2.3.3 试验前,千斤顶、油泵、油压表及测力仪器等检测设备应成套通过计量鉴定,顶压检验时配套使用。
6.2.3.4 顶压荷载按设计图纸上要求的荷载,持荷在 5min 以上,压缩位移量不大于设计要求值。
6.2.3.5 锚杯内的螺纹完好。
6.2.4 静载检验
为验证锚头灌铸工艺和合金配方的可靠性,供需双方可协商确定做一组短丝静载试验,以检验锚头嵌固的安全度。
6.2.4.1 静载试验的丝股试件自由长度(不包括锚杯内锚固的钢丝长度)不少于3m,一组试件3根。
6.2.4.2 试验方法:由 \(0.2P_{b}\) 开始,逐级(每级约 200kN)加至最大试验荷载(设计最大拉力乘以设计用安全系数)。每级持荷 5min 后量测丝股长度的变化。在达到最大试验荷载的 80% 时,改为每级 \(0.05P_{b}\) 继续加载,直到最大试验荷载。最后锚头进行切片观测。
6.2.4.3 静载试验应观察锚杯的受力和铸体材料的压缩情况。
6.2.4.4 最大试验荷载应不小于丝股公称破断荷载的 95%; 钢丝破断点不应发生在锚固处。
6.3 型式检验
6.3.1 型式检验原则
有下列情况之一时应进行型式检验:
a) 结构、材料、工艺有较大改变时;
c) 出厂检验结果与上次型式检验有较大差异时;
b) 长期停产后恢复生产时;
d) 国家质量监督机构提出进行型式检验时。
6.3.2 型式检验中的试验丝股,除长度应符合试验方法中的相应条件外,其余均与相应技术条件完全相同。其具体试验丝股规格和数量可由供需双方协商确定。
7 标志、包装、储存和运输
7.1 标志
7.1.1 标准丝必须按 4.2.1 进行编号。
7.1.2 标志丝与相对应的标准丝下料、编号,作出明显的红色标志。
7.1.3 成品丝股的两端锚具上用红色油漆按 4.2.2 的规定进行编号,以供安装时确认。
7.1.4 成品丝股必须配有经检验合格的标志牌,其上注明:制造厂名、工程名称、生产日期、丝股编号、规格、长度和质量。标志牌应牢固地系于成品丝股端部和内部,一式两块。
7.2 包装
7.2.1 所有成品丝股均采用成盘包装,成品丝股两端的锚头应牢固地固定于丝盘上,但要便于拆卸。
7.2.2 丝股盘用防潮、防水和防腐蚀材料包装。
7.2.3 具体包装形式和要求可由需方提出,或由供需双方协商确定。
7.2.4 其它
交付使用时应同时提供以下有关技术资料:
a) 成品丝股的质量保证书及合格证;
b) 成品丝股出厂检验报告。
进行型式检验时,提供其检验报告。
7.3 运输
7.3.1 根据成品丝股的丝数、长度,可选择公路、铁路或水路运输。
7.3.2 装卸中应按规定要求操作,运输中应固定丝盘,同时避免碰撞及直接与硬物磨擦。
7.4 储存
有条件时成品丝股盘最好存放于仓库中,露天存放时应采取防雨措施进行遮盖,避免雨水侵蚀,同时应保持干燥、通风。