ICS
93.080.30 CCS P 66
JT 中华人民共和国交通运输行业标准
JT/T 280—2022
代替 JT/T 280—2004
路面标线涂料
Pavement marking paint
2022-06-09 发布
2022-12-09 实施
中华人民共和国交通运输部 发布
目 次
前言 …… Ⅱ 1 范围 …… 1 2 规范性引用文件 …… 1 3 术语和定义 …… 2 4 分类 …… 5 5 技术要求 …… 5 6 试验方法 …… 11 7 检验规则 …… 22 8 标志、包装、运输和储存 …… 26 附录 A(规范性) 热熔型路面标线涂料用树脂 …… 27 附录 B(规范性) 热熔型路面标线涂料用聚乙烯蜡 …… 29 附录 C(规范性) 热熔型路面标线涂料用 EVA 包装袋 …… 31
前 言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1 部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 JT/T 280—2004《路面标线涂料》。 与 JT/T 280—2004 相比,除结构调整和编辑性改动外,主要技术变化如下:
———增加了”预混玻璃珠””面撒玻璃珠””普通色””涂层材料色””流动度””耐热变形性””双组分涂料””凝胶时间””早期耐水性””聚乙烯蜡针入度””针入度计””包装袋””热塑性软质薄膜袋””层””褶边””袋筒””平边袋筒””褶边袋筒””热封合””横向热封合””阀口””平边袋””褶边袋””热封合袋””开口袋””阀口袋”的术语和定义(见3.1.1~3.1.6、3.1.10~3.1.12、和3.2);
———更改了“玻璃珠含量和使用方法”(见第4 章,2004 年版的第4 章);
———删除了热熔普通型产品(见2004 年版的第4 章);
———增加了“预混玻璃珠成圆率”技术要求(见5.1.2.2);
———增加了“有害物质含量”技术要求(见5.1.3);
———增加了橙色、灰色、绿色、红色、蓝色、紫色、棕色和黑色涂料颜色(见5.1.5.2);
———更改了“亮度因数”技术要求(见 5. 1. 5. 2,2004 年版的 5. 6);
———增加了溶剂型、水性路面标线涂料“人工加速耐候性”技术要求(见5.1.5.5);
———增加了热熔型路面标线涂料“原材料”“耐热变形性”和“总有机物含量”技术要求(见5.2);
———更改了热熔型路面标线涂料“软化点”“不粘胎干燥时间”“抗压强度”“加热稳定性”和“流动度”技术要求(见 5. 2,2004 年版的 5. 2);
———删除了溶剂型路面标线涂料“加热稳定性”技术要求(见2004 年版的5.1);
———更改了溶剂型路面标线涂料“黏度”“不粘胎干燥时间”“耐磨性”技术要求(见5.3,2004 年版的 5. 1);
———增加了双组分路面标线涂料“凝胶时间”“遮盖率”“涂层低温抗裂性”的技术要求(见5.4);
———更改了双组分路面标线涂料“不粘胎干燥时间”技术要求(见5.4,2004 年版的5.3);
———更改了水性路面标线涂料“不粘胎干燥时间”“耐磨性”技术要求(见5.5,2004 年版的5.4);
———更改了“包装”的技术要求(见8.2,2004 年版的8.2);
———增加了“热熔型路面标线涂料用树脂”“热熔型路面标线涂料用聚乙烯蜡”和“热熔型路面标线
涂料用 EVA 包装袋”的技术要求、试验方法等(见附录 A、附录 B 和附录 C)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由全国交通工程设施(公路)标准化技术委员会(SAC/TC 223)提出并归口。
本文件起草单位:交通运输部公路科学研究院、中路高科交通检测检验认证有限公司、国家交通安全设施质量检验检测中心。
本文件主要起草人:刘恒权、徐东、彭雷、苏鹤俊、董建松、王磊、王超、吴洵、郭东华、张智勇、周岱、刘燕飞、周海峰。
本文件及其所代替文件的历次版本发布情况为:
———1995 年首次发布为 JT/T 280—1995,2004 年第一次修订;
———本次为第二次修订。
路面标线涂料
1 范围
本文件规定了路面标线涂料的分类、技术要求、试验方法、检验规则,以及标志、包装、运输和储存等要求。
本文件适用于在公路上施划的道路交通标线所用的路面标线涂料的生产、检验和使用。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。 其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 1040.1 塑料 拉伸性能的测定 第1 部分:总则
GB/T 1040.3 塑料 拉伸性能的测定 第3 部分:薄膜和薄片的试验条件
GB/T 1720 漆膜划圈试验
GB/T 1723 涂料粘度测定法
GB/T 1725 色漆、清漆和塑料 不挥发物含量的测定
GB/T 1731 漆膜、腻子膜柔韧性测定法
GB/T 1733 漆膜耐水性测定法
GB/T 1768—2006 色漆和清漆 耐磨性的测定 旋转橡胶砂轮法
GB/T 1865—2009 色漆和清漆 人工气候老化和人工辐射曝露 滤过的氙弧辐射
GB/T 2295 焦化固体类产品灰分测定方法
GB 2893 安全色
GB/T 2895 塑料 聚酯树脂 部分酸值和总酸值的测定
GB/T 2918 塑料 试样状态调节和试验的标准环境
GB/T 3186 色漆、清漆和色漆与清漆用原材料 取样
GB/T 4857.3 包装 运输包装件基本试验 第3 部分:静载荷堆码试验方法
GB/T 4985 石油蜡针入度测定法
GB/T 6672 塑料薄膜与薄片 厚度的测定 机械测量法
GB/T 6673 塑料薄膜和薄片长度和宽度的测定
GB/T 6750 色漆和清漆 密度的测定 比重瓶法
GB/T 7193—2008 不饱和聚酯树脂试验方法
GB/T 8416 视觉信号表面色
GB/T 8809 塑料薄膜抗摆锤冲击试验方法
GB/T 9265 建筑涂料 涂层耐碱性的测定
GB/T 9269 涂料黏度的测定 斯托默黏度计法
GB/T 9284.1 色漆和清漆用漆基 软化点的测定 第1 部分:环球法
GB/T 9750 涂料产品包装标志
GB/T 9774 水泥包装袋
GB/T 17497.2 柔性版装潢印刷品 第2 部分:塑料与金属箔类
GB/T 17858.2 包装袋 术语和类型 第2 部分:热塑性软质薄膜袋
GB/T 22295 透明液体颜色测定方法(加德纳色度)
GB/T 24722 路面标线用玻璃珠
HG/T 3660—1999 热熔胶粘剂熔融粘度的测定
JT/T 495 公路交通安全设施质量检验抽样方法
JT/T 712—2008 路面防滑涂料
JT/T 995 漆膜磨耗试验仪
JT/T 996 道路标线用涂料不粘胎时间测定仪
JT/T 1326—2020 路面标线材料有害物质限量
QB/T 1130 塑料直角撕裂性能试验方法
QB/T 2358 塑料薄膜包装袋热合强度试验方法
3 术语和定义
GB/T 8416 界定的以及下列术语和定义适用于本文件,为了便于使用,以下重复列出了 GB/T 8416中的某些术语和定义。
3.1 路面标线涂料
3.1.1 预混玻璃珠 premix glass beads
在路面标线涂料未施划成道路交通标线涂层以前,均匀混合在路面标线涂料中的玻璃珠。
3.1.2 面撒玻璃珠 drop on glass beads
路面标线涂料在路面上施划成未干燥的道路交通标线涂层后,撒布在其上的玻璃珠。
3.1.3 普通色 ordinary colors
入射到材料表面的光线被有选择性吸收后,在材料表面显示的颜色。
[来源:GB / T 8416—2003,3. 1,有修改]
3.1.4 涂层材料色 coating surface colors
路面标线涂料形成道路交通标线涂层后,其上未撒布面撒玻璃珠时涂层材料表面的普通色。
3.1.5 流动度 fluidity
一定质量的热熔型路面标线涂料熔融后摊铺面积与其试验质量之比。
注:单位为平方毫米每克(mm2/g)。
3.1.6 耐热变形性 thermal deformation resistance
在一定的温度、荷载质量、荷载时间条件下,在垂直向下荷载方向上热熔型标线材料荷载后与荷载前的外形尺寸之比。
注:耐热变形性以百分数表示。
3.1.7 遮盖力 hiding power
路面标线涂料遮盖其所涂覆物体表面颜色的能力。
注:遮盖力用亮度因数来描述,遮盖力与亮度因数成正比。
3.1.8 遮盖率 hiding ratio
路面标线涂料在相同条件下,分别涂覆于亮度因数不超过0.7黑色底板上和亮度因数不低于0.45白色底板上的遮盖力之比。
注:遮盖率以百分数表示。
3.1.9 固体含量 non-volatile
涂料在一定温度下加热焙烘后剩余物质量与试验质量的比值。
注:固体含量以百分数表示。
3.1.10 双组分涂料 two-component paint
由主剂(A 组分)和固化剂(B 组分)两种组分组成的化学反应型涂料。
3.1.11 凝胶时间 gel time
双组分涂料 A、B 组分在规定的温度下混合后,由液态转变成固态凝胶所需的时间。
3.1.12 早期耐水性 early water resistance
水性路面标线涂料施划初期,涂膜在常温、高湿环境条件下耐水浸破坏的能力。
3.2 热熔型路面标线涂料原材料及包装
3.2.1 聚乙烯蜡针入度 penetration of polyethylene wax
在规定的条件下,标准针垂直刺入聚乙烯蜡试样的深度,以0.1 mm为单位。
示例:
针入度计刻度盘示数18 表示刺入深度是1.8 mm。
[来源:GB/T 4985—2010,3. 1,有修改]
3.2.2 针入度计 penetrometer
用标准针测定蜡的硬度的仪器。
[来源:GB/T 4985—2010,3. 2,有修改]
3.2.3 EVA 包装袋 ethylene-vinyl acetate copolymer(EVA)packaging sack
以乙烯-醋酸乙烯共聚物(EVA)树脂为基础原料,添加其他各种原料、助剂,经熔融加工成型,用于盛装热熔型路面标线涂料的包装袋。
3.2.4 热塑性软质薄膜袋 thermoplastic flexible film sack
由一层或多层热塑性软质薄膜扁平筒制成的至少有一端封闭的包装容器。
[来源:GB/T 17858. 2—2010,2. 1,有修改]
3.2.5 层 ply
构成袋壁的一层热塑性塑料薄膜或其他韧性材料薄膜,或者是这些材料的复合材料。
[来源:GB/T 17858. 2—2010,2. 2]
3.2.6 褶边 gusset
袋筒或袋纵向边缘向内折叠夹入的部分。
[来源:GB / T 17858. 2—2010,2. 3]
3.2.7 袋筒 tube
裁剪成规定长度的单层或多层扁平筒
[来源:GB/T 17858. 2—2010,2. 4,有修改]
3.2.8 平边袋筒 flat tube
纵向边缘无折叠夹入部分,而仅由扁平筒构成的袋筒。
[来源:GB/T 17858. 2—2010,2. 4. 1]
3.2.9 褶边袋筒 gusseted tube
纵向边缘有向内折叠夹入部分的袋筒。
[来源:GB/T 17858. 2—2010,2. 4. 2]
3.2.10 热封合 heat sealing
在一定的温度和压力下 经过一定的时间将数层包装材料相关部分熔合在一起的方法
[来源:GB/T 17858. 2—2010,2. 5]
3.2.11 横向热封合 transverse heat sealing
通过加热使袋筒的一端或两端热封合的方法。
[来源:GB/T 17858. 2—2010,2. 5. 2,有修改]
3.2.12 阀口 valve
用于填装内装物并在填装之后使内装物不易倒流的预留口 通常位于包装袋的一角
[来源:GB/T 17858. 2—2010,2. 8]
3.2.13 平边袋 flat sack
以平边袋筒加工成的包装袋。
[来源:GB / T 17858. 2—2010,3. 1]
3.2.14 褶边袋 gusseted sack
以褶边袋筒加工成的包装袋
[来源:GB/T 17858. 2—2010,3. 2]
3.2.15 热封合袋 heat sealed sack
通过连续的横向热封合使一端或两端封闭的包装袋
[来源:GB/T 17858. 2—2010,3. 3]
3.2.16 开口袋 open-mouth sack
仅一端封闭的包装袋。
[来源:GB/T 17858. 2—2010,3. 5]
3.2.17 阀口袋 valved sack
两端封闭且其中一端配备阀口的包装袋。
[来源:GB / T 17858. 2—2010,3. 6]
4 分类
路面标线涂料(以下简称“涂料”)分类应符合表1 的规定。
表1 路面标线涂料分类
| 类别 | 型号 | 涂料中预混玻璃珠含量(质量百分比) | 状态 | 形成标线后是否具有振动功能 |
| 热熔 | 反光型 | ≥30% | 固态 | 否 |
| 突起型 | ≥30% | 是 | ||
| 溶剂 | 普通型 | 0 | 液态 | 否 |
| 反光型 | ≥30% | 否 | ||
| 双组分 | 普通型 | 0 | 液态 | 否 |
| 反光型 | ≥30% | 否 | ||
| 突起型 | ≥30% | 是 | ||
| 水性 | 普通型 | 0 | 液态 | 否 |
| 反光型 | ≥30% | 否 |
5 技术要求
5.1 通用技术要求
5.1.1 容器中状态打开包装容器,热熔型涂料应干燥、无结块、无杂质,搅拌后呈均匀松散状态;溶剂型、双组分和水性涂料应无结块、结皮,易于搅拌,搅拌后色泽均匀一致。
5.1.2 预混玻璃珠
5.1.2.1 预混玻璃珠含量反光型和突起型涂料中预混玻璃珠含量应不低于 30%,并符合 GB/T 24722 中预混玻璃珠的有关规定。
5.1.2.2 预混玻璃珠成圆率反光型和突起型涂料中预混玻璃珠成圆率应不低于 GB/T 24722 中的规定
5.1.3 有害物质含量应符合 JT/T 1326—2020 中第 4 章的规定。
5.1.4 施划性能热熔型涂料在喷涂、刮涂、甩涂、成型时,施划性能应良好;溶剂型、双组分和水性涂料在有气或无气喷涂、刮涂、甩涂、滚涂、成型时,施划性能应良好。
5.1.5 涂层性能
5.1.5.1 涂层外观
干燥后,涂层应无皱纹、斑点、起泡、裂纹、脱落、粘胎等现象,颜色均匀一致。
5.1.5.2 色度性能
应符合 GB 2893 和 GB/T 8416 的要求,其色品坐标和亮度因数应符合表2 和图1 的规定。
表2 涂层材料色色品坐标和亮度因数
| 颜色 | 色品区域顶点的色品坐标(标准照明体D65,照明观测条件45°/0°,视场角2°) | 亮度因数 | |||||
| 坐标 | 1 | 2 | 3 | 4 | |||
| 涂层材料色 | 白 | x | 0.350 | 0.305 | 0.295 | 0.340 | ≥0.80 |
| y | 0.360 | 0.315 | 0.325 | 0.370 | |||
| 黄 | x | 0.545 | 0.494 | 0.444 | 0.481 | ≥0.48 | |
| y | 0.454 | 0.426 | 0.476 | 0.518 | |||
| 橙 | x | 0.610 | 0.535 | 0.506 | 0.570 | ≥0.20 | |
| y | 0.390 | 0.375 | 0.404 | 0.429 | |||
| 灰 | x | 0.350 | 0.300 | 0.290 | 0.340 | ≥0.16 | |
| y | 0.360 | 0.310 | 0.320 | 0.370 | |||
| 绿 | x | 0.201 | 0.285 | 0.170 | 0.026 | ≥0.12 | |
| y | 0.776 | 0.441 | 0.364 | 0.399 | |||
| 红 | x | 0.735 | 0.681 | 0.579 | 0.655 | ≥0.07 | |
| y | 0.265 | 0.239 | 0.341 | 0.345 | |||
| 蓝 | x | 0.049 | 0.172 | 0.210 | 0.137 | ≥0.05 | |
| y | 0.125 | 0.198 | 0.160 | 0.038 | |||
| 紫 | x | 0.302 | 0.307 | 0.374 | 0.457 | ≥0.05 | |
| y | 0.064 | 0.203 | 0.247 | 0.136 | |||
| 棕 | x | 0.510 | 0.427 | 0.407 | 0.475 | ≥0.04 | |
| y | 0.370 | 0.353 | 0.373 | 0.405 | ≤0.15 | ||
| 黑 | x | 0.385 | 0.300 | 0.260 | 0.345 | ≤0.03 | |
| y | 0.355 | 0.270 | 0.310 | 0.395 | |||
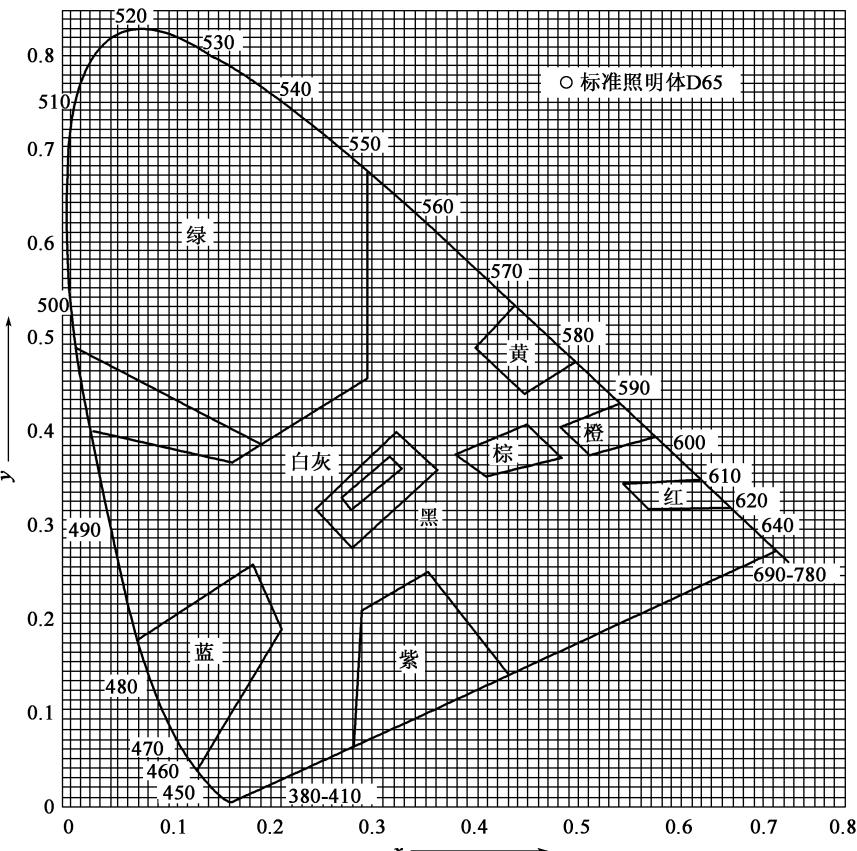
图1 涂层材料色色品
-
-
- 3 耐水性 在水中浸泡24 h 应无变色、起皱、起泡、开裂等现象。
-
-
-
- 4 耐碱性 在氢氧化钙饱和溶液中浸泡24 h 应无变色、起皱、起泡、开裂等现象。
-
5.1.5.5 人工加速耐候性 试验前样品的色品坐标和亮度因数应符合表 和图 的规定 经人工加速耐候性试验后 试板涂层不产生龟裂、剥落 允许轻微粉化和变色 色品坐标应符合表 和图 的规定 涂层亮度因数变化范围应不大于表 中规定的亮度因数的
5.2 热熔型涂料技术要求热熔型涂料的性能要求应符合表3 的规定。
表3 热熔型涂料性能要求
| 序号 | 项目 | 性能要求 | ||
| 反光型 | 突起型 | |||
| 1 | 原材料 | 预混玻璃珠 | 按GB/T 24722中有关预混玻璃珠的规定 | |
| 树脂 | 按附录A的规定 | |||
| 聚乙烯蜡 | 按附录B的规定 | |||
| 2 | 容器中状态 | 按5.1.1的规定 | ||
表 3(续)
| 序号 | 项目 | 性能要求 | ||
| 反光型 | 突起型 | |||
| 3 | 预混玻璃珠 | 预混玻璃珠含量 | 按5.1.2.1的规定 | |
| 预混玻璃珠成圆率 | 按5.1.2.2的规定 | |||
| 4 | 有害物质含量 | 按5.1.3的规定 | ||
| 5 | 施划性能 | 按5.1.4的规定 | ||
| 6 | 涂层性能 | 涂层外观 | 按5.1.5.1的规定 | |
| 色度性能 | 按5.1.5.2的规定 | |||
| 耐水性 | 按5.1.5.3的规定 | |||
| 耐碱性 | 按5.1.5.4的规定 | |||
| 人工加速耐候性 | 按5.1.5.5的规定 | |||
| 7 | 密度 | |||
| 8 | 软化点ST(°C) | |||
| 9 | 不粘胎干燥时间(min) | |||
| 10 | 抗压强度(MPa) | |||
| 11 | 耐磨性(mg) | — | ||
| 12 | 涂层低温抗裂性 | |||
| 13 | 加热稳定性 | a)在 条件下持续保温4h,无明显泛黄、焦化、结块等现象;b)加热4h后,涂层色品坐标应符合表2和图1规定的范围,涂层亮度因数变化范围应不大于表2规定的亮度因数的6.25% | ||
| 14 | 流动度( ) | |||
| 15 | 耐热变形性(%)[ ] | |||
| 16 | 总有机物含量(%) | |||
| 17 | 包装 | 按附录C的规定 | ||
5.3 溶剂型涂料技术要求溶剂型涂料的性能应符合表4的要求
表4 溶剂型涂料性能要求
| 序号 | 项目 | 性能要求 | ||
| 普通型 | 反光型 | |||
| 1 | 容器中状态 | 按5.1.1的规定 | ||
| 2 | 预混玻璃珠 | 预混玻璃珠含量 | — | 按5.1.2.1的规定 |
| 预混玻璃珠成圆率 | — | 按5.1.2.2的规定 | ||
| 3 | 有害物质含量 | 按5.1.3的规定 | ||
| 4 | 施划性能 | 按5.1.4的规定 | ||
| 5 | 涂层性能 | 涂层外观 | 按5.1.5.1的规定 | |
| 色度性能 | 按5.1.5.2的规定 | |||
| 耐水性 | 按5.1.5.3的规定 | |||
| 耐碱性 | 按5.1.5.4的规定 | |||
| 人工加速耐候性 | 按5.1.5.5的规定 | |||
| 6 | 密度( ) | |||
| 7 | \eta | |||
| 8 | 不粘胎干燥时间(min) | |||
| 9 | 遮盖率(%) | 白色 | ||
| 黄色 | ||||
| 10 | 耐磨性(mg) | |||
| 11 | 附着性(划圈法) | 级 | — | |
| 12 | 柔韧性(mm) | — | ||
| 13 | 固体含量(%) | |||
| 普通型黏度的单位为秒(s),反光型黏度用KU值表示。 | ||||
5.4 双组分涂料技术要求双组分涂料的性能要求应符合表5的规定
表5 双组分涂料性能要求
| 序号 | 项目 | 性能要求 | |||
| 普通型 | 反光型 | 突起型 | |||
| 1 | 容器中状态 | 按5.1.1的规定 | |||
| 2 | 预混玻璃珠 | 预混玻璃珠含量 | — | 按5.1.2.1的规定 | |
| 预混玻璃珠成圆率 | — | 按5.1.2.2的规定 | |||
| 3 | 有害物质含量 | 按5.1.3的规定 | |||
表 5(续)
| 序号 | 项目 | 性能要求 | |||
| 普通型 | 反光型 | 突起型 | |||
| 4 | 施划性能 | 按5.1.4的规定 | |||
| 5 | 涂层性能 | 涂层外观 | 按5.1.5.1的规定 | ||
| 色度性能 | 按5.1.5.2的规定 | ||||
| 耐水性 | 按5.1.5.3的规定 | ||||
| 耐碱性 | 按5.1.5.4的规定 | ||||
| 人工加速耐候性 | 按5.1.5.5的规定 | ||||
| 6 | 密度 | ||||
| 7 | 凝胶时间(min) | ||||
| 8 | 不粘胎干燥时间(min) | ||||
| 9 | 遮盖率(%) | 白色 | |||
| 黄色 | |||||
| 10 | 耐磨性(mg) | — | |||
| 11 | 涂层低温抗裂性 | -10°C保持4h,室温放置4h为一个循环,连续做3个循环后应无裂纹 | |||
| 12 | 附着性(划圈法) | 级 | — | ||
| 13 | 柔韧性(mm) | — | |||
5.5 水性涂料技术要求水性涂料的性能要求应符合表6 的规定。
表6 水性涂料性能要求
| 序号 | 项目 | 性能要求 | ||
| 普通型 | 反光型 | |||
| 1 | 容器中状态 | 按5.1.1的规定 | ||
| 2 | 预混玻璃珠 | 预混玻璃珠含量 | — | 按5.1.2.1的规定 |
| 预混玻璃珠成圆率 | — | 按5.1.2.2的规定 | ||
| 3 | 有害物质含量 | 按5.1.3的规定 | ||
| 4 | 施划性能 | 按5.1.4的规定 | ||
| 5 | 涂层性能 | 涂层外观 | 按5.1.5.1的规定 | |
| 色度性能 | 按5.1.5.2的规定 | |||
| 耐水性 | 按5.1.5.3的规定 | |||
| 耐碱性 | 按5.1.5.4的规定 | |||
| 人工加速耐候性 | 按5.1.5.5的规定 | |||
| 6 | 密度( ) | |||
| 7 | 黏度 | |||
| 8 | 不粘胎干燥时间(min) | |||
| 9 | 遮盖率(%) | 白色 | ||
| 黄色 | ||||
| 10 | 耐磨性(mg) | |||
| 11 | 冻融稳定性 | 在 条件下放置18h后,立即置于 条件下放置6h,为一个周期,三个周期后,应无结块、结皮现象,易于搅匀 | ||
| 12 | 早期耐水性 | 在温度为 、湿度为 的条件下,指触干燥时间 min | ||
| 13 | 附着性(划圈法) | 级 | — | |
| 14 | 固体含量(%) | |||
6 试验方法
6.1 通用试验方法
6.1.1 试样状态调节和试验环境试验工作应在温度为 相对湿度为 的环境中进行
6.1.2 取样涂料取样应按 GB/T 3186 规定的方法进行。
6.1.3 容器中状态打开包装容器 热熔型涂料采用目视检查有无结块、杂质 搅拌后检查是否呈均匀松散状态 溶剂型、双组分、水性涂料用调刀检查有无结块、结皮现象 是否易于搅拌 搅拌后检查色泽是否均匀一致.
6.1.4 预混玻璃珠含量
6.1.4.1 试验准备
6.1.4.1.1 试验材料 6.1.4.1.1.1 本文件所用试剂均为化学纯或化学纯以上试剂,试验用水为去离子水。 6.1.4.1.1.2 试验所用试剂、溶剂和溶液如下
a) 醋酸乙酯;
b) 二甲苯;
c) 丙酮;
d) 98% 硫酸;
e) 37% 盐酸;
f ) 95% 乙醇;
g) 醋酸乙酯和二甲苯混合溶剂(体积比 1 ∶ 1);
h) 稀硫酸和稀盐酸混合溶液(体积比1∶1)。
6.1.4.1.2 仪器设备试验所用仪器设备如下:
a) 分析天平,精确至 0. 01 g;
b) 恒温水浴槽,精度 ±0. 2 ℃;
c) 电热鼓风干燥箱,精度 \(\pm 2 \mathrm { ~ } \mathrm { { ~ \mathcal ~ ~ } } { } \mathrm { C } \mathrm { ~ } .\) 。
6.1.4.2 试验步骤
试验步骤如下:
a) 称取约 \(6 0 \ \mathrm { g }\) 的试样放在三角烧瓶中;
b) 加入醋酸乙酯和二甲苯混合溶剂约250 mL,在不断搅拌下溶解树脂等有机成分,玻璃珠沉淀后,将悬浮液倒出;
c) 加入500 mL 上述混合溶剂,在不断搅拌下继续溶解树脂等有机成分,玻璃珠沉淀后,将悬浮液倒出,此操作反复进行3 次后,加入100 mL 丙酮清洗后倒出悬浮液;
d) 将三角烧瓶置于恒温水浴槽沸腾水浴中,加热约 30 min,使剩余有机溶剂充分挥发,冷却至 室温;
e) 加入约100 mL 的稀硫酸或稀硫酸和稀盐酸混合溶液,用表面皿作盖,在恒温水浴槽沸腾水浴中加热约30 min,冷却至室温后倒出悬浮液;
加入 水充分搅拌 玻璃珠沉淀后 倒出洗液 再用水反复清洗 次 次
g) 加入 95%乙醇 50 mL 清洗,倒出洗液;
将三角烧瓶置于恒温水浴槽沸腾水浴中 加热约 使乙醇充分挥发 将玻璃珠移至已知重量的表面皿中 如烧瓶中有残留玻璃珠 可用少量水清洗后倒入表面皿中 并将表面皿中水倒出;
将表面皿放置在温度为 \(1 0 5 ^ { \circ } \mathrm { C } \sim 1 1 0 ^ { \circ } \mathrm { C }\) 的电热鼓风干燥箱中加热 取出表面皿 放在干燥器中冷却至室温后称重 如原试样中有石英砂 应在称重前经玻璃珠选形器除去石英砂 同时做3 个平行试验;
按式 计算玻璃珠含量 取其算术平均值为测试结果
式中:
\(G\) ———玻璃珠含量;
\(M\) ———玻璃珠质量,单位为克(g);
\(M _ { 0 }\) ———试样质量,单位为克(g);
6.1.5 预混玻璃珠成圆率将按 试验所得的玻璃珠作为试样 按 规定的方法进行
6.1.6 有害物质含量按 JT/T 1326—2020 中第 5 章规定的方法进行。
6.1.7 施划性能采用刮涂或喷涂等施划方法在水泥石棉板上涂布涂料,观察测试涂料形成涂层过程中,施划操作是否顺畅便捷、形成的涂层外观是否完好。
6.1.8 涂层外观
6.1.8.1 热熔型涂料涂层外观的试验步骤如下:a) 取一定量的试料放在金属容器内,在搅拌状态下加热至(200 ±10) ℃,使试料完全熔融,且在金属容器内上下完全均匀一致、无气泡; b) 将热熔涂料刮板器放置于 \(2 0 0 \ \mathrm { m m } \ \times 1 5 0 \ \mathrm { m m } \ \times 5 \ \mathrm { m m }\) 水泥石棉板的长边中心处 并立即将完全熔融好的试料倒入热熔涂料刮板器中;
c) 平移刮板器,制成一条与水泥石棉板短边平行、厚度为1.5 mm \~2.0 mm、宽度为80 mm 的带状涂层,见图2;
单位为毫米
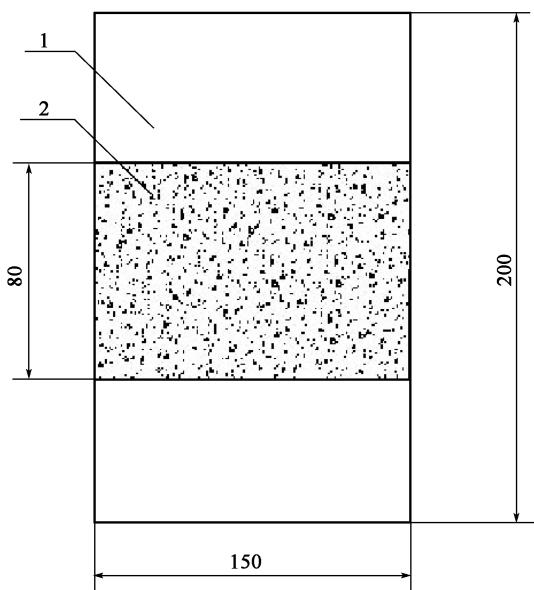
标引序号说明:
1———水泥石棉板;
2———涂层。
图2 涂层外观制样示意图
d) 试板放置1 h 后,在自然光下目测涂层有无皱纹、斑点、起泡、裂纹、脱落、粘胎等现象,颜色是否均匀一致
6.1.8.2 溶剂型、双组分、水性涂料涂层外观的试验步骤如下
a) 将溶剂型、双组分、水性涂料用 300 μm 的湿膜涂布器涂布于 200 mm ×150 mm ×5 mm 水泥石棉板长边中心处,涂成一条与水泥石棉板短边平行、宽度为80 mm 的带状涂层,如图2 所示;
b) 试板放置24 h 后,在自然光下目测涂层有无皱纹、斑点、起泡、裂纹、脱落、粘胎等现象,颜色是否均匀一致。
6.1.9 色度性能
6.1.9.1 热熔型涂料色度性能的试验步骤如下
a) 将热熔型涂料熔融后注入图3 所示的材质为 Q235 钢的制样器中,使其自然流平,冷却至室温后,取出约 \(6 0 \ \mathrm { m m } \times 6 0 \ \mathrm { m m } \times 5 \ \mathrm { m m }\) 的涂层作为试片,放置24 h;
单位为毫米
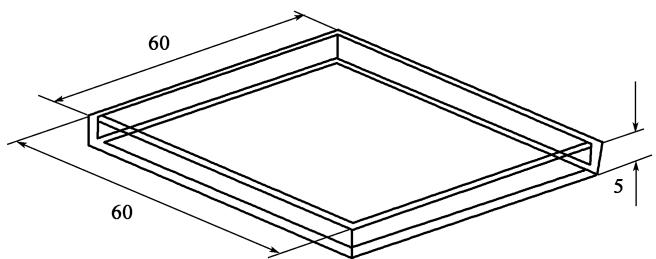
图3 热熔型涂料色度性能制样器示意图
b) 在放置24 h 后的涂层上任取3 点,用 D65 光源 \(4 5 ^ { \circ } / 0 ^ { \circ }\) 色度计测定其色品坐标和亮度因数,并取其算术平均值为测试结果。
6.1.9.2 溶剂型、双组分、水性涂料色度性能的试验步骤如下:a) 溶剂型、双组分、水性涂料按 6. 1. 8. 2 a)制样,放置 24 h; b) 按 6. 1. 9. 1 b)规定的方法进行。
6.1.10 耐水性
6.1.10.1 热熔型涂料耐水性的试验步骤如下:a) 热熔型涂料按 6. 1. 9. 1 a)的要求制样,放置 24 h; b) 按 GB/T 1733 规定的方法进行。
6.1.10.2 溶剂型、双组分、水性涂料耐水性的试验步骤如下
a) 将溶剂型、双组分、水性涂料用300 μm 的湿膜涂布器涂布于100 mm ×50 mm ×5 mm 水泥石棉板上,制成约 100 mm ×50 mm 的涂层,放置 24 h;
b) 按 GB/T 1733 规定的方法进行。
6.1.11 耐碱性
6.1.11.1 热熔型涂料耐碱性的试验步骤如下
a) 热熔型涂料按 6. 1. 9. 1 a)的要求制样,放置 24 h;
b) 按 GB/T 9265 规定的方法进行。
6.1.11.2 溶剂型、双组分、水性涂料耐碱性的试验步骤如下
a) 溶剂型、双组分、水性涂料按 6.1.10.2 a)的要求制样;
b) 按 GB/T 9265 规定的方法进行。
6.1.12 人工加速耐候性
6.1.12.1 制样热熔型涂料按 制样 溶剂型、双组分、水性涂料按 制样 按不同类型涂料分组,每组样品数量为3 块,进行人工加速耐候性试验的样品,其色品坐标和亮度因数均应符合表2 和图1 规定。
6.1.12.2 测试
6.1.12.2.1 试验按 GB/T 1865—2009 中循环 A 的规定进行。 热熔型、双组分涂料试验时间为 600 h,溶剂型、水性涂料试验时间为300 h。
6.1.12.2.2 按规定的 方法测定试验后样品的色品坐标和亮度因数,取其算术平均值为测试结果。
6.2 热熔型涂料试验方法
6.2.1 原材料采用目测核查方法 对热熔型涂料用主要原材料的检测报告、材质证明单等逐项核查是否齐全有效 也可对玻璃珠、树脂、聚乙烯蜡等原材料按 附录 和附录 的规定进行检验
6.2.2 密度试验步骤如下:
a) 熔融试样注入材质为 Q235 钢的制样器模腔中,模腔尺寸约为 \(2 0 \ \mathrm { m m } \times 2 0 \ \mathrm { m m } \times 2 0 \ \mathrm { m m }\) ,如图 4所示,冷却至室温。 用稍加热的刮刀削掉端头表面的突出部分,用100 号砂纸将各面磨平。 共制备3 块试块。
单位为毫米
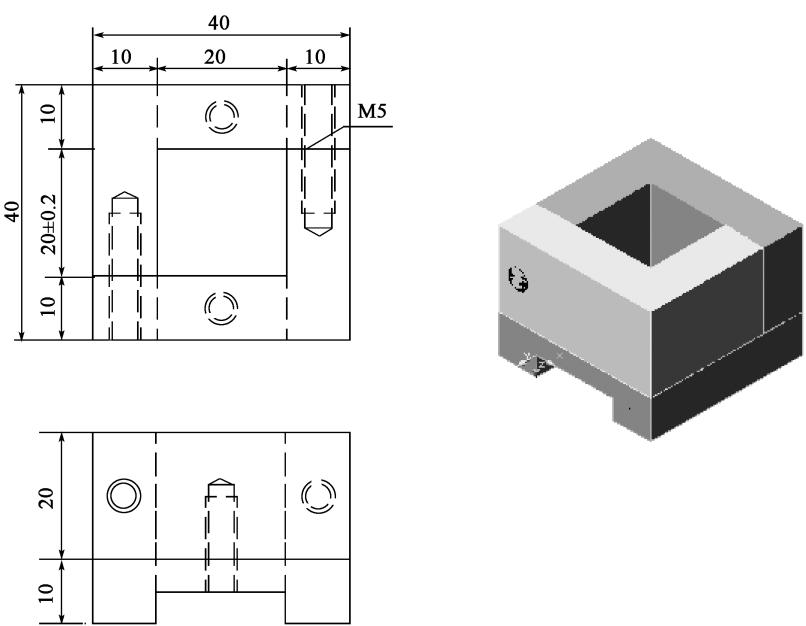
图4 热熔型涂料密度制样器示意图
b) 放置24 h 后用游标卡尺测量(精确至0.01 mm)试块长、宽、高,用天平称量试块质量(精确至0. 01 g)。
c) 按式(2)计算密度。
式中:
\(D\) ———密度,单位为克每立方厘米 \(\scriptstyle ( { \bf g } / \mathrm { c m } ^ { 3 } )\) ;
\(W\)———试块质量,单位为克 \((\mathrm{g})\) ;
\(V\) ———体积,单位为立方厘米 \(\left( \mathrm { c m } ^ { 3 } \right)\) ;
分别计算 块试块的D 值 取其平均值 如其中任意两块试块的D 值相对误差大于 则应重做试验。
6.2.3 软化点按 GB/T 9284. 1 规定的方法进行。
6.2.4 不粘胎干燥时间
6.2.4.1 采用符合 JT/T 996 要求的道路标线用涂料不粘胎时间测定仪(以下简称“测定仪”)进行试验。 6.2.4.2 试验步骤如下:a) 按 6. 1. 8. 1 a) \~ 6. 1. 8. 1 c)制成涂层。 b) 制成涂层后,立即按下秒表开始计时,3 min 后把测定仪自试板短边一端中心处向另一端滚动1 s,滚动仪器时,应两手轻轻持柄,避免测定仪自重以外的任何力加于涂膜上。 测定仪滚动位置及方向如图5 所示。
单位为毫米
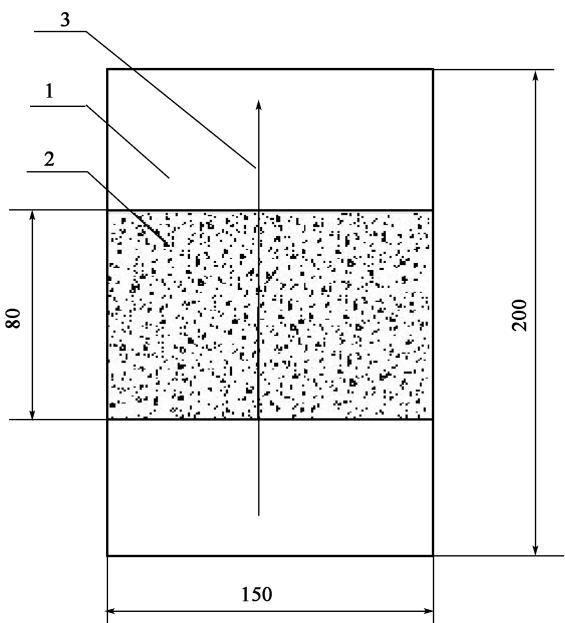
标引序号说明
1———水泥石棉板;
2———涂层;
3———测定仪滚动位置及方向。
图5 测定仪滚动方向示意图
c) 目测测定仪的轮胎有无试料粘黏,若有试料粘黏,立即用丙酮或甲乙酮湿润过的棉布擦净轮胎 此后每 重复一次试验 直至轮胎不粘黏试料时 停止秒表计时 该时间即为不粘胎干燥时间。
6.2.5 抗压强度
6.2.5.1 (23 ± 1) ℃ 抗压强度的试验步骤如下:按 的方法制备三块试块 在温度、相对湿度 条件下放置后 分别放在精度不低于 级的电子万能材料试验机球形支座的基板上 调整试块位置及球形支座 使试块与压片的中心线在同一垂线上 并使试块面与加压面保持平行
启动试验机 设定试验机预负荷为 加载达到预负荷后 开始记录试验机压头位移 并以的速度加载 直至试块破坏时为止 记录抗压荷载
1) 有明显屈服点的材料,取其屈服荷载为抗压荷载;
无明显屈服点的脆性材料 取其出现破裂时的荷载为抗压荷载
3) 无明显屈服点的柔性材料,取其压下试块高度的20%时的最大荷载为抗压荷载。c) 按式(3)计算抗压强度。
式中:
\(R _ { \mathrm { t } }\) ———抗压强度,单位为兆帕(MPa);
\(P\) ———抗压荷载,单位为牛(N);
\(A\) ———加压前断面面积,单位为平方毫米 \(\left( \mathbf { m m } ^ { 2 } \right)\) ;
d) 分别计算3 块试块的 \(R _ { \mathrm { t } }\) 值,取其平均值;
6.2.5.2 (60 ± 2) ℃ 抗压强度的试验步骤如下:
a) 按 6. 2. 2 a)的方法制备 3 块试块,在温度(23 ± 2) ℃ 、相对湿度(50 ± 5)% 条件下放置 24 h后 将试块在 \(( 6 0 \pm 2 )\) 烘箱或小型高低温箱内恒温 后 立即取出 分别放在精度不低于0.5 级的电子万能材料试验机球形支座的基板上,调整试块位置及球形支座,使试块与压片的中心线在同一垂线上,并使试块面与加压面保持平行;
b) 按 6. 2. 5. 1 b) \~ 6. 2. 5. 1 d)规定的方法进行。
6.2.6 耐磨性
6.2.6.1 采用符合 JT/T 995 要求的漆膜磨耗试验仪进行试验,荷重砝码为1 000 g。 6.2.6.2 试验步骤如下:a) 在如图6 所示的材质为 Q235 钢的制样器模腔涂上一薄层丙三醇,待干后,将涂料熔融试样注入内腔,使其流平,如不能流平,可将试模先预热,并趁热软时在中心处开一直径约为7 mm 的试孔;
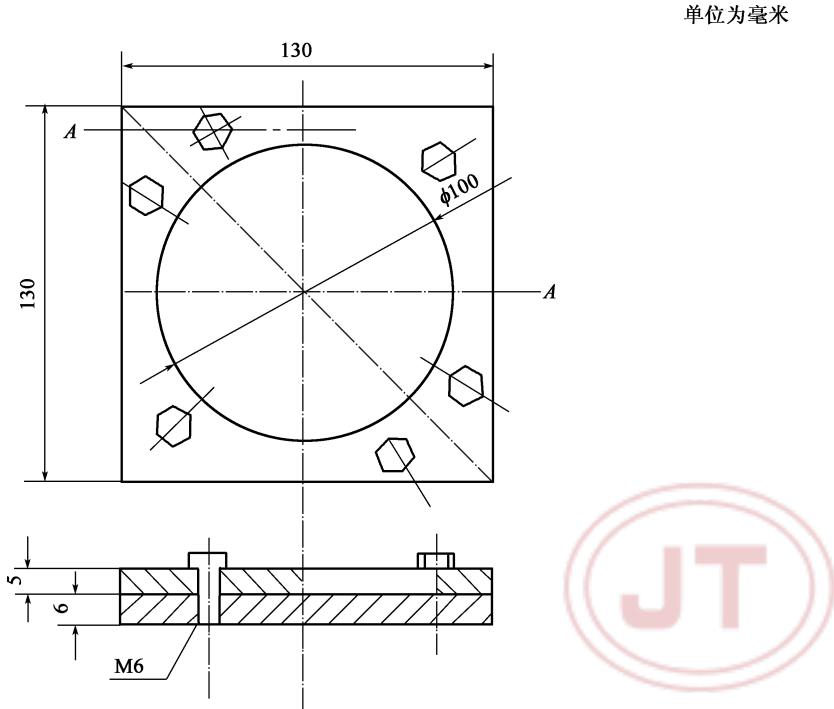
图6 耐磨性制样器示意图
同一试样应制成 块试板 将试板放置在玻璃板上 在标准试验条件下放置 后 将 块试板按 GB/T 1768 的规定进行试验 试验转数为 转
分别计算 块试板的磨耗值 取其平均值
6.2.7 涂层低温抗裂性试验步骤如下:
a) 按6.1.8.1 制备试板,并用5 倍放大镜观其是否有裂纹,如有裂纹应重新制板;
b) 将制备好的试板平放于温度为( -10 ±2) ℃低温箱内并保持4 h,取出后在室温下放置4 h 为一个循环周期,连续做3 个循环周期;
c) 取出后用5 倍放大镜观其有无裂纹。
6.2.8 加热稳定性试验步骤如下:
a) 取一定量的试料放在金属容器内,在搅拌状态下加热至 180 ℃ \~220 ℃,使试料完全熔融,且在金属容器内上下均匀一致、无气泡;
b) 在(200 ±10) ℃条件下持续保温4 h,观察此过程中是否有明显泛黄、焦化、结块等现象;
c) 4 h 后,按6.1.9.1 规定的方法制备试片,并测定其色品坐标和亮度因数。
6.2.9 流动度
6.2.9.1 采用热熔型涂料流动度测试仪进行试验。 6.2.9.2 试验步骤如下:a) 在如图7 所示的制样器的模腔涂上一薄层丙三醇,丙三醇干燥后,将加热至(200 ±10) ℃的(120 ±10) g 涂料熔融试样注入内腔中心部位,在标准试验条件下使其自然流平,同一试样应制成3 块试板。 试板完全干燥后应除净其上黏附的丙三醇。
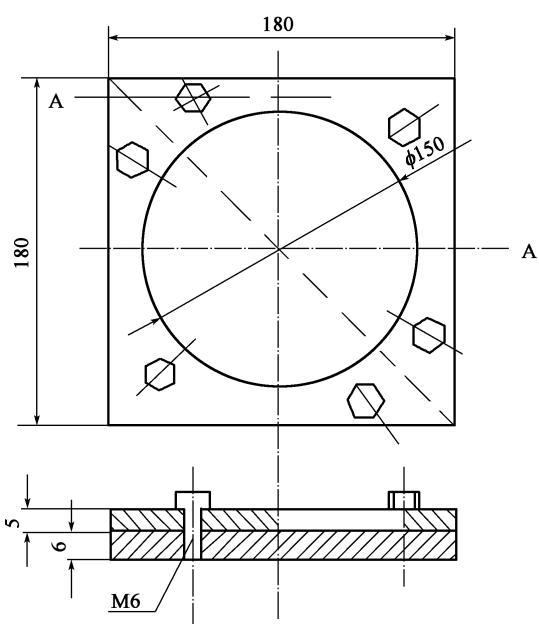
图7 流动度制样器示意图
将试板在标准试验条件下放置 后 使用热熔型涂料流动度测试仪进行流动度测试 测试仪的面积测量精度不应低于 \(0 . \mathrm { ~ 1 ~ } \mathrm { m m } ^ { 2 }\) 质量测量精度不应低于 同时做 个平行试验。
c) 按式(4)计算流动度。
式中:
\(S\) ———流动度;
\(B\)———试样面积,单位为平方毫米 \(\left( \mathrm { m m } ^ { 2 } \right)\) ;
\(m\)———试样质量,单位为克 \((\mathrm{g})\) ;
d) 分别计算3 块试板的 S 值,取其平均值。
6.2.10 耐热变形性按 JT/T 712—2008 中 5. 4. 3 的规定的方法进行。
6.2.11 总有机物含量试验步骤如下:
a) 按6.2.2 a)的方法制备3 块试块,在标准试验条件下放置24 h 后,采用机械破碎方法将每块试块破碎成直径小于2 mm 的小块。
b) 将破碎后的试块放入30 mL \~50 mL 的瓷坩埚中,并置于干燥器中干燥,24 h 后称重(精确至\(0 . 0 1 \ \mathrm { \bf g } )\) 。
c) 称重后将含破碎试块的瓷坩埚放入最高使用温度不低于 \(1 0 0 0 ~ \mathrm { { ^ { \circ } C } }\) 、温控精度 ±25℃ 以内的马弗炉中,在(500 ±25) ℃试验条件下加热2 h 后降至室温,取出后放在干燥器中,24 h 后进行第一次称重(精确至 0. 01 g)。
d) 将第一次称重后的样品按 c)规定的方法进行重复试验,并进行第二次称重,直至两次称重后质量测量值之差不大于0.02 g 时,则达到恒重状态,停止加热试验。 同时做3 个平行试验。
e) 按式(5)计算总有机物含量。
式中:
\(T\) ———总有机物含量;
\(m _ { 0 }\) ———瓷坩埚质量,单位为克(g);
\(m _ { 1 }\) ———瓷坩埚与破碎后试块质量,单位为克(g);
\(m _ { 2 }\) ———瓷坩埚与破碎后试块(500 ±25) ℃加热2 h 后质量,单位为克 \((\mathrm{g})\)
f) 分别计算3 个平行试验的 T值,取其平均值。
6.2.12 包装采用目测核查方法 对涂料的外包装是否为热熔型涂料用EVA包装袋及包装袋的检测报告 材质证明单等是否齐全有效逐项核查,也可对 EVA 包装袋按附录 C 的规定进行检验。
6.3 溶剂型涂料试验方法
6.3.1 密度按 规定的方法进行 采用金属比重瓶进行测量
6.3.2 黏度溶剂普通型按 规定的方法进行 采用涂 黏度计进行测量 溶剂反光型按规定的方法进行。
6.3.3 不粘胎干燥时间试验步骤如下:
a) 按 6. 1. 8. 2 a)的方法制成涂层;
涂后 立刻按下秒表 等待 后使用不粘胎测定仪测试涂料不粘胎干燥时间
c) 按 6. 2. 4. 2 b)和 6. 2. 4. 2 c)规定的方法进行。
6.3.4 遮盖率试验步骤如下:
a) 将原样品用300 μm 的漆膜涂布器涂布在遮盖率测试纸上,沿长边方向在中央涂约 80 mm ×200 mm 的涂膜,并使涂面与遮盖率测试纸的白面和黑面呈直角相交,相交处在遮盖率测试纸的中间;
b) 涂面向上放置24 h 后,在涂面上任意取3 点用D65 光源 \(4 5 ^ { \circ } / 0 ^ { \circ }\) 色度计测定遮盖率测试纸白面上和黑面上涂膜的亮度因数,取其平均值;
c) 遮盖率按式(6)计算。
式中:
\(H\)———遮盖率(反射对比率);
\(B\) ———黑面上涂膜亮度因数平均值;
\(W\)———白面上涂膜亮度因数平均值;
6.3.5 耐磨性试验步骤如下:
a) 试板的制备按 GB/T 1768—2006 中第 7 章的规定进行;
b) 按 6. 2. 6. 2 b)和 6. 2. 6. 2 c)规定的方法进行。
6.3.6 附着性按 GB/T 1720 规定的方法进行。
6.3.7 柔韧性按 GB/T 1731 规定的方法进行。
6.3.8 固体含量按 GB/T 1725 规定的方法进行。
6.4 双组分涂料试验方法
6.4.1 密度
 按 GB/T 6750 规定的方法进行,采用金属比重瓶测量。
6.4.2 凝胶时间按 GB/T 7193—2008 中 4. 6 规定的方法进行。
6.4.3 不粘胎干燥时间试验步骤如下:
a) 按 6. 1. 8. 2 a)的方法制成涂层;
b) 涂后,立刻按下秒表,等待10 min 后使用不粘胎测定仪测试涂料不粘胎干燥时间;
c) 按 6. 2. 4. 2 b)和 6. 2. 4. 2 c)规定的方法进行。
6.4.4 遮盖率按6.3.4 规定的方法进行。
6.4.5 耐磨性按6.3.5 规定的方法进行。
6.4.6 涂层低温抗裂性按 6.2.7 规定的方法进行。
6.4.7 附着性按 GB/T 1720 规定的方法进行。
6.4.8 柔韧性按 GB/T 1731 规定的方法进行。
6.5 水性涂料试验方法
6.5.1 密度按 GB/T 6750 规定的方法进行,采用金属比重瓶测量。
6.5.2 黏度按 GB/T 9269 规定的方法进行。
6.5.3 不粘胎干燥时间试验步骤如下:
a) 按 6. 1. 8. 2 a)中的方法制成涂层;
涂后 立刻按下秒表 等待 后使用不粘胎测定仪测试涂料不粘胎干燥时间
c) 按 6. 2. 4. 2 b)和 6. 2. 4. 2 c)规定的方法进行。
6.5.4 遮盖率按 6.3.4 规定的方法进行。
6.5.5 耐磨性按6.3.5 规定的方法进行。
6.5.6 冻融稳定性试验步骤如下:
a) 分别取400 mL 样品放在3 个加盖的小铁桶内,在( -5 ±2) ℃条件下放置18 h 后,立即置于(23 ±2) ℃条件下放置6 h 为一个周期;
b) 经连续 3 个周期后,取出试样经搅匀后目测有无分层、结块,测试施划性能是否良好。
6.5.7 早期耐水性试验步骤如下:
a) 用300 μm 的漆膜涂布器将试料涂布于水泥石棉板上,制成约50 mm ×100 mm 的涂膜;
b) 将制好的试板立即置于温度(23 ±2) ℃、湿度(90 ±3)%的试验箱内,开始计时,每隔5 min 用拇指接触膜表面,然后将拇指旋转90°,记下膜表面不被拇指破坏所需的时间,即指触干燥时间。
6.5.8 附着性按 GB/T 1720 规定的方法进行。
6.5.9 固体含量按 GB/T 1725 规定的方法进行。
7 检验规则
7.1 检验分类
7.1.1 检验分为型式检验和出厂检验 热熔型涂料检验项目见表 溶剂型涂料检验项目见表 双组分涂料检验项目见表9,水性涂料检验项目见表10。
表7 热熔型涂料检验项目
| 序号 | 检验项目 | 技术要求 | 试验方法 | 反光型 | 突起型 | ||
| 型式检验 | 出厂检验 | 型式检验 | 出厂检验 | ||||
| 1 | 原材料 | 表3序号1 | 6.2.1 | + | + | + | + |
| 2 | 容器中状态 | 表3序号2 | 6.1.3 | + | + | + | + |
| 3 | 预混玻璃珠含量 | 表3序号3 | 6.1.4 | + | - | + | - |
| 4 | 预混玻璃珠成圆率 | 表3序号3 | 6.1.5 | + | - | + | - |
| 5 | 有害物质含量 | 表3序号4 | 6.1.6 | + | - | + | - |
| 6 | 施划性能 | 表3序号5 | 6.1.7 | + | + | + | + |
| 7 | 涂层外观 | 表3序号6 | 6.1.8 | + | + | + | + |
| 8 | 色度性能 | 表3序号6 | 6.1.9 | + | - | + | - |
| 9 | 耐水性 | 表3序号6 | 6.1.10 | + | - | + | - |
| 10 | 耐碱性 | 表3序号6 | 6.1.11 | + | - | + | - |
| 11 | 人工加速耐候性 | 表3序号6 | 6.1.12 | + | - | + | - |
| 12 | 密度 | 表3序号7 | 6.2.2 | + | + | + | + |
| 13 | 软化点 | 表3序号8 | 6.2.3 | + | + | + | + |
| 14 | 不粘胎干燥时间 | 表3序号9 | 6.2.4 | + | + | + | + |
| 15 | 抗压强度 | 表3序号10 | 6.2.5 | + | - | + | - |
| 16 | 耐磨性 | 表3序号11 | 6.2.6 | + | - | - | - |
| 17 | 涂层低温抗裂性 | 表3序号12 | 6.2.7 | + | - | + | - |
| 18 | 加热稳定性 | 表3序号13 | 6.2.8 | + | - | + | - |
| 19 | 流动度 | 表3序号14 | 6.2.9 | + | + | + | + |
| 20 | 耐热变形性 | 表3序号15 | 6.2.10 | + | - | + | - |
| 21 | 总有机物含量 | 表3序号16 | 6.2.11 | + | - | + | - |
| 22 | 包装 | 表3序号17 | 6.2.12 | + | + | + | + |
| 注:“+”是检验项目,“-”是不检验项目。 | |||||||
表8 溶剂型涂料检验项目
| 序号 | 检验项目 | 技术要求 | 试验方法 | 普通型 | 反光型 | ||
| 型式检验 | 出厂检验 | 型式检验 | 出厂检验 | ||||
| 1 | 容器中状态 | 表4序号1 | 6.1.3 | + | + | + | + |
| 2 | 预混玻璃珠含量 | 表4序号2 | 6.1.4 | - | - | + | - |
| 3 | 预混玻璃珠成圆率 | 表4序号2 | 6.1.5 | - | - | + | - |
| 4 | 有害物质含量 | 表4序号3 | 6.1.6 | + | - | + | - |
| 5 | 施划性能 | 表4序号4 | 6.1.7 | + | + | + | + |
| 6 | 涂层外观 | 表4序号5 | 6.1.8 | + | + | + | + |
| 7 | 色度性能 | 表4序号5 | 6.1.9 | + | - | + | - |
| 8 | 耐水性 | 表4序号5 | 6.1.10 | + | - | + | - |
| 9 | 耐碱性 | 表4序号5 | 6.1.11 | + | - | + | - |
| 10 | 人工加速耐候性 | 表4序号5 | 6.1.12 | + | - | + | - |
| 11 | 密度 | 表4序号6 | 6.3.1 | + | + | + | + |
| 12 | 黏度 | 表4序号7 | 6.3.2 | + | + | + | + |
| 13 | 不粘胎干燥时间 | 表4序号8 | 6.3.3 | + | + | + | + |
| 14 | 遮盖率 | 表4序号9 | 6.3.4 | + | - | + | - |
| 15 | 耐磨性 | 表4序号10 | 6.3.5 | + | - | + | - |
| 16 | 附着性 | 表4序号11 | 6.3.6 | + | + | - | - |
| 17 | 柔韧性 | 表4序号12 | 6.3.7 | + | + | - | - |
| 18 | 固体含量 | 表4序号13 | 6.3.8 | + | - | + | - |
| 注:“+”是检验项目,“-”是不检验项目。 | |||||||
表9 双组分涂料检验项目
| 序号 | 检验项目 | 技术要求 | 试验方法 | 普通型 | 反光型 | 突起型 | |||
| 型式检验 | 出厂检验 | 型式检验 | 出厂检验 | 型式检验 | 出厂检验 | ||||
| 1 | 容器中状态 | 表5序号1 | 6.1.3 | + | + | + | + | + | + |
| 2 | 预混玻璃珠含量 | 表5序号2 | 6.1.4 | - | - | + | - | + | - |
| 3 | 预混玻璃珠成圆率 | 表5序号2 | 6.1.5 | - | - | + | - | + | - |
| 4 | 有害物质含量 | 表5序号3 | 6.1.6 | + | - | + | - | + | - |
| 5 | 施划性能 | 表5序号4 | 6.1.7 | + | + | + | + | + | + |
| 6 | 涂层外观 | 表5序号5 | 6.1.8 | + | + | + | + | + | + |
| 7 | 色度性能 | 表5序号5 | 6.1.9 | + | - | + | - | + | - |
| 8 | 耐水性 | 表5序号5 | 6.1.10 | + | - | + | - | + | - |
| 9 | 耐碱性 | 表5序号5 | 6.1.11 | + | - | + | - | + | - |
| 10 | 人工加速耐候性 | 表5序号5 | 6.1.12 | + | - | + | - | + | - |
| 11 | 密度 | 表5序号6 | 6.4.1 | + | + | + | + | + | + |
| 12 | 凝胶时间 | 表5序号7 | 6.4.2 | + | + | + | + | + | + |
| 13 | 不粘胎干燥时间 | 表5序号8 | 6.4.3 | + | + | + | + | + | + |
| 14 | 遮盖率 | 表5序号9 | 6.4.4 | + | - | + | - | + | - |
| 15 | 耐磨性 | 表5序号10 | 6.4.5 | + | + | + | + | - | - |
| 16 | 涂层低温抗裂性 | 表5序号11 | 6.4.6 | + | - | + | - | + | - |
| 17 | 附着性 | 表5序号12 | 6.4.7 | + | + | - | - | - | - |
| 18 | 柔韧性 | 表5序号13 | 6.4.8 | + | + | - | - | - | - |
| 注:“+”是检验项目,“-”是不检验项目。 | |||||||||
表10 水性涂料检验项目
| 序号 | 检验项目 | 技术要求 | 试验方法 | 普通型 | 反光型 | ||
| 型式检验 | 出厂检验 | 型式检验 | 出厂检验 | ||||
| 1 | 容器中状态 | 表6序号1 | 6.1.3 | + | + | + | + |
| 2 | 预混玻璃珠含量 | 表6序号2 | 6.1.4 | - | - | + | - |
| 3 | 预混玻璃珠成圆率 | 表6序号2 | 6.1.5 | - | - | + | - |
| 4 | 有害物质含量 | 表6序号3 | 6.1.6 | + | - | + | - |
| 5 | 施划性能 | 表6序号4 | 6.1.7 | + | + | + | + |
| 6 | 涂层外观 | 表6序号5 | 6.1.8 | + | + | + | + |
| 7 | 色度性能 | 表6序号5 | 6.1.9 | + | - | + | - |
| 8 | 耐水性 | 表6序号5 | 6.1.10 | + | - | + | - |
| 9 | 耐碱性 | 表6序号5 | 6.1.11 | + | - | + | - |
| 10 | 人工加速耐候性 | 表6序号5 | 6.1.12 | + | - | + | - |
| 11 | 密度 | 表6序号6 | 6.5.1 | + | + | + | + |
| 12 | 黏度 | 表6序号7 | 6.5.2 | + | + | + | + |
| 13 | 不粘胎干燥时间 | 表6序号8 | 6.5.3 | + | + | + | + |
| 14 | 遮盖率 | 表6序号9 | 6.5.4 | + | - | + | - |
| 15 | 耐磨性 | 表6序号10 | 6.5.5 | + | - | + | - |
| 16 | 冻融稳定性 | 表6序号11 | 6.5.6 | + | - | + | - |
| 17 | 早期耐水性 | 表6序号12 | 6.5.7 | + | - | + | - |
| 18 | 附着性 | 表6序号13 | 6.5.8 | + | + | - | - |
| 19 | 固体含量 | 表6序号14 | 6.5.9 | + | - | + | - |
| 注:“+”是检验项目,“-”是不检验项目。 | |||||||
7.1.2 型式检验的样品应在生产线终端或生产单位的成品库内抽取
7.1.3 型式检验为每年进行一次 如有下列情况之一时 也应进行型式检验
a) 新试制的产品;
b) 正式生产过程中,如原材料、工艺有较大改变,可能影响产品性能时;
c) 产品停产达6 个月后,恢复生产时;
d) 出厂检验结果与上次型式检验有较大差异时;
e) 国家质量监督机构提出型式检验时。
7.1.4 产品需经生产单位质量检验部门检验合格并附产品质量合格证方可出厂。
7.2 组批、抽样和判定规则
7.2.1 组批每批应同时交货或同时生产的 使用同一批原材料 同一生产配方 同一生产工艺的产品组成
7.2.2 抽样抽样应按照 的规定进行
7.2.3 判定规则型式检验如有任一项指标不符合要求 需重新抽取双倍试样 对该项指标进行复验 复验结果仍然不合格时 则判该型式检验为不合格
出厂检验项目如有任何一项指标不符合要求,需重新抽取双倍试样,对该项指标进行复检;如复验样品仍有不合格,则判定该批为不合格批。
8 标志、包装、运输和储存
8.1 标志应符合 GB/T 9750 的规定。
8.2 包装
8.2.1 热熔型涂料应包装在专用的热熔型涂料用 EVA 包装袋中,袋口封闭应严密。
8.2.2 溶剂型、双组分、水性涂料应包装在清洁、干燥、施工方便的带盖大开口的塑料或金属容器中。
8.2.3 应在包装袋、塑料或金属容器外标明涂料储存期。
8.2.4 随行文件应包括:
a) 产品合格证;
b) 使用说明书;
c) 国家权威检测机构出具的产品检验、检测合格报告及证书;
d) 其他有关技术资料。
8.3 运输涂料在运输时,应防止雨淋、日光暴晒;按照涂料性质的不同,运输时应符合相应的运输规定。
8.4 储存涂料存放时应保持通风、干燥 防止日光直接照射 并应隔绝火源 夏季温度过高时应设法降温 水性涂料产品存放时温度不应低于0 ℃。
附 录 A
(规范性)
热熔型路面标线涂料用树脂
A.1 分类
热熔型路面标线涂料用树脂(以下简称“热熔型涂料用树脂”)按照成分的不同,分为 C5 石油树脂和松香树脂。
A.2 技术要求
热熔型涂料用树脂的性能要求应符合表 A.1 的规定。
表 A.1 热熔型涂料用树脂性能要求
| 序号 | 项目 | 性能要求 | |
| C5 石油树脂 | 松香树脂 | ||
| 1 | 容器中状态 | 打开包装容器,热熔型涂料用树脂应干燥、无结块、无杂质,呈透明、半透明乳白色至浅黄色、色泽均匀一致的粒状或片状固体 | |
| 2 | 有害物质含量 | 按JT/T 1326—2020中表1的规定 | |
| 3 | 软化点(°C) | ||
| 4 | 颜色,加德纳色号(试样:甲苯=1:1) | ||
| 5 | 加热稳定性 | a) 在 °C条件下持续保温4h,此过程中树脂应无明显颜色转黑、焦化、结块等现象;b) 加热4h后,树脂加德纳色号不大于7.0 | |
| 6 | 酸值x(以氢氧化钾计)(mg/g) | ||
| 7 | 熔融黏度 °C)(mPa·s) | ||
| 8 | 灰分(%) | ||
A.3 试验方法
A.3.1 试样状态调节和试验环境按 规定的要求进行
A.3.2 取样按6.1.2 规定的方法进行。
A.3.3 容器中状态
打开包装容器 采用目视检查有无结块、杂质 检查是否为透明、半透明的乳白色至浅黄色且色泽均匀一致的粒状或片状固体
A.3.4 有害物质含量
按 JT/T 1326—2020 中第 5 章规定的方法进行。
A.3.5 软化点
按 GB/T 9284. 1 规定的方法进行。
A.3.6 颜色
取约2 g 的试料按质量比 1 ∶ 1 溶于甲苯中,在标准试验条件下放置 24 h 完全溶解后,按 GB/T22295 规定的方法进行。
A.3.7 加热稳定性
试验步骤如下:
a) 取约4 g 的试料放在玻璃试管内,加热至 \(1 8 0 ^ { \circ } \mathrm { C } \sim 2 2 0 ^ { \circ } \mathrm { C }\) ,使试料完全熔融,且在玻璃试管内上下均匀一致、无气泡;
b) 在(200 ±10) ℃条件下持续保温4 h,观察此过程中是否有明显颜色转黑、焦化、结块等现象;
c) 持续保温4 h 后,将试料自然冷却至室温;
d) 试料在温度为(23 ±2) ℃、相对湿度为(50 ±5)% 的环境中放置 24 h 后,按 A. 3. 6 规定的方法进行测量。
A.3.8 酸值
按 GB/T 2895 规定的方法进行。
A.3.9 熔融黏度
测试温度(200 ± 1) ℃ ,采用 21 号转子,按 HG/T 3660—1999 中 B 法的规定进行。
A.3.10 灰分
按 GB/T 2295 规定的方法进行。
附 录 B
(规范性)
热熔型路面标线涂料用聚乙烯蜡
B.1 技术要求
热熔型路面标线涂料用聚乙烯蜡 以下简称 热熔型涂料用聚乙烯蜡 的性能要求应符合表的规定。
表 B.1 热熔型涂料用聚乙烯蜡性能要求
| 序号 | 项目 | 性能要求 |
| 1 | 容器中状态 | 打开包装容器,热熔型涂料用聚乙烯蜡应干燥、无结块、无杂质,呈透明、半透明乳白色至浅黄色、色泽均匀一致的粒状或片状固体 |
| 2 | 有害物质含量 | 按JT/T 1326—2020中表1的规定 |
| 3 | 软化点(°C) | |
| 4 | 颜色,加德纳色号 | |
| 5 | 加热稳定性 | a) 在 °C条件下持续保温4h,此过程中聚乙烯蜡应无明显颜色转黑、焦化、结块等现象;b) 持续保温4h后,聚乙烯蜡加德纳色号不大于7.0 |
| 6 | 熔融黏度(150°C)(mPa·s) | |
| 7 | 灰分(质量分数)(%) | |
| 8 | 针入度(25°C,100g)(1/10mm) |
B.2 试验方法
B.2.1 试样状态调节和试验环境
按6.1.1 规定的要求进行。
B.2.2 取样
按6.1.2 规定的方法进行。
B.2.3 容器中状态
打开包装容器 采用目视检查有无结块、杂质 检查是否为透明、半透明的乳白色至浅黄色且色泽均匀一致的粒状或片状固体。
B.2.4 有害物质含量
按 JT/T 1326—2020 中第 5 章规定的方法进行。
B.2.5 软化点
按 GB/T 9284. 1 规定的方法进行。
B.2.6 颜色
取一定量的试料加热至熔融状态,然后按 GB/T 22295 规定的方法进行。
B.2.7 加热稳定性
试验步骤如下:
a) 取一定量的试料放在玻璃试管内,加热至 \(1 8 0 ^ { \circ } \mathrm { C } \sim 2 2 0 ^ { \circ } \mathrm { C }\) ,使试料完全熔融,且在玻璃试管内上下完全均匀一致、无气泡;
b) 在(200 ±10) ℃条件下持续保温4 h,观察此过程中是否有明显颜色转黑、焦化、结块等现象;
c) 4 h 后,按 B. 2. 6 规定的方法进行测量。
B.2.8 熔融黏度
按 HG/T 3660—1999 中 A 法的规定进行,测试温度为 \(( 1 5 0 \pm 1 ) \ ^ { \circ } \mathrm { C }\) 。
B.2.9 灰分
按 GB/T 2295 规定的方法进行。
B.2.10 针入度
按 GB/T 4985 规定的方法进行。 总负荷共100 g,包括标准针、滑杆和50 g 砝码。
附 录 C
(规范性)热熔型路面标线涂料用 EVA 包装袋
C.1 分类
C.1.1 按袋的层间结构可分为单层袋、多层袋;单层袋用拉丁字母 S 表示,双层袋用拉丁字母 D 表示、三层袋用拉丁字母 表示
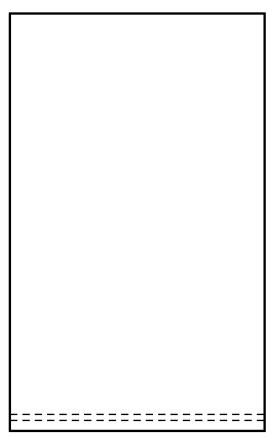
C.1.2 按袋的袋边类型可分为平边袋、褶边袋;平边袋用拉丁字母 P 表示,褶边袋用拉丁字母 Z 表示。C.1.3 按袋的封口方式可分为开口袋、阀口袋 见图 开口袋用拉丁字母 表示 阀口袋用拉丁字母 F 表示。
a)平边热封合开口袋
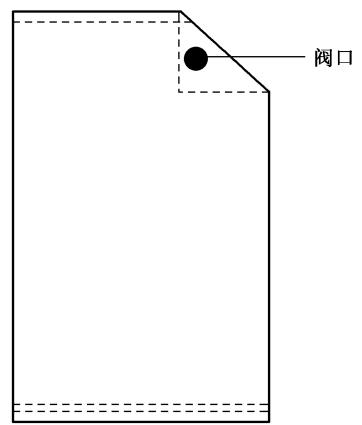
b)平边热封合阀口袋
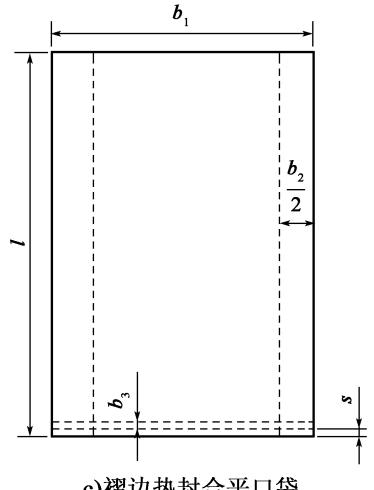
c)褶边热封合平口袋
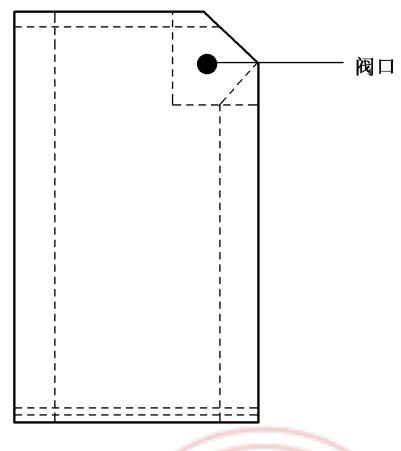
d)褶边热封合阀口袋
标引序号说明:
\(l\)———长度; \(b _ { 1 }\) ———宽度; \(b _ { 2 }\) ———褶边宽度; \(b\) ———热封宽度; \(s\)———封口与袋边距离。
图 C.1 包装袋封口方式示意图
C.1.4 按承重可分为 型和 型 型包装袋适合盛装 \(\mathbf{ k g}\) 热熔型涂料 为单层袋 型包装袋适合盛装 \(\mathbf{ k g}\) 热熔型涂料 为两层或多层袋
C. 2 产品标记
热熔型路面标线涂料用 EVA 包装袋(以下简称“包装袋”)的产品标记由名称、标准编号、型号、层间结构、袋边类型、封口方式组成。
示例:符合 JT/ T 280 的单层平边热封合开口 EVA 包装袋,其标记为:EVA 包装袋 JT/ T 280 Ⅰ型 SPK。
C.3 技术要求
C.3.1 外观
包装袋外观应平整、无裂口、无粘膛,并印刷清晰、完整,热封部位应无虚封、平整、无明显气泡。
C.3.2 尺寸与质量偏差
包装袋的尺寸与质量偏差应符合表 C.1 的规定。
表 C.1 包装袋的尺寸与质量偏差
| 项目 | I型 | II型 |
| 长度 (mm) | ||
| 宽度 (mm) | ||
| 褶边宽度 (mm) | — | |
| 热封宽度 (mm) | ||
| 封口与袋边距离 (mm) | ||
| 厚度(mm) | ||
| 质量(g) | ||
C.3.3 印刷质量
柔性版印刷质量应符合 GB/T 17497.2 的规定。
C.3.4 耐热性能
包装袋在(90 ±2) ℃条件下,放置4 h 后包装袋不破损、不发粘、不粘膛,无明显起皱、收缩。
C.3.5 物理性能
包装袋在(90 ±2) ℃条件下,放置4 h 后,在常温条件下其物理性能应符合表 C.2 的规定。
表 C.2 包装袋物理性能要求
| 序号 | 项目 | 技术指标 |
| 1 | 拉伸负荷(N) | |
| 2 | 断裂伸长率(%) | |
| 3 | 直角撕裂力(N) | |
| 4 | 热合强度(N/15 mm) | |
| 5 | 抗摆锤冲击能(J) |
C.3.6 混熔性能
包装袋与搅拌状态下、料温(140 ± 5) ℃的热熔型涂料的完全混熔时间应不大于 3 min。
C.3.7 堆码性能
包装袋在按 C.3.4 规定温度耐热处理后,常温条件下,包装袋内盛装规定质量的热熔型涂料,堆码高度2.5 m,试验3 d 后包装袋不破裂、不泄漏。
C.3.8 跌落性能
包装袋在按 C.3.4 规定温度耐热处理后,常温条件下,包装袋内盛装规定质量的热熔型涂料,平行跌落高度2 m,试验后包装袋不破裂、不泄漏。
C.3.9 人工加速耐候性
经300 h 人工加速耐候性试验后,包装袋允许轻微粉化和变色,但其物理性能技术指标变化范围应不大于表 C.2 中规定值的50%。
C.4 试验方法
C.4.1 试样状态调节和试验环境
按 GB/T 2918 规定的标准环境和正常偏差范围进行,温度为(23 ±2) ℃,相对湿度为(50 ±5)%,状态调节时间不小于4 h,并在此条件下进行试验。
C.4.2 取样
在外包装完好无损的成件包装袋中取样 取样数量应足够完成试验的项目
C.4.3 外观
在自然光下目测检查。
C.4.4 尺寸与质量偏差
袋的长度和宽度偏差按 规定的方法进行测量 袋的厚度偏差按 规定的方法进行测量 袋的褶边宽度、热封宽度、封口与袋边距离偏差用精度不低于 的量具进行测量
袋的质量用精度不低于0.5 g 的天平进行测量。
C.4.5 印刷质量
印刷质量按 GB/T 17497.2 规定的方法执行。
C.4.6 耐热性能
将包装袋放在(90 ±2) ℃的烘箱中,放置4 h 后,检查包装袋是否破损、发黏、粘膛、起皱、收缩。
C.4.7 物理性能
C.4.7.1 拉伸负荷和断裂伸长率 按 GB/T 1040. 1 和 GB/T 1040. 3 规定的方法进行。
采用5 型试样,试样拉伸速度为(300 ±20) mm/min。 读取试样断裂时的最大拉伸负荷。
C.4.7.2 直角撕裂力 按 QB/T 1130 规定的方法进行,试样拉伸速度为(300 ±20) mm/min。 读取试样断裂时的最大拉伸负荷。
C.4.7.3 热合强度 按 QB/T 2358 规定的方法进行,试样拉伸速度为(300 ±20) mm/min。 读取试样断裂时的最大拉伸负荷。
C.4.7.4 抗摆锤冲击能 按 GB/T 8809 规定的方法进行。
C.4.8 混熔性能
取(500 ±5) g 热熔反光型涂料试料放在金属容器内,在搅拌状态下加热至 140 ℃,加入(2. 0 ±0.1) g片状 EVA 包装袋膜,并开始计时,在搅拌状态下控制加热温度在(140 ±5) ℃范围内,待片状EVA 包装袋膜完全熔融时结束计时,以此时间作为包装袋的混熔时间。
C.4.9 堆码性能
按 GB/T 4857. 3 规定的方法进行。
C.4.10 跌落性能
按 GB/T 9774 规定的方法进行。
C.4.11 人工加速耐候性
C.4.11.1 制样
样品数量和大小应满足 物理性能测试需要
C.4.11.2 测试
C.4.11.2.1 试验按 GB/T 1865—2009 中循环 A 的规定进行,试验时间为 300 h。
C.4.11.2.2 按 C. 4. 7 测定试验后样品的物理性能。