ICS 93.040P 28备案号: JT 中华人民共和国交通运输行业标准
JT/T 1266—2019
桥梁钢结构冷喷锌防腐技术条件
Technical conditions of cold sprayed zinc anticorrosive for bridge steel structure
2019-05-30 发布
2019-09-01 实施
中华人民共和国交通运输部发布
目 次
前言 …… Ⅱ 1 范围 …… 1 2 规范性引用文件 …… 1 3 术语和定义 …… 2 4 分类、结构 …… 2 5 技术要求 …… 3 6 试验方法 …… 8 7 质量检验 …… 9
前 言
本标准按照 GB/T 1.1—2009 给出的规则起草。
本标准由全国交通工程设施(公路)标准化技术委员会(SAC/TC 223)提出并归口。
本标准起草单位 无锡华东锌盾科技有限公司、中铁建大桥设计研究院、中铁大桥勘测设计集团有限公司、上海市政工程设计研究总院(集团)有限公司、上海林同炎李国豪土建工程咨询有限公司、中设设计集团股份有限公司、浙江省交通规划设计研究院、安徽省交通规划设计研究总院、苏交科集团股份有限公司、中铁山桥集团有限公司、中铁宝桥集团有限公司、上海建冶科技工程股份有限公司、江苏中矿大正表面工程技术有限公司、西安市政设计研究院有限公司、南京长江第三大桥有限责任公司、吉林省公路管理局。
本标准主要起草人:杨志华、韩大章、易伦雄、瞿国钊、史方华、马骉、顾民杰、杨大海、朱新华、常彦虎、戴润达、李紫跃、倪雅、王登堂、张晓勇、李超、潘军、王亚陆、潘其建、钟东、张学志
桥梁钢结构冷喷锌防腐技术条件
1 范围
本标准规定了桥梁钢结构表面冷喷锌防腐涂装的分类、结构、技术要求、试验方法、质量检验等。
本标准适用于桥梁钢结构表面冷喷锌防腐涂装,其他钢结构防腐涂装可参照使用。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 1725 色漆、清漆和塑料 不挥发物含量的测定
GB/T 1728 漆膜、腻子膜干燥时间测定法
GB/T 1731 漆膜柔韧性测定法
GB/T 1732 漆膜耐冲击测定法
GB/T 1766 色漆和清漆 涂层老化的评级方法
GB/T 1771 色漆和清漆 耐中性盐雾性能的测定
GB/T 6742 色漆和清漆 弯曲试验(圆柱轴)
GB/T 8923.1 涂覆涂料前钢材表面处理 表面清洁度的目视评定 第 1 部分:未涂覆过的钢材表面和全面清除原有涂层后的钢材表面的锈蚀等级和处理等级
GB/T 9271 色漆和清漆 标准试板
GB/T 9278 涂料试样状态调节和试验的温湿度
GB/T 9286 色漆和清漆 漆膜的划格试验
GB/T 10125 人造气氛腐蚀试验 盐雾试验
GB/T 13288 涂覆涂料前钢材表面处理 喷射清理后的钢材表面粗糙度特性
GB/T 13452.2 色漆和清漆 漆膜厚度的测定
GB/T 16906 石油罐导静电涂料电阻率测定法
GB/T 18570.3 涂覆涂料前钢材表面处理 表面清洁度的评定试验 第 3 部分:涂覆涂料前钢材表面的灰尘评定(压敏粘带法)
GB 24409—2009 汽车涂料中有害物质限量
GB/T 30789.3 色漆和清漆 涂层老化的评价 缺陷的数量和大小以及外观均匀变化程度的标识 第 3 部分:生锈等级的评定
GB/T 30790.2 色漆和清漆 防护涂料体系对钢结构的防腐蚀保护 第2部分:环境分类
GB/T 31586.1 防护涂料体系对钢结构的防腐蚀保护 涂层附着力、内聚力、破坏强度的评定和验收准则 第 1 部分:拉开法试验
GB 50205—2001 钢结构工程施工质量验收规范
HG/T 2454 溶剂型聚氨酯涂料 双组分
HG/T 3792 交联型氟树脂涂料
HG/T 3952 阴极电泳涂料
HG/T 4755 聚硅氧烷涂料
HG/T 4845 冷涂锌涂料
ISO 12944-9:2018 色漆和清漆 防护涂料体系对钢结构的防腐蚀保护 第 9 部分:海上建筑及相关结构用防护涂料体系和实验室性能测试方法
3 术语和定义
下列术语和定义适用于本文件。
3.1 冷喷锌材料 cold sprayed zinc material
适用于常温喷涂施工,具有良好阴极保护性能,能够形成干膜全锌含量 95% 以上的金属涂层的单组分材料。
3.2 冷喷锌封闭剂 cold sprayed zinc sealant
具有渗透、封闭、防腐隔绝性能及屏障作用,用于封闭冷喷锌金属涂层表面粗糙孔隙的涂装材料。
3.3 冷喷锌防腐体系 cold sprayed zinc corrosion protection system
根据不同腐蚀环境及防腐要求,在冷喷锌涂层表面配套各类复合涂层,冷喷锌涂层阴极保护与配套涂层屏障保护协同作用,组成的冷喷锌高耐久性防腐体系。
3.4 干膜全锌含量 total Zn content of dry film
包括单质锌和以化合物存在的锌(如氧化锌等)在内的所有锌元素在不挥发物中的质量分数。
4 分类、结构
4.1 分类
4.1.1 冷喷锌防腐体系分为:
a) 单层自封闭体系:单独采用冷喷锌金属涂层,不复涂其他涂层,代号为 N;
b) 复合涂层体系:冷喷锌金属涂层上面分别配套冷喷锌封闭剂、耐候面漆等多道涂层,代号为 \(\operatorname { L } ;\)
c) 水性复合涂层体系:水性冷喷锌配套(水性)冷喷锌封闭剂、(水性)耐候面漆等多道涂层,代号为 \(\mathbb { W } _ { \circ }\)
4.1.2 冷喷锌复合涂层体系按结构及功能分为:
a) 冷喷锌底涂层,代号为 P;
b) 冷喷锌封闭剂中间涂层,代号为 M;
c) 耐候面涂层,代号为 \(\mathrm { F } _ { \mathrm { o } }\)
4.2 结构
4.2.1 冷喷锌单层自封闭层
冷喷锌单层自封闭层组成示意见图1。
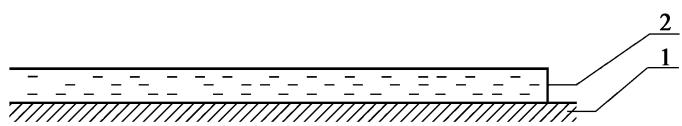
说明:
1———钢材; 2———冷喷锌单层自封闭涂层。
图1 冷喷锌单层自封闭涂层示意
4.2.2 冷喷锌复合涂层体系
冷喷锌复合涂层体系由冷喷锌金属涂层、冷喷锌封闭剂中间涂层和耐候面涂层组成,示意见图2。
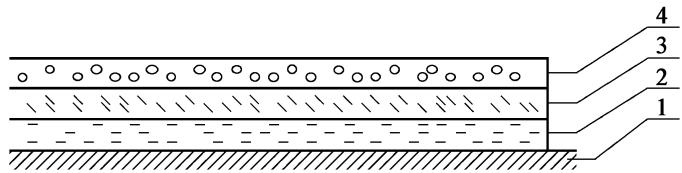
说明:
1———钢材; 3———冷喷锌封闭剂中间涂层;
2———冷喷锌金属涂层; 4———耐候面涂层。
图2 冷喷锌复合涂层示意
5 技术要求
5.1 材料
5.1.1 冷喷锌材料性能要求
冷喷锌材料性能要求应符合表 1 的规定。
表1 冷喷锌材料性能要求
| 序号 | 性能指标 | 要求 | |
| 1 | 在容器中状态 | 无硬块,搅拌后呈均匀状态 | |
| 2 | 施工性 | 无起泡、针孔、流挂、开裂现象 | |
| 3 | 不挥发物含量(%) | ||
| 4 | 铅含量(mg/kg) | ||
| 5 | 不挥发物中全锌含量(%) | 油性 | |
| 水性 | |||
| 6 | 干燥时间(h) | 表干 | |
| 实干 | |||
| 7 | 柔韧性(mm) | ||
| 8 | 耐冲击性(cm) | 50 | |
| 9 | 划格试验(级) | ||
| 10 | 涂层表面电阻率( ) | ||
| 11 | 配套性 | 后道漆膜平整,不起皱、不咬起,且配套附着力不小于3MPa | |
| 12 | 快速盐雾测试 | 无任何起泡生锈现象 | |
| 13 | 耐中性盐雾 | ,Ri1级 | |
5.1.2 冷喷锌封闭剂性能要求
冷喷锌封闭剂性能要求应符合表2 的规定。
表2 冷喷锌封闭剂性能要求
| 序号 | 性能指标 | 要求 | |
| 1 | 在容器中的状态 | 搅拌后无硬块,呈均匀状态 | |
| 2 | 不挥发物含量(%) | ||
| 3 | 干燥时间(h) | 表干 | |
| 实干 | |||
| 4 | 弯曲性(mm) | ||
| 5 | 耐冲击性(cm) | 50 | |
| 6 | 附着力(拉开法)(MPa) | ||
5.1.3 耐候面漆性能要求
耐候面漆性能要求如下
a) 聚硅氧烷耐候面漆性能要求应符合 HG/T 3792 的规定;
b) 氟碳耐候面漆性能要求应符合 HG/T 4755 的规定;
c) 丙烯酸聚氨酯耐候面漆性能要求应符合 HG/T 2454 的规定。
5.2 冷喷锌防腐涂层体系
5.2.1 防腐配套体系
5.2.1.1 钢结构外表面冷喷锌防腐配套体系
根据桥梁所处大气环境条件和周边具体腐蚀条件,结合使用寿命,设计钢结构外表面冷喷锌防腐体系,见表 3、表 4、表 5。腐蚀环境按 GB/T 30790.2 中大气腐蚀环境分类:
a) C3———中等腐蚀环境;
b) C4———高腐蚀环境;
c) C5———很高腐蚀环境。
表3 C3 中等腐蚀环境桥梁钢结构外表面冷喷锌防腐配套体系
| 配套编号 | 涂层体系 | 涂层 | 材料品种 | 道数/最低干膜厚度(μm) | 总干膜厚度(μm) | 防腐寿命(年) |
| ZD01 | 单层自封闭体系(N) | 底面合一涂层 | 冷喷锌/水性冷喷锌材料 | 2/85 | 85 | 15~25 |
| ZD02 | 复合涂层体系(L) | 底涂层(P) | 冷喷锌材料 | 1/60 | 220 | 20~25 |
| 中间涂层(M) | 冷喷锌封闭剂 | 2/80 | ||||
| 面涂层(F) | 丙烯酸聚氨酯面漆/氟碳面漆 | 2/80 | ||||
| ZD03 | 环保复合涂层体系(W) | 底涂层(P) | 水性冷喷锌材料 | 1/60 | 220 | 20~25 |
| 中间涂层(M) | 水性冷喷锌封闭剂 | 2/80 | ||||
| 面涂层(F) | 水性氟碳面漆 | 2/80 | ||||
| ZD04 | 复合涂层体系(L) | 底涂层(P) | 冷喷锌材料 | 2/70 | 270 | 20~30 |
| 中间涂层(M) | 冷喷锌封闭剂 | 2/100 | ||||
| 面涂层(F) | 聚硅氧烷面漆 | 2/100 |
表4 C4 高腐蚀环境桥梁钢结构外表面冷喷锌防腐配套体系
| 配套编号 | 涂层体系 | 涂层 | 材料品种 | 道数/最低干膜厚度(μm) | 总干膜厚度(μm) | 防腐寿命(年) |
| ZD05 | 单层自封闭体系(N) | 底面合一涂层 | 冷喷锌/水性冷喷锌材料 | 2/120 | 120 | 15~25 |
| ZD06 | 复合涂层体系(L) | 底涂层(P) | 冷喷锌材料 | 2/80 | 260 | 20~25 |
| 中间涂层(M) | 冷喷锌封闭剂 | 2/100 | ||||
| 面涂层(F) | 氟碳面漆 | 2/80 | ||||
| ZD07 | 复合涂层体系(L) | 底涂层(P) | 冷喷锌材料 | 2/80 | 270 | 20~25 |
| 中间涂层(M) | 冷喷锌封闭剂 | 2/100 | ||||
| 面涂层(F) | 聚硅氧烷面漆 | 2/90 | ||||
| ZD08 | 环保复合涂层体系(W) | 底涂层(P) | 水性冷喷锌材料 | 2/80 | 290 | 20~25 |
| 中间涂层(M) | 水性冷喷锌封闭剂 | 2/120 | ||||
| 面涂层(F) | 聚硅氧烷面漆 | 2/90 |
表5 C5 很高腐蚀环境桥梁钢结构外表面冷喷锌防腐配套体系
| 配套编号 | 涂层体系 | 涂层 | 材料品种 | 道数/最低干膜厚度(μm) | 总干膜厚度(μm) | 防腐寿命(年) |
| ZD09 | 复合涂层体系(L) | 底涂层(P) | 冷喷锌材料 | 2/80 | 330 | 15~25 |
| 中间涂层(M) | 冷喷锌封闭剂 | 2/140 | ||||
| 面涂层(F) | 聚硅氧烷面漆 | 2/110 | ||||
| ZD10 | 复合涂层体系(L) | 底涂层(P) | 冷喷锌材料 | 2/80 | 320 | 15~25 |
| 中间涂层(M) | 冷喷锌封闭剂 | 2/150 | ||||
| 面涂层(F) | 氟碳面漆 | 2/90 |
5.2.1.2 桥梁钢结构封闭环境内表面防腐配套体系
桥梁钢结构封闭环境内表面防腐配套体系见表6。
表6 桥梁钢结构封闭环境内表面防腐配套体系
| 工况条件 | 涂层 | 材料品种 | 道数/最低干膜厚度(μm) | 总干膜厚度(μm) | 防腐寿命(年) |
| 配置抽湿机 | 底面合一涂层 | 冷喷锌/水性冷喷锌 | 2/70 | 70 | 30 |
| 未配置抽湿机 | 底面合一涂层 | 冷喷锌/水性冷喷锌 | 2/85 | 85 | 30 |
5.2.1.3 桥梁钢结构非封闭环境内表面防腐配套体系 桥梁钢结构非封闭环境内表面防腐配套体系见表7。
表7 桥梁钢结构非封闭环境内表面防腐配套体系
| 腐蚀环境 | 涂层 | 材料品种 | 道数/最低干膜厚度(μm) | 总干膜厚度(μm) | 防腐寿命(年) |
| C3,C4 | 底面合一涂层 | 冷喷锌/水性冷喷锌 | 2/80 | 80 | 30 |
| C5 | 底面合一涂层 | 冷喷锌/水性冷喷锌 | 2/120 | 120 | 30 |
5.2.1.4 钢桥面涂层防腐配套体系 钢桥面涂层防腐配套体系见表8。
表8 钢桥面涂层防腐配套体系
| 工况条件 | 涂层 | 材料品种 | 道数/最低干膜厚度(μm) | 总干膜厚度(μm) |
| 常规直接铺装沥青或沥青混凝土 | 底涂层 | 冷喷锌 | 2/80 | 80 |
| 设计有防水层涂装于防腐层上 | 使用防水体系要求的底层涂装 | |||
5.3 防腐涂层体系性能要求
防腐涂层体系性能要求见表9。
表9 防腐涂层体系性能要求
| 腐蚀环境和种类 | 循环交变腐蚀试验 | 耐盐雾性能 | 耐阴极剥离性 | 附着力(MPa) |
| C3 | 720h不生锈、不剥落、不开裂、不粉化 | 2 000h划线处不锈蚀,未划线区漆膜不开裂、不脱落、不生锈 | — | 3 |
| C4 | 720h不生锈、不剥落、不开裂、不粉化 | 2 000h划线处不锈蚀,未划线区漆膜不开裂、不脱落、不生锈 | 2 000h | |
| C5 | 1 440h不生锈、不剥落、不开裂、不粉化 | 4 000h划线处单向扩蚀≤2mm,未划线区漆膜不开裂、不脱落、不生锈 | 4 000h |
5.4 工艺
5.4.1 表面处理
5.4.1.1 钢构件除锈前预处理
钢构件预处理,钢构件在喷砂除锈前应进行必要的预处理,包括:
a) 粗糙的焊缝打磨光顺,焊接飞溅物用刮刀或砂轮机除去。焊缝有深 0.8mm 以上或缺陷宽度小于深度的咬边应补焊处理,并打磨光顺。
b) 锐边用砂轮打磨成半径不小于2mm 圆弧。
c) 切割边峰谷差大于 1mm 时,应打磨至 1mm 以下。
d) 表面层叠、裂缝、夹杂物,应打磨处理,必要时补焊。
5.4.1.2 除油污 表面油污应采用专用清洁剂进行低压喷洗或软刷刷洗,并用淡水枪冲洗掉所有残余物;或采用碱液、火焰等处理,并用淡水冲洗至中性。小面积油污可采用溶剂擦洗。
5.4.1.3 除盐分 喷砂后的钢构件表面可溶性氯化物含量不应大于7μg/cm²。超标时应采用高压淡水冲洗。当钢构件确定不接触氯离子环境时,可不进行表面可溶性盐分检测;当不能完全确定时,应进行首次检测。
5.4.1.4 除锈 除锈按下列要求进行:
a) 工厂新构件涂装:钢构件表面处理应达到 GB/T 8923.1 规定中的 Sa2½级,粗糙度(Rz)按 GB/T 13288 规定方法检测应达到50μm~80μm;不易喷射除锈的部位,用手工和动力工具除锈至 GB/T 8923.1 规定中的 St3 级;
b) 维修涂装:先清理损坏区域周围松散的涂层,延伸至未损坏区域50mm~80mm,打磨形成坡口,表面处理至 GB/T 8923.1 规定中的 St3 级;
c) 重新涂装:表面处理按照初次涂装要求。
5.4.1.5 除尘
喷砂完毕后,除去喷砂残渣,可使用真空吸尘器或无油、无水的压缩空气,清理表面灰尘。清洁后的喷砂表面灰尘清洁度要求不大于 GB/T 18570.3 规定中的3 级。
5.4.2 涂装要求
涂装按下列要求:
a) 施工环境温度5℃~38℃,空气相对湿度小于85%,当钢构件表面温度大于露点温度3℃时,在有雨、雾、雪、大风和较大灰尘条件下,不允许户外施工。
b) 应在表面喷砂处理完成后4h内进行涂装;当所处环境相对湿度小于60%时,可适当延时,但最长不应超过12h;在此期间,凡表面出现返锈现象,应重新除锈。
c) 转角、不易喷涂部位应采用刷涂方式预涂一道冷喷锌材料。
d) 大面积喷涂应采用高压无气喷涂施工。
e) 细长、小面积以及复杂形状构件可采用空气喷涂或刷涂施工。
5.4.3 涂装间隔
冷喷锌涂装间隔时间应不低于24h,其他应按材料说明书技术要求进行,当超过最大重涂间隔时间时,应进行拉毛处理后涂装。
5.4.4 涂层养护
涂装完成后,涂膜需经过规定的干燥时间后方可投入使用。涂膜未完全实干前,应避免淋雨、浸水或碰撞等损伤涂层的行为。
6 试验方法
6.1 材料
6.1.1 制板要求
冷喷锌涂装底材及底材处理、制板要求按照 HG/T 4845 的规定进行。
6.1.2 冷喷锌材料
冷喷锌材料试验方法见表10。
表10 冷喷锌材料试验方法
| 序号 | 项目 | 试验方法 |
| 1 | 在容器中状态 | 打开容器,材料应为上下均匀黏稠状,用调刀或搅拌棒搅拌,不允许容器底部有硬质沉淀,若经手动搅拌易于混合均匀,可评为“搅拌混合后无硬块,呈均匀状态” |
| 2 | 施工性 | 在GB/T 9278规定的标准条件下,喷涂一道冷喷锌(50±5)μm,间隔24h后,喷涂第二道冷喷锌至(100±10)μm,观察板面是否有起泡、针孔、流挂、开裂现象 |
| 3 | 不挥发物含量 | 按GB/T 1725的规定进行,烘烤温度(105±2)°C,烘烤时间3h,试样量约2g |
| 4 | 铅含量 | 按GB 24409—2009附录D的规定进行 |
| 5 | 不挥发物中全锌含量 | 按HG/T 4845的规定进行 |
| 6 | 干燥时间 | 按GB/T 1728的规定,表干按乙法进行,实干按甲法进行 |
| 7 | 柔韧性 | 按GB/T 1731的规定进行 |
| 8 | 耐冲击性 | 按GB/T 1732的规定进行 |
| 9 | 划格试验 | 按GB/T 9286的规定进行 |
| 10 | 涂层表面电阻率 | 按GB/T 16906的规定进行 |
| 11 | 配套性 | 按HG/T 4845的规定进行 |
| 12 | 快速盐雾测试 | 按GB/T 1771的规定进行测试,按照GB/T 30789.3评价 |
| 13 | 耐中性盐雾 | 按GB/T 1771的规定进行测试,按照GB/T 30789.3评价 |
6.1.3 冷喷锌封闭剂
冷喷锌封闭剂试验方法见表11。
表11 冷喷锌封闭剂试验方法
| 序号 | 项目 | 试验方法 |
| 1 | 在容器中的状态 | 在容器中的状态应搅拌后无硬块,呈均匀状态 |
| 2 | 不挥发物含量 | 按 GB/T 1725 的规定进行 |
| 3 | 干燥时间 | 按 GB/T 1728 的规定进行 |
| 4 | 弯曲性 | 按 GB/T 6742 的规定进行 |
| 5 | 耐冲击性 | 按 GB/T 1732 的规定进行 |
| 6 | 附着力 | 按 GB/T 31586.1 的规定进行 |
6.1.4 耐候面漆
耐候面漆试验方法如下:
a) 聚硅氧烷耐候面涂层按 HG/T 3792 的规定进行;
b) 氟碳耐候面涂层按 HG/T 4755 的规定进行;
c) 丙烯酸聚氨酯耐候面层按 HG/T 2454 的规定进行。
6.2 冷喷锌防腐涂层体系
6.2.1 循环交变腐蚀试验应按 GB/T 30789.1 的规定进行。
6.2.2 耐盐雾性能试验应按 GB/T 1771 的规定进行。
6.2.3 耐阴极剥离试验应按 ISO 12944⁃9:2018 的规定进行。
6.2.4 涂层体系附着力试验应按 GB/T 31586.1 的规定进行。
6.2.5 涂层体系试验后,漆膜表面缺陷评判应按 GB/T 1766 的规定进行。
7 质量检验
7.1 施工前材料性能检验
7.1.1 涂装施工前应进行材料复检,由施工方、监理、材料供应方共同送检
7.1.2 冷喷锌材料施工前检验项目为表 10 中序号 1~4、11~13 的项目。
7.1.3 冷喷锌封闭剂施工前检验项目为表 11 中所有项目。
7.2 施工质量检验
7.2.1 外观检验
目测检查,涂层应连续、均匀、平整,无漏涂、流挂、变色、针孔、起泡、开裂等缺陷。
7.2.2 厚度检测
7.2.2.1 每道涂层实干后检测厚度,检查方法按 GB 50205—2001 中14.2.2。每个构件检测5处,每处的数值为3个相距50mm测点涂层干漆膜厚度的平均值。
7.2.2.2 膜厚的控制应遵守两个 80/20 原则的规定,用干漆膜测厚仪,认真检测每层涂层的干膜厚度,80% 的点应达到规定设计膜厚,达不到厚度的点厚度也不能低于规定厚度的 80%;没有达到干膜厚度的部位应及时补涂油漆至规定干膜厚度;冷喷锌单层及复合涂层厚度测定点的最大值不应超过设计厚度的1.5倍。
7.2.3 附着力检验
涂层体系附着力检验,应按6.2.4执行。
7.3 涂层体系检验
7.3.1 涂层体系应由防腐材料供应商提供国家级检测机构出具的合格检验报告。 在以下情况时,应进行涂层体系型式检验:
a) 重要桥梁工程或主跨超过200m 桥梁工程;
b) 防腐材料供应商同类桥梁工程冷喷锌应用业绩时间少于 5 年时;
c) 设计或监理单位提出要求时。