ICS
93.080.20 CCS P 66
JT 中华人民共和国交通运输行业标准
JT/T 819—2023
代替 JT/T 819—2011
公路工程水泥混凝土用机制砂
Highway engineering—Manufactured sand for cement concrete
2023-01-19 发布
2023-04-19 实施
中华人民共和国交通运输部 发布
目 次
前言 …… Ⅱ 1 范围 …… 1 2 规范性引用文件 …… 1 3 术语和定义 …… 1 4 分类与规格 …… 2 5 技术要求 …… 2 6 试验方法 …… 5 7 检验规则 …… 5 8 标志、运输和储存 …… 7 附录 A(规范性) 机制砂母材磨光值试验方法 …… 8 附录 B(规范性) 机制砂片状颗粒含量试验方法 …… 12
前 言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1 部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 JT/T 819—2011《公路工程 水泥混凝土用机制砂》。 与 JT/T 819—2011 相比,除结构调整和编辑性改动外,主要技术内容变化如下:
———更改了机制砂、亚甲蓝值的定义(见 3. 1、3. 3,2011 年版的 3. 1、3. 3);
———增加了片状颗粒的术语和定义(见3.5);
———更改了Ⅰ类机制砂的分类,细化了Ⅰ类机制砂的分类要求(见 4. 1,2011 年版的 4. 1);
———增加了对机制砂母材的环保和安全要求(见5.1.1);
———更改了机制砂母材范围,增加了卵石和碎石压碎指标要求(见5.1.2,2011年版的5.1.1);
———更改了机制砂母材的碱-集料反应活性的要求(见5.1.3,2011 年版的5.1.2);
———更改了机制砂空隙率、吸水率、颗粒级配和石粉含量等相关指标值(见5.2.1、5.2.4、5.2.5和5.2.6,2011年版的5.2、5.4、5.5和5.6);
———增加了机制砂片状颗粒含量的要求(见5.2.2);
———更改了机制砂出厂检验项目(见7.2,2011 年版的7.3.1);
———增加了机制砂母材磨光值和片状颗粒含量试验方法(见附录A、附录B)。
请注意本文件的某些内容可能涉及专利。 本文件的发布机构不承担识别专利的责任。
本文件由全国交通工程设施(公路)标准化技术委员会(SAC/TC 223)归口。
本文件起草单位:交通运输部公路科学研究所、贵州省交通规划勘察设计研究院股份有限公司、广东冠粤路桥有限公司、保利长大工程有限公司、中交一公局厦门工程有限公司、山东高速集团有限公司、广西交通投资集团有限公司、中海建筑有限公司、中交一公局第二工程有限公司、中交一公局厦门检测技术有限公司、中国建筑科学研究院有限公司、贵州宏信创达工程检测咨询有限公司、武汉理工大学、西南交通大学、同济大学、河南中州路桥建设有限公司。
本文件主要起草人:赵尚传、乔东华、李连生、何涛、万桂军、孔德胜、黄斌、王稷良、王少鹏、李北星、刘龙龙、何飞、李响、夏京亮、贺亮、廉向东、杨黔、刘春舵、李增荣、蔡宣炎、李固华、沈卫国、刘志华、荣国城、蒋正武、赵长龙、卢瑜、黄永亮、苏爱斌、付刚、左新黛、白冰、白伟、王来永、何哲、吕竟铭
本文件的历次版本发布情况为:
———2011 年首次发布为 JT/T 819—2011;
———本次为第一次修订。
公路工程 水泥混凝土用机制砂
1 范围
本标准规定了公路工程水泥混凝土用机制砂的术语和定义、分类与规格、技术要求、试验方法、检验规则,以及标志、运输和储存等要求。
本标准适用于公路工程水泥混凝土及其制品用机制砂的生产、检验和使用。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。 其中,注日期的引用文件 仅该日期对应的版本适用于本文件 不注日期的引用文件 其最新版本 包括所有的修改单 适用于本文件。
GB 6566 建筑材料放射性核素限量
GB/T 14684 建设用砂
GB/T 14685 建设用卵石、碎石
JT/T 763 摆式摩擦系数测定仪
3 术语和定义
下列术语和定义适用于本文件。
3.1 机制砂 manufactured sand
以合格母材为原料,经除土开采、机械破碎、颗粒整形、筛分和除粉等工艺制成的粒径在 4. 75 mm以下的岩石颗粒。
3.2 石粉含量 microfines content
机制砂中粒径小于0.075 mm 颗粒的含量。
3.3 亚甲蓝值 methylene blue value
用于判定机制砂颗粒吸附性能的指标,用不大于2.36 mm粒级颗粒所消耗的亚甲蓝质量表示,也称 MB 值。
3.4 轻物质 lightweight material
机制砂中表观密度小于2 000 \(\mathbf { k g } / \mathbf { m } ^ { 3 }\) 的物质。
3.5 片状颗粒 flaky particle
粒径1.18 mm以上的机制砂颗粒中,最小一维尺寸小于该颗粒所属相应粒级平均粒径0.45倍的颗粒。
4 分类与规格
4.1 分类
公路工程水泥混凝土用机制砂(以下简称”机制砂”)按技术要求可分为Ⅰ类、Ⅱ类、Ⅲ类。Ⅰ类机制砂根据机制砂片状颗粒含量分为Ⅰ 类和Ⅰ 类。
4.2 规格
机制砂按细度模数可分为粗砂、中砂两种规格,分别为:
a) 粗砂:细度模数 3. 9 \~ 3. 1;
b) 中砂:细度模数 3. 0 \~ 2. 3。
5 技术要求
5.1 母材
5.1.1 机制砂母材不应对人体、生物、环境及混凝土产生有害影响,放射性应满足 GB 6566 对建筑主体材料的要求。
5.1.2
机制砂宜采用洁净岩石、卵石或碎石生产。岩石抗压强度以及卵石和碎石压碎指标应满足表1的要求。
表1 机制砂母材的岩石抗压强度及卵石和碎石压碎指标要求
| 序号 | 类别 | I类 | II类 | III类 |
| 1 | 岩石抗压强度/MPa | |||
| 2 | 碎石压碎指标/% | |||
| 3 | 卵石压碎指标/% |
5.1.3 机制砂母材的碱-集料反应活性应符合下列规定:
a) Ⅰ类机制砂母材不应具有碱-集料反应活性;
b) Ⅱ类、Ⅲ类机制砂母材不应具有碱-碳酸盐反应活性;当具有碱-硅酸反应活性时,快速碱-硅酸反应试验的膨胀率应不大于0.3%,且水泥混凝土采取有效的抑制碱-集料反应措施后,方可使用。
5.1.4
路面和桥面混凝土使用的机制砂,应检验母材的集料磨光值,其值应满足表2的要求;机制砂母材不应使用抗磨性较差的泥岩、页岩、板岩等岩石。
表2 机制砂母材磨光值技术要求
| 指标 | I类 | II类 | III类 |
| 机制砂母材的磨光值 |
5.2 机制砂
5.2.1 表观密度、松散堆积密度和空隙率
机制砂的表观密度、松散堆积密度和空隙率应符合下列规定:
a) 表观密度不小于2 500 \({ \bf k g } / { \bf m } ^ { 3 }\)
b) 松散堆积密度不小于 1 400 kg/m3;
c) 空隙率不大于44%。
5.2.2 片状颗粒含量
机制砂的片状颗粒含量应满足表3的要求。
表3 机制砂片状颗粒含量技术要求
| 指标 | I类 | II类 | III类 | |
| 类 | 类 | |||
| 片状颗粒含量/% | ≤10 | 10~15 | ≤15 | |
5.2.3 坚固性
机制砂坚固性应满足表4的要求。
表4 机制砂坚固性技术要求
| 指标 | I类 | II类 | III类 |
| 质量损失率/% |
5.2.4 吸水率
机制砂饱和面干吸水率应满足表5的要求。
表5 机制砂饱和面干吸水率技术要求
| 指标 | I类 | II类 | III类 |
| 饱和面干吸水率/% | |||
5.2.5 颗粒级配Ⅰ类机制砂级配范围应满足表6 中 S1 的要求,Ⅱ类、Ⅲ类机制砂级配范围应满足表6 中 S1 或 S2的要求。 除0.6 mm 筛档外,其他档的颗粒级配可以略有超出,但各档累计筛余超出值总和应不大于5%。
表6 机制砂级配范围
| 筛孔尺寸/mm | 0.15 | 0.3 | 0.6 | 1.18 | 2.36 | 4.75 | 9.5 | |
| 累计筛余/% | S1 | 90~100 | 80~90 | 41~70 | 15~50 | 5~20 | 0~10 | 0 |
| S2 | 85~100 | 80~95 | 71~85 | 35~70 | 5~50 | 0~10 | 0 | |
5.2.6 石粉含量
机制砂的石粉含量应根据机制砂MB值确定,且应符合下列规定:
a) 当机制砂 MB 值≤1.4 或快速试验合格时,机制砂 MB 值与石粉含量应满足表7 的要求;
b) 当机制砂MB值 >1.4或快速试验不合格时,石粉含量应满足表8的要求。
表7 MB 值≤1.4 或快速试验合格时机制砂 MB 值及石粉含量技术要求
| 指标 | I类 | II类 | III类 | |
| 机制砂MB值/(g/kg) | 或合格 | |||
| 石粉含量/% | 桥涵隧道结构物、附属结构 | |||
| 路面、桥面 | ||||
| 此指标经试验验证后,由供需双方协商确定,但不应超过15%。 | ||||
表8 MB 值 >1.4 或快速试验不合格时机制砂石粉含量技术要求
| 指标 | I类 | II类 | III类 |
| 石粉含量/% |
5.2.7 泥块含量
机制砂泥块含量应满足表9的要求。
表9 机制砂泥块含量技术要求
| 指标 | I类 | II类 | III类 |
| 泥块含量(按质量计)/% |
5.2.8 压碎指标
机制砂压碎指标宜满足表10的要求。
表10 机制砂压碎指标技术要求
| 指标 | I类 | II类 | III类 |
| 压碎指标(按质量计)/% |
5.2.9 有害物质
机制砂中有害物质含量指标宜满足表11的要求。
表11 机制砂中有害物质含量指标技术要求
| 序号 | 指标 | I类 | II类 | III类 |
| 1 | 云母含量(按质量计)/% | |||
| 2 | 轻物质含量(按质量计)/% | |||
| 3 | 有机物含量 | 合格 | ||
| 4 | 硫化物和硫酸盐含量a(按 质量计)/% | |||
| 5 | 氯离子含量(按氯离子质量计)/% | |||
| 机制砂中含有颗粒状的硫酸盐或硫化物杂质时,应进行专门检验,确认能满足混凝土耐久性要求后,方能采用。机制砂中含有黄铁矿时,硫化物及硫酸盐含量(按 质量计)不应超过0.25%。 | ||||
6 试验方法
机制砂技术指标试验方法应按表12 的规定进行。
表12 机制砂技术指标试验方法
| 序号 | 技术指标 | 试验方法 | |
| 1 | 母材放射性 | GB 6566 | |
| 2 | 岩石抗压强度 | GB/T 14685 中岩石抗压强度试验方法 | |
| 3 | 碎石、卵石压碎指标 | GB/T 14685 中压碎指标试验方法 | |
| 4 | 碱-集料反应 | 碱活性成分 | GB/T 14684 中岩石种类与碱活性骨料种类确定试验方法 |
| 快速碱-硅酸反应 | GB/T 14684 中碱-硅酸反应(快速法)试验方法 | ||
| 碱-碳酸盐反应 | GB/T 14685 中碱-碳酸盐反应试验方法 | ||
| 5 | 磨光值 | 附录A | |
| 6 | 表观密度、松散堆积密度、空隙率 | GB/T 14684 中表观密度、堆积密度与空隙率试验方法 | |
| 7 | 片状颗粒含量 | 附录B | |
| 8 | 坚固性 | GB/T 14684 中坚固性试验方法 | |
| 9 | 吸水率 | GB/T 14684 中饱和面干吸水率试验方法 | |
| 10 | 颗粒级配 | GB/T 14684 中颗粒级配试验方法 | |
| 11 | 石粉含量(含亚甲蓝试验) | GB/T 14684 中机制砂亚甲蓝值与石粉含量试验方法 | |
| 12 | 泥块含量 | GB/T 14684 中泥块含量试验方法 | |
| 13 | 压碎指标 | GB/T 14684 中压碎指标法 | |
| 14 | 云母含量 | GB/T 14684 中云母含量试验方法 | |
| 15 | 轻物质含量 | GB/T 14684 中轻物质含量试验方法 | |
| 16 | 有机物含量 | GB/T 14684 中有机物含量试验方法 | |
| 17 | 硫化物和硫酸盐含量 | GB/T 14684 中硫化物和硫酸盐含量试验方法 | |
| 18 | 氯离子含量 | GB/T 14684 中氯化物含量试验方法 | |
7 检验规则
7.1 检验类型
7.1.1
机制砂的检验类型应分为型式检验和出厂检验。
7.1.2 型式检验应每年进行一次。 有下列情况之一时,也应进行型式检验:
a) 新产品投产和老产品转产;
b) 原料资源或生产工艺发生变化;
c) 停产半年以上,恢复生产时;
d) 国家质量监督机构要求检验。
7.2 检验项目
机制砂及其母材检验项目应符合表13的规定。
表13 机制砂及其母材检验项目
| 序号 | 项目名称 | 技术要求 | 试验方法 | 型式检验 | 出厂检验 |
| 1 | 母材放射性 | 5.1.1 | 表12序号1 | + | - |
| 2 | 岩石抗压强度 | 表1序号1 | 表12序号2 | + | - |
| 3 | 碎石、卵石压碎指标 | 表1序号2和序号3 | 表12序号3 | + | - |
| 4 | 碱-集料反应 | 5.1.3 | 表12序号4 | + | * |
| 5 | 磨光值 | 5.1.4 | 表12序号5 | + | - |
| 6 | 表观密度 | 5.2.1 | 表12序号6 | + | * |
| 7 | 松散堆积密度 | 5.2.1 | 表12序号6 | + | + |
| 8 | 空隙率 | 5.2.1 | 表12序号6 | + | * |
| 9 | 片状颗粒含量 | 表3 | 表12序号7 | + | * |
| 10 | 坚固性 | 表4 | 表12序号8 | + | - |
| 11 | 吸水率 | 表5 | 表12序号9 | + | * |
| 12 | 颗粒级配 | 表6 | 表12序号10 | + | + |
| 13 | 石粉含量(含亚甲蓝试验) | 表7、表8 | 表12序号11 | + | + |
| 14 | 泥块含量 | 表9 | 表12序号12 | + | + |
| 15 | 压碎指标 | 表10 | 表12序号13 | + | + |
| 16 | 云母含量 | 表11序号1 | 表12序号14 | + | - |
| 17 | 轻物质含量 | 表11序号2 | 表12序号15 | + | - |
| 18 | 有机物含量 | 表11序号3 | 表12序号16 | + | - |
| 19 | 硫化物及硫酸盐含量 | 表11序号4 | 表12序号17 | + | - |
| 20 | 氯离子含量 | 表11序号5 | 表12序号18 | + | * |
| 注:“+”为检验项目,“-”为不检验项目,“*”为根据需要而定检验项目。 | |||||
7.3 组批和抽样
7.3.1 组批规则
检验批量宜根据厂家生产规模而定。日产量2 000 t及以上的,应以同一品种、同一规格、同一类别的1 000 t为一批,不足1 000 t作为一批计;日产量2 000 t以下的,宜以600 t为一批,不足600 t作为一批计。
7.3.2 抽样方法
机制砂应按GB/T 14684 试样中的规定取样;机制砂母材应根据检测指标分别按GB 6566、GB/T14684、GB/T 14685 和附录A的规定取样。
7.4 判定规则
7.4.1 型式检验
a) 若有任何一项技术指标不符合第5章规定的技术要求,则需重新双倍抽样,对该项指标进行复检。若复检结果仍然不合格,则判该型式检验为不合格;
b) 经检验(含复检)后,各项技术指标符合第5 章规定的技术要求时,则判型式检验合格。
7.4.2 出厂检验
a) 若有任何一项技术指标不符合第5章规定的技术要求,则需从同一批产品中双倍取样,对该项指标进行复检。若复检样品仍有不合格,则该批产品判为不合格;
b) 经检验(含复检)后,各项技术指标符合第5 章规定的技术要求时,该批产品判为合格。
8 标志、运输和储存
8.1 标志
机制砂出厂时,生产厂家应提供产品合格证书。产品合格证宜包括下列内容:
a) 产品名称及类别、规格;
b) 生产厂名;
c) 母材类型;
d) 批量编号和供货数量;
e) 检验结果、日期及执行标准编号;
f) 合格证编号及发放日期;
g) 检验部门及检验人员签章。
8.2 运输
机制砂运输应符合下列规定:
a) 装运工具应清洁、无杂物;
b) 运输、装卸过程中应采取防止粉尘飞扬、颗粒离析和避免混入杂物的措施。
8.3 储存
机制砂储存应符合下列规定:
a) 堆放场地应进行硬化,完善排水系统,场地及时清洁,堆料高度不宜超过5 m;
b) 堆放过程中,应采取措施防止颗粒离析;
c) 按规格、类别分别堆放,不得混放,防止久存和倒堆以及人为碾压、污染成品;
d) 机制砂堆放处宜有防雨淋、防扬尘等措施。
附 录 A
(规范性)
机制砂母材磨光值试验方法
A.1 仪器设备与材料
A.1.1 仪器设备应满足下列要求:
加速磨光试验机,如图 A.1所示,应符合相关仪器设备的标准,由下列部分组成:
1) 传动机构:包括电机、同步齿轮等;
2) 道路轮:外径406 mm,用于安装14 块试件,能在周边夹紧,以形成连续的石料颗粒表面,转速 320 r/min ± 5 r/min;
3) 橡胶轮:直径200 mm,宽44 mm,用于磨粗金刚砂的橡胶轮(标记 C)、用于磨细金刚砂的橡胶轮(标记 X),轮胎初期硬度69 IRHD ± 3 IRHD ;橡胶轮过度磨损时(一般 20 轮次后)应更换;
4) 磨料供给系统:用于存贮磨料和控制溜砂量;
5) 供水系统;
6) 配重:包括调整臂、橡胶轮和配重锤;
7) 试模: 8 副;
8) 荷载调整机构:包括手轮、凸轮,能支撑配重,调节橡胶轮对道路轮的压力为725 N ±10 N并保持使用过程中恒定;
9) 控制面板。
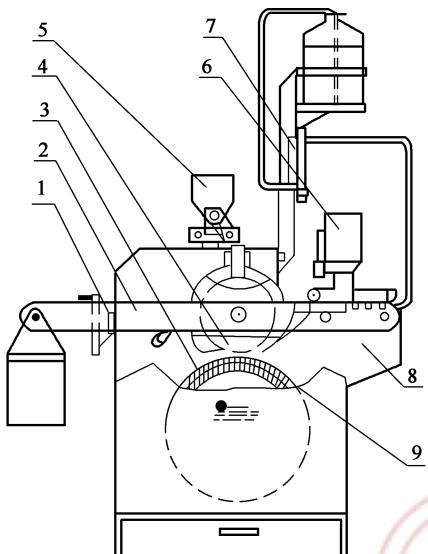
标引序号说明:
1———荷载调整系统; 4———橡胶轮; 7———供水系统;
2———调整臂(配重); 5———细料贮砂斗; 8———机体;
3———道路轮; 6———粗料贮砂斗; 9———试件(14 块)。
图 A.1 加速磨光试验机
b) 摆式摩擦系数测定仪,简称摆式仪,应符合 JT/T 763 的规定;
c) 磨光试件测试平台:供固定试件及摆式摩擦系数测定仪用;
d) 天平:感量不大于 0. 1 g;
e) 烘箱:装有温度控制器。
A.1.2 材料应满足下列要求:
a) 黏结剂:能使集料与砂、试模牢固黏结,确保在试验过程中不致发生试件摇动或脱落;
b) 丙酮;
c) 砂:粒径 < 0. 3 mm,洁净、干燥;
d) 金刚砂: 30 号(棕刚玉粗砂),280 号(绿碳化硅细砂),用作磨料,只允许一次性使用,不得重复使用;
e) 橡胶石棉板:厚 1 mm;
f) 标准集料试样:由指定的集料产地生产的符合规格要求的集料,每轮两块,只允许使用一次,不得重复使用;
g) 其他:油灰刀、洗耳球等各种工具。
A.2 试验准备
A.2.1 试验前应对摆式仪进行检查或标定。
A.2.2 将集料过筛,剔除针片状颗粒,取9.5 mm \~13.2 mm 的集料颗粒用水洗净后置于温度为105 ℃ ±5 ℃的烘箱中烘干。
注:根据需要,也可采用4.75 mm~9.5 mm的粗集料进行磨光值试验。
A.2.3 将试模拼装并涂上脱模剂(或肥皂水)后烘干。 安装试模端板时要注意使端板与模体齐平(使弧线平滑)。
A.2.4
用清水淘洗粒径小于0.3 mm的砂,置于105 °C ± 5 °C的烘箱中烘干成干砂。
A.2.5
预磨新橡胶轮。新橡胶轮正式使用前要在安装好试件的道路轮上进行预磨,C轮用粗金刚砂预磨6 h,X轮用细金刚砂预磨6 h,然后方能投入正常试验。
A.3 试件制备
A.3.1
排料:每种集料宜制备6~10块试件,从中挑选4块试件供两次平行试验用。将9.5 mm~13.2 mm集料颗粒尽量紧密地排列于试模中(大面、平面向下)。排料时应除去高度大于试模的不合格颗粒。采用4.75 mm~9.5 mm的粗集料进行磨光试验时,各道工序需更加仔细。
A.3.2
吹砂:用小勺将干砂填入已排妥的集料间隙中,并用洗耳球轻轻吹动干砂,使之填充密实。然后再吹去多余的砂,使砂与试模台阶大致齐平,台阶上不得有砂。用洗耳球吹动干砂时不得碰动集料,且不使集料试样表面附有砂粒。
A.3.3
配制环氧树脂砂浆:将固化剂与环氧树脂按一定比例(如使用6101环氧树脂时为1:4)配料、拌匀制成黏结剂,再与干砂按1:4~1:4.5的质量比拌匀制成环氧树脂砂浆。
注:一块试模中的环氧树脂砂浆各组成材料的用量通常为:环氧树脂9.0 g、固化剂2.4 g、干砂48 g。允许根据所选用的黏结剂品种及试件的强度对此用量做适当调整。
A.3.4
填充环氧树脂砂浆:用小油灰刀将拌好的环氧树脂砂浆填入试模中,并尽量填充密实,但不得碰动集料。用4.75 mm~9.5 mm的集料试验时,环氧树脂砂浆用量应酌情增加。然后用热油灰刀在试模上刮去多余的填料,并将表面反复抹平,使填充的环氧树脂砂浆与试模顶部齐平。
A.3.5
养护:通常在40 °C烘箱中养护3 h,再自然冷却9 h拆模。如在室温下养护,时间应更长,使试件达到足够强度。有集料颗粒松动脱落,或有环氧树脂砂浆渗出表面时,试件应予废弃。
A.4 磨光试验
A.4.1
试件分组:每轮1次磨14块试件,每种集料为2块试件,包括6种试验用集料和1种标准集料。
A.4.2
试件编号:在试件的环氧树脂砂浆衬背和弧形侧边上用记号笔对6种集料编号为1~12,1种集料赋以相邻两个编号,标准试件为13、14号。
A.4.3
试件安装:按表A.1的序号将试件排列在道路轮上,其中1号位和8号位为标准试件。试件应将有标记的一侧统一朝外(靠活动盖板一侧),每两块试件间加垫一片或数片1 mm厚的橡胶石棉板垫片,垫片与试件端部断面相仿,但略低于试件高度2 mm~3 mm。然后盖上道路轮外侧板,边拧螺钉边用橡胶锤敲打外侧板,确保试件与道路轮紧密配合,以避免磨光过程中试件断裂或松动。随后将道路轮安装到轮轴上。
表 A.1 试件在道路轮上的排列次序
| 位置号 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 |
| 试件号 | 13 | 9 | 3 | 7 | 5 | 1 | 11 | 14 | 10 | 4 | 8 | 6 | 2 | 12 |
A.4.4 磨光操作过程按下列要求进行:
a) 试件的加速磨光应在室温20 °C ± 5 °C的房间内进行;
b) 粗砂磨光按下列步骤进行:
1) 把标记 C 的橡胶轮安装在调整臂上,盖上道路轮罩,下面置一积砂盘,给贮水支架上的贮水罐加满水,调节流量阀,使水流暂时中断;
2) 准备好30号金刚砂粗砂,装入专用贮砂斗,将贮砂斗安装在橡胶轮侧上方的位置上并接上微型电机电源。转动荷载调整手轮,使凸轮转动放下橡胶轮,将橡胶轮的轮幅完全压着道路轮上的集料试件表面;
3) 调节溜砂量:用专用接料斗在出料口接住溜出的金刚砂,同时开始计时,1 min后移出料斗,用天平称出溜砂量,使流量为27 g/min ± 7 g/min,如不满足要求,应用调速按钮或调节贮砂斗控制闸板的方法调整;
4) 在控制面板上设定转数为57 600转,按下电源开关启动磨光机开始运转,同时按动粗砂调速按钮,打开贮砂斗控制闸板,使金刚砂溜砂量控制为27 g/min ± 7 g/min。此时立即调节流量计,使水的流量达60 mL/min;
5) 在试验进行1 h和2 h时磨光机自动停机(注意不要按下面板上复零按钮和电源开关),用毛刷和小铲清除箱体上和沉在机器底部积砂盘中的金刚砂,检查并拧紧道路轮上有可能松动的螺母,再启动磨光机,至转数显示屏上显示57 600转时磨光机自动停止,所需的磨光时间约为3 h;
6) 转动荷载调整手轮使凸轮托起调整臂,清洗道路轮和试件,除去所有残留的金刚砂。
c) 细砂磨光按下列步骤进行:
1) 卸下C标记橡胶轮,更换为X标记橡胶轮,按A.4.4b)的方法安装;
2) 准备好280号金刚砂细砂,按A.4.4b)的方法装入专用贮砂斗;
3) 按A.4.4b)的步骤调节溜砂量,使流量为3 g/min ± 1 g/min;
4) 按 A.4.4b)的步骤设定转数为57 600 转,开始磨光操作,控制金刚砂溜砂量为 \(3 \ \mathrm { g } / \mathrm { m i n } \pm\) 1 g/min,水的流量达 60 mL/min;
5) 将试件磨2 h 后停机作适当清洁,按 A.4.4b)的方法检查并拧紧道路轮螺母,然后再启动磨光机至57 600 转时自动停机;
6) 按 A.4.4b)的方法清理试件及磨光机。
A.4.5
磨光值测定按下列步骤进行:
a) 在试验前2 h和试验过程中应控制室温为20 °C ± 2 °C;
b) 将试件从道路轮上卸下并清洗试件,用毛刷清洗集料颗粒的间隙,去除所有残留的金刚砂;
c) 将试件表面向下放在18 °C~20 °C的水中2 h,然后取出试件,按下列步骤用摆式摩擦系数测
定仪测定磨光值:
1) 调零:将摆式仪固定在测试平台上,松开固定把手,转动升降把手使摆升高并能自由摆动,然后锁紧固定把手,转动调平旋钮,使水准泡居中,当摆从右边水平位置落下并拨动指针后,指针应指零。 若指针不指零,应拧紧或放松指针调节螺母,直至空摆时指针指零;
2) 固定试件:将试件放在测试平台的固定槽内,使摆可在其上面摆过,并使滑溜块居于试件轮迹中心。应使摆式仪摆头滑溜块在试件上的滑动方向与试件在磨光机上橡胶轮的运行方向一致,即测试时试件上做标记的弧形边背向测试者;
3) 测试:调节摆的高度,使滑溜块在试件上的滑动长度为76 mm,用喷水壶喷洒清水润湿试件表面(注意,在试验中的任何时刻,试件都应保持湿润),将摆向右提起挂在悬臂上,同时用左手拨动指针使之与摆杆轴线平行。按下释放开关使摆回落向左运动,当摆达到最高位置后下落时,用左手将摆杆接住,读取指针所指(小度盘)位置上的值,记录测试结果,准确到0.1;
4) 摆式仪在使用新橡胶片时应预磨使之达到稳定状态,预磨的方法是用新橡胶片在干燥的试块上(不用磨光后的试件)摆动10次,然后在湿润的试块上摆动20次。另外,橡胶片不应被油类污染;
5) 1块试件重复测试5次,5次读数的最大值和最小值之差不得大于3。取5次读数的平均值作为该试件的磨光值读数(PSV_r)。标准试件的磨光值读数用PSV_br表示。
A.4.6
1种集料重复测试2次,每次都需同时对标准集料试件进行测试。
A.5 计算
A.5.1
按式(A.1)计算两次平行试验4块试件(每轮2块)的算术平均值(PSV_ra),精确到0.1。4块试件的磨光值读数(PSV_ri)的最大值与最小值之差不得大于4.7,否则试验作废,应重新试验。
式中:
PSV_ri———4块试件的磨光值读数,i = 1~4。
A.5.2
按式(A.2)计算两次平行试验4块标准试件(每轮2块)的算术平均值(PSV_bra),准确到0.1。
4块标准试件的磨光值读数的平均值(PSV_bra)应在46~52范围内,否则试验作废,应重新试验。 $$ \mathrm{PSV}{\mathrm{bra}} = \sum \mathrm{PSV} $$}} / 4 \tag{A.2
式中:
PSV_bri———4块标准试件的磨光值读数,i = 1~4。
A.5.3
按式(A.3)计算集料的PSV值,取整数。
附 录 B
(规范性)
机制砂片状颗粒含量试验方法
B.1 仪器设备
仪器设备应满足下列要求:
a) 鼓风干燥箱:能使温度控制在105 °C ± 5 °C;
b) 条形孔筛:筛框内径均为 300 mm,筛孔尺寸分别为 0. 8 mm ×15 mm、间距 1. 5 mm,1. 6 mm ×15 mm、间距1. 6 mm,3. 2 mm ×20 mm、间距2 mm。 筛孔尺寸为0.8 mm ×15 mm、间距1.5 mm的条形孔筛示意图见图B.1;
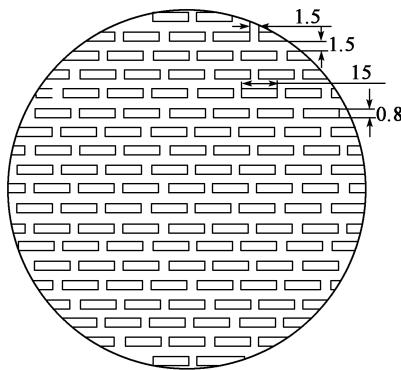
图 B.1 筛孔尺寸为 0.8 mm ×15 mm、间距 1.5 mm 的条形孔筛示意图
单位为毫米
c) 方孔筛:孔径为 1. 18 mm、2. 36 mm、4. 75 mm、9. 50 mm 的筛各一只,并附有筛底和筛盖(筛框内径为 300 mm);
d) 电动摇筛机;
e) 天平:量程不小于 2 000 g,感量不大于 1 g;
f) 搪瓷盆,毛刷等。
B.2 试验步骤
B.2.1 按 GB/T 14684 规定的方法进行机制砂取样,筛除大于 9.50 mm 的颗粒,并烘干。
B.2.2 机制砂烘干后冷却至室温,取500 g 作为试样。
B.2.3
方孔套筛(附筛底)按孔径1.18 mm、2.36 mm、4.75 mm从下到上组合置于摇筛机上后,倒入机制砂试样进行筛分。
B.2.4
将筛分后粒径在1.18 mm~2.36 mm、2.36 mm~4.75 mm、4.75 mm~9.50 mm的颗粒,分别放入宽为0.8 mm、1.6 mm和3.2 mm带筛底的条形孔筛上,分别将条形孔筛置于摇筛机上,摇筛10 min,然后逐个进行手筛,直到每分钟的筛出量小于筛上剩余试样量的0.1%为止。
B.2.5 称取各条形孔筛筛下颗粒质量,并累加得到机制砂片状颗粒总质量,精确到 0. 1 g。
B.3 机制砂片状颗粒含量计算
B.3.1
机制砂片状颗粒含量按式(B.1)计算,精确至1%:
式中:
\(F _ { \mathrm { s } }\) ———片状颗粒含量;
\(G\) ———粒径在1.18 mm \~9.5 mm 试样的片状颗粒总质量,单位为克(g);
B.3.2 机制砂片状颗粒含量取3 次试验结果的算术平均值,精确至1%。