ICS 93.080.20;75.140 CCS P 66 JT 中华人民共和国交通运输行业标准
JT/T 740—2024
代替JT/T 740—2015
路面加热型灌缝胶
Hot-poured sealants for pavement
2024-11-08 发布
2025-03-01 实施
中华人民共和国交通运输部发布
目 次
前言 …… Ⅱ 1 范围 …… 1 2 规范性引用文件 …… 1 3 术语和定义 …… 1 4 产品分类 …… 1 5 技术要求 …… 1 6 试验方法 …… 2 7 检验规则 …… 11 8 标志、包装、运输和储存 …… 11 附录 A(规范性) 低温拉伸试验用水泥混凝土块制作方法和要求 …… 13
前 言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1 部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 JT/T 740—2015《路面加热型密封胶》,与 JT/T 740—2015 相比,除结构调整和编辑性改动外,主要技术变化如下:
———删除了术语”密封胶””安全加热温度””灌入温度”和”流动值”(见2015年版的3.1、3.3、3.4、3.6);
———更改了术语”加热型密封胶””弹性恢复率”为”路面加热型灌缝胶””压缩回弹恢复率”,并更改了定义(见3.1、3.3,2015年版的3.2、3.7);
———删除了密封胶”软化点””低温拉伸”技术指标(见2015年版的表1);
———增加了灌缝胶的“黏度”“密度”和“热老化后的软化点和低温拉伸”技术指标(见表1);
———删除了“流动试验”试验方法(见2015 年版6.4);
———增加了“黏度”“密度”“热老化后的软化点”“热老化后的低温拉伸”试验方法(见6.4 \~6.7)。
请注意本文件的某些内容可能涉及专利。 本文件的发布机构不承担识别专利的责任。
本文件由全国交通工程设施(公路)标准化技术委员会(SAC/TC 223)提出并归口。
本文件起草单位:交通运输部公路科学研究所、北京航空航天大学、江苏增光新材料科技股份有限公司、北京嘉格伟业筑路科技有限公司、新乡市通达公路新科技有限公司。
本文件主要起草人:曾蔚、李峰、周思齐、徐剑、陈乙方、王杰、王鹏、王宏伟、庄裕花、郭之录、常嵘、秦永春、周庆月、尹畅、郭兆奎、秦志山、李林、庄辉、王森、冯国利、黄伟、耿爽、顾林林、高登全、娄菲。
本文件及其替代文件的历次版本发布情况为:
———2009 年首次发布为 JT/T 740—2009,2015 年第一次修订;
———本次为第二次修订。
路面加热型灌缝胶
1 范围
本文件规定了路面加热型灌缝胶的产品分类、技术要求、试验方法、检验规则,以及标志、包装、运输和储存的要求。
本文件适用于路面加热型灌缝胶的生产、使用和检验。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191 包装储运图示标志
GB/T 4507 沥青软化点测定法 环球法
GB/T 4892 硬质直方体运输包装尺寸系列
GB/T 5304 石油沥青薄膜烘箱试验法
3 术语和定义
下列术语和定义适用于本文件。
3.1 路面加热型灌缝胶 hot-poured sealants for pavement
以沥青和橡胶粉、聚合物改性剂等为主要成分制作而成,经加热可用于沥青路面裂缝修补和水泥路面接缝灌注的沥青基材料。
3.2 锥入度 cone penetration
在规定试验条件下,标准锥垂直贯入路面加热型灌缝胶试件中的深度。
注:锥入度单位以0.1 mm计。
3.3 压缩回弹恢复率 compression resilience recovery
在规定试验条件下,路面加热型灌缝胶试件可恢复的压缩变形的百分率。
4 产品分类
路面加热型灌缝胶(简称灌缝胶)按适用温度分为I型(高温型)、II型(普通型)、III型(低温型)、IV型(寒冷型)和V型(严寒型)五类,分别适用于最低气温不低于0℃、-10℃、-20℃、-30℃和-40℃的地区。
5 技术要求
灌缝胶的技术要求应符合表1的规定。
表1 灌缝胶技术要求
| 序号 | 性能指标 | I型 | II型 | III型 | IV型 | V型 | |
| 1 | 锥入度(25°C,5s,150g)(0.1mm) | ≤70 | 50~90 | 70~110 | 90~150 | 120~180 | |
| 2 | 压缩回弹恢复率(25°C)(%) | 30~70 | |||||
| 3 | 黏度(190°C)(Pa·s) | 1~4 | |||||
| 4 | 密度(g/cm3) | ≤1.50 | ≤1.45 | ≤1.40 | ≤1.35 | ≤1.30 | |
| 5 | 热老化后性能(190°C) | 软化点(°C) | ≥90 | ≥80 | ≥80 | ≥80 | ≥70 |
| 低温拉伸 | 0°C,50%,3次循环,通过 | -10°C,75%,3次循环,通过 | -20°C,100%,3次循环,通过 | -30°C,150%,3次循环,通过 | -40°C,200%,3次循环,通过 | ||
| 注:50%、75%、100%、150%、200%为规定温度下拉伸长度与试件厚度15mm的比值。 | |||||||
6 试验方法
6.1 试样准备
6.1.1 取样:试样应从样品中部切割,如图1 所示,每个样品取样不少于1 kg,不应只取样品的某个局部。
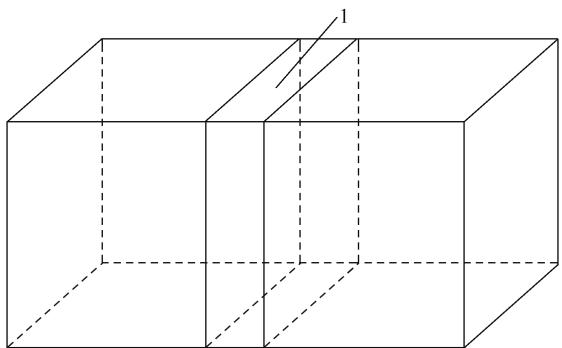
标引序号说明:
1———取样位置。
图1 灌缝胶取样方法示意
6.1.2 试样加热:将选取的灌缝胶试样装入金属容器并置于烘箱中保温2 h~4 h,烘箱设定温度为190 ℃。取出后放在有石棉网的电炉上继续加热,并用玻璃棒搅拌3 min~5 min,试样温度不应超过200 ℃。
6.2 锥入度
6.2.1 仪器设备:试验用仪器设备包括:
a) 锥入度试验仪:采用沥青针入度仪,将原仪器的标准针取下换成标准锥。
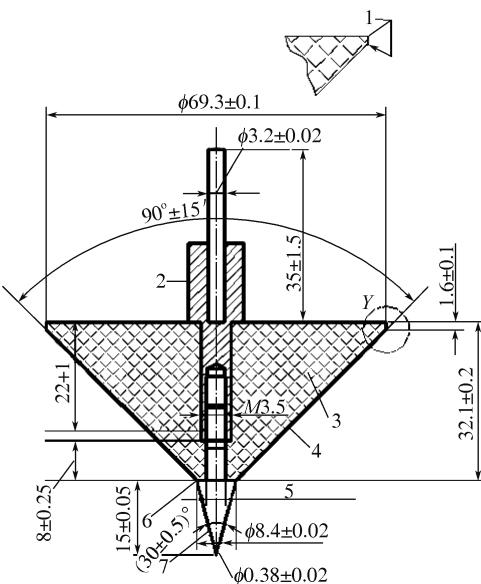
b) 标准锥:由镁或其他适宜材料制造的圆锥体和可拆卸钢尖组成,其尺寸及形状如图2 所示,标准锥总质量为 \(102.50\mathrm{g}\pm0.05\mathrm{g}\) ,锥杆质量为 \(47.50\mathrm{g}\pm0.05\mathrm{g}\)。外表面应抛光,使其非常光滑。 洛氏硬度 \(\mathrm{HRC54\sim HRC60}\) ,表面粗糙度 \(\mathrm{Ra0.2~\mu m}\sim\mathrm{Ra0.3~\mu m}\) 。
单位为毫米
标引序号说明:
1———Y 详图不做成圆角; 4———光滑抛光的表面; 7———淬火钢尖。
2———不锈钢材料; 5———最大 Φ4,紧配合;
3———镁或其他适宜材料; 6———无肩;
图2 标准锥尺寸及形状示意
c) 平底玻璃皿:容量不少于 1 L,深度不小于 80 mm。 内设有一不锈钢三脚支架,能使盛样皿稳定。
d) 大盛样皿:内径 70 mm,深 45 mm。
e) 恒温水槽:容量不小于10 L,控温的准确度为0.1 ℃。 水槽中应设有一带孔的搁架,位于水面下不得少于100 mm,距水槽底不得少于50 mm 处。
f) 温度计:精度为 0.1 ℃。
6.2.2 试验步骤:锥入度试验步骤如下:
a) 将加热后的灌缝胶试样倒入大盛样皿中,试件高度应超过预计锥入度值10 mm,注意排除气泡。试件制备完毕后放在室温中冷却2 h,移入水温控制在25.0 ℃ ± 0.5 ℃的恒温水槽中2 h。
b) 调节锥入度试验仪使之水平,检查连杆和导轨,以确认无水和其他异物,无明显摩擦。
c) 取出达到恒温的盛样皿,移入平底玻璃皿中的三脚支架上,玻璃皿中不应盛水。
d) 将盛有试件的平底玻璃皿置于锥入度试验仪的平台上,慢慢放下连杆,用适当位置的反光镜或灯光反射观察,使标准锥锥尖刚好与试件表面接触,用按钮固定连杆,拉下齿杆与连杆顶端接触,调节刻度盘指针至零。
e) 采用自动针入度仪时,计时与标准锥落下贯入试件同时开始,至5 s时自动停止;当采用手动针入度仪时,用手紧压按钮,同时启动秒表,标准锥自由地落下,标准锥贯入时间为5 s时,停压按钮,使标准锥连杆固定,拉下齿杆与连杆端接触,记下锥入度。
6.2.3 试验结果
同一试件平行试验三次,测点间距不应小于 25 mm,测点距试件边缘不应小于 13 mm。
同一试件三次平行试验结果的其中一个测定值与平均值之差不超过平均值的8%时,取其平均值作为锥入度试验结果,否则应重新进行试验。
6.3 压缩回弹恢复率
6.3.1 仪器设备:试验用仪器设备包括:
a) 弹性试验仪:采用沥青针入度仪,将原仪器的标准针取下,换成贯入球,尺寸及形状如图 3 所示,贯入球质量为 \(27.50\mathrm{g}\pm0.05\mathrm{g}\)。贯入球加连杆总质量为 \(75.0\mathrm{g}\pm0.1\mathrm{g}\) 。
单位为毫米
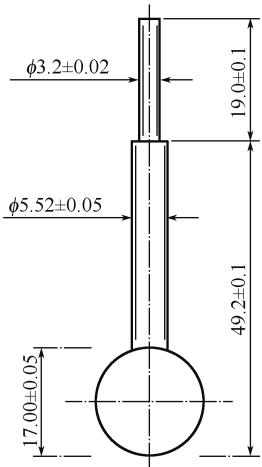
图3 贯入球尺寸及形状
b) 平底玻璃皿:容量不少于1 L,深度不小于80 mm。内设有一不锈钢三脚支架,能使盛样皿稳定。
c) 大盛样皿:内径 70 mm,深 45 mm。
d) 其他:秒表、温度计、恒温水槽等。
6.3.2 试验步骤:压缩回弹恢复率试验步骤如下:
a) 按锥入度试验的试验步骤制备试件和调整针入度仪,从恒温为25.0 ℃ ± 0.5 ℃水槽中取出已达到恒温的盛样皿,吹干试件表面,放在平底玻璃皿中的三脚支架上,玻璃皿中不应盛水。
b) 在贯入球的钢球上涂上一层甘油滑石粉隔离剂,慢慢放下贯入球连杆,用适当位置的反光镜或灯光反射观察,使贯入球刚好与试件表面接触,用按钮固定连杆,拉下齿杆与连杆顶端接触,调节刻度盘指针至零。
c) 用手紧压按钮,同时启动秒表,使贯入球自由落下,贯入球贯入时间为5 s时,停压按钮,使贯入球连杆固定,拉下齿杆与连杆端接触,读刻度盘指针读数,记为初始贯入量(P),单位为毫米。
d) 压紧按钮,同时压住连杆,使贯入球在10 s内匀速压入灌缝胶中10 mm,拉下齿杆,此时总贯入量为P+100。固定贯入球5 s,将齿杆上推。再次按压按钮并保持贯入球在试件表面,使试件回弹20 s后,停压按钮,拉下齿杆,记录刻盘指针读数F₀。按公式(1)计算压缩回弹恢复率:
式中:
\(r\) ———压缩回弹恢复率;
\(P\)———初始贯入量,单位为毫米,以0.1 mm 计;
\(F\)———残留贯入量,单位为毫米,以0.1 mm 计;
试验过程示意如图4 所示。
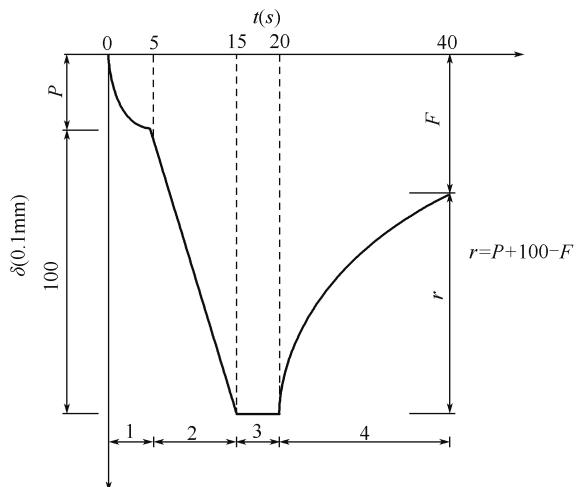
标引序号说明:
1———自由下落阶段 P; 3———静止阶段;
2———匀速压入阶段 100; 4———弹性恢复阶段 r。
图4 压缩回弹恢复率试验过程示意
6.3.3 试验结果
同一试件平行试验三次,测点间距不应小于25 mm,测点距试件边缘不应小于13 mm。
同一试件三次平行试验结果的其中一个测定值与平均值之差不超过平均值的8%时,取其平均值作为弹性试验结果,否则应重新进行试验。
6.4 黏度
6.4.1 仪器设备:试验用仪器设备包括:
a) 布洛克菲尔德黏度计(简称布氏黏度计);
b) 测量转子:规格采用27 号;
c) 保温装置:控温准确度为1 ℃;
d) 其他:三角支架、温度计、秒表等。
6.4.2 试验步骤:黏度试验步骤如下:
a) 仪器在安装时应调至水平,使用前应检查仪器的水准器气泡是否对中。开启布氏黏度计温度控制器电源,设定温度控制系统至要求的试验温度。此系统的控温准确度应在使用前严格标定。
b) 将灌缝胶加热至190 ℃,应注意去除气泡,适当搅拌,按转子型号所要求的体积向布氏黏度计
的盛样筒中添加灌缝胶试样。
c) 将转子与盛样筒一起置于已控温至试验温度的烘箱中保温,维持1.5 h。
d) 取出转子和盛样筒安装在布氏黏度计上,降低布氏黏度计,使转子插进盛样筒的灌缝胶液面中,至规定的高度。
e) 使灌缝胶试样在恒温容器中保温,达到试验所需的平衡温度(不少于15 min)。
f) 开动布氏黏度计,规定转子转速为20 r/min,观察读数,扭矩读数应在10% \~98%范围内。 在整个测量黏度过程中,不能改变设定的转速,改变剪变率。 仪器在测定前是否需要归零,可按操作说明书规定进行。
g) 观测黏度变化,当小数点后面2位读数稳定后,每隔60 s读数一次,连续读数3次,以3次读数的平均值作为测定值。
6.4.3 试验结果
取三次以上测量的平均值。
6.5 密度
6.5.1 仪器设备:试验用仪器设备包括:
a) 比重瓶:玻璃制,瓶塞下部与瓶口须经仔细研磨。 瓶塞中间有一个垂直孔,其下部为凹形,以便由孔中排除空气。 比重瓶的容积为 20 mL \~ 30 mL,质量不超过 40 g。
b) 恒温水槽:控温的准确度为0.1 ℃。
c) 烘箱:200 ℃,装有温度自动调节器。
d) 天平:感量不大于 1 mg。
e) 温度计:0 ℃ \~ 50 ℃ ,分度为 0.1 ℃ 。
f) 烧杯:600 mL \~ 800 mL。
g) 真空干燥器。
h) 洗液:玻璃仪器清洗液,三氯乙烯(分析纯)等。
i) 蒸馏水(或纯净水)。
j) 其他:软布、滤纸等。
6.5.2 试验步骤
6.5.2.1 密度试验准备工作如下:
a) 用洗液、水、蒸馏水先后洗涤比重瓶,然后烘干称其质量(m₁),精确至1 mg。
b) 将盛有冷却蒸馏水的烧杯浸入恒温水槽中保温,在烧杯中插入温度计,水的深度应超过比重瓶顶部40 mm以上。
c) 使恒温水槽及烧杯中的蒸馏水达到规定的试验温度±0.1 ℃。
6.5.2.2 比重瓶水值的测定步骤如下:
a) 将比重瓶及瓶塞放入恒温水槽中的烧杯里,烧杯底浸没水中的深度应不少于100 mm,烧杯口露出水面,并用夹具将其固定。
b) 待烧杯中水温再次达至规定温度并保温30 min后,将瓶塞塞入瓶口,使多余的水由瓶塞上的毛细孔中挤出,此时比重瓶内不得有气泡。
c) 将烧杯从水槽中取出,再从烧杯中取出比重瓶,立即用干净软布将瓶塞顶部擦拭一次,再迅速擦干比重瓶外面的水分,称其质量(m₂),精确至1 mg。瓶塞顶部只能擦拭一次,即使由于膨胀
瓶塞上有小水滴也不能再擦拭。
d) 以 \(m _ { 2 } - m _ { 1 }\) 作为试验温度时比重瓶的水值。
6.5.2.3 将加热后的灌缝胶注入比重瓶中,约至2/3高度,不能使试样黏附瓶口或上方瓶壁,并防止混入气泡。
6.5.2.4 取出盛有试样的比重瓶,移入干燥器中,在室温下冷却不少于1 h,连同瓶塞称其质量(m₃),精确至1 mg。
6.5.2.5 将盛有蒸馏水的烧杯放入已达试验温度的恒温水槽中,然后将称其质量后的盛有试样的比重瓶放入烧杯中(瓶塞也放进烧杯中),等烧杯中的水温达到规定试验温度后保温30 min,使比重瓶中气泡上升到水面,待确认比重瓶已经恒温且无气泡后,再将比重瓶的瓶塞塞紧,使多余的水从塞孔中溢出,此时应不得带入气泡。
6.5.2.6 取出比重瓶,按前述方法迅速揩干瓶外水分后称其质量(m₄),精确至1 mg,按公式(2)计算灌缝胶密度: $$ \rho_{\mathrm{s}} = \frac{m_3 - m_1}{(m_2 - m_1) - (m_4 - m_3)} \times \rho_{\mathrm{w}}\tag{2} $$
式中:
\(\rho _ { \mathrm { { s } } }\) ———灌缝胶密度,单位为克每立方厘米 \(\scriptstyle ( { \bf g } / \mathrm { c m } ^ { 3 } )\)
\(m _ { 1 }\) ———比重瓶质量,单位为克 \((\mathrm{g})\) ;
\(m _ { 2 }\) ———比重瓶盛满水时的合计质量,单位为克 \((\mathrm{g})\) ;
\(m _ { 3 }\) ———比重瓶与灌缝胶试样合计质量,单位为克 \((\mathrm{g})\) ;
\(m _ { 4 }\) ———比重瓶与试样和水合计质量,单位为克 \((\mathrm{g})\) ;
\(\rho_{\mathrm{w}}\)———试验温度下水的密度,单位为克每立方厘米(g/cm³);15℃水的密度为0.9991 g/cm³,25℃水的密度为0.9971 g/cm³;
6.5.3 试验结果
重复性试验的允许误差为 \(0.003\mathrm{g}/\mathrm{cm}^{3}\);再现性试验的允许误差为 \(0.007\mathrm{g}/\mathrm{cm}^{3}\);同一试样应平行试验两次,当两次试验结果的差值符合重复性试验的允许误差要求时,以平均值作为试验结果。
6.6 热老化后的软化点
6.6.1 仪器设备
6.6.1.1 热老化试验用仪器设备包括:
a) 薄膜加热烘箱:采用符合GB/T 5304的薄膜加热烘箱。
b) 盛样皿:内径140 mm ±1 mm,高度9.5 mm~10 mm的圆盘。
c) 温度计:量程0 ℃~250 ℃,分度值0.5 ℃。
d) 分析天平:感量不大于1 mg。
e) 其他:干燥器、计时器、刮刀等。
6.6.1.2 软化点试验用仪器设备包括:
a) 软化点试验仪:采用符合GB/T 4507的沥青软化点试验仪。
b) 加热装置:宜采用带有磁力振荡搅拌器的加热电炉,振荡子置于烧杯底部。振荡子直径约8 mm、长度约40 mm,振荡搅拌转速约100 r/min。
c) 当采用自动软化点仪时,各项要求应与6.6.1.2a)及6.6.1.2b)相同,温度采用温度传感器测定,并能自动显示或记录,且应对自动装置的准确性经常校验。
d) 试样底板:玻璃板或一面磨光的铜板、不锈钢板,厚度不小于2 mm,表面粗糙度Ra0.2 μm。
e) 恒温水槽:控温精度为 \(\pm 0.1^{\circ}\mathrm{C}\) 。
f) 刮刀:宽度不小于4 cm 的平直刮刀。
g) 隔离剂:甘油滑石粉(甘油滑石粉质量比2 ∶ 1)或真空硅脂等润滑材料。
h) 加热介质:新煮沸的蒸馏水或纯净水(软化点小于80 ℃);纯度达99%以上的甘油(软化点不小于 \(80^{\circ}\mathrm{C}\)) 。
i) 其他:石棉网。
6.6.2 试验步骤
6.6.2.1 热老化试验步骤如下:
a) 将100 g加热后的灌缝胶注入洁净的盛样皿中。
b) 加热烘箱到190 ℃后迅速将试样放入烘箱,从烘箱温度回升至189 ℃时开始计时,在190 ℃ ±1 ℃下保持1 h。
c) 老化结束后,用刮刀将盛样皿中的试样铲入一适当的容器内,置于加热炉上加热并搅拌至流动状态,按规定进行薄膜加热试验后残留物的相应试验。
6.6.2.2 软化点试验准备工作步骤如下:
a) 准备灌缝胶试样,同时将试样置于烘箱中按灌缝胶试样准备同一温度进行预热,试样底板不加热。 b) 将试样环从烘箱中取出,放在涂有均匀一薄层甘油滑石粉隔离剂的试样底板上。 立即将准备好的灌缝胶试样徐徐注入试样环内至略高出环面为止。
c) 试样在室温冷却30 min 后,用热刮刀刮除环面上的试样,使与环面齐平。
注:若室温高于预估软化点 -10 ℃,则在低于软化点10 ℃以下条件下冷却30 min。
d) 从试样灌模开始,应在4 h 内完成软化点测试。
6.6.2.3 预估试样软化点在80℃以下者进行以下试验步骤:
a) 将装有试样的试样环连同试样底板置于5.0 ℃ ± 0.5 ℃水的恒温水槽中至少15 min;同时将金属支架、钢球、钢球定位环等亦置于相同水槽中保温。注意,用镊子取放钢球,避免手直接接触。
b) 烧杯内放入振荡子,注入新煮沸并冷却至 5 ℃的蒸馏水或纯净水,水面略低于立杆上的深度标记。
c) 从恒温水槽中取出盛有试样的试样环放置在支架中层板的圆孔中,套上定位环;然后将整个环架放入烧杯中,调整水面至深度标记,并保持水温为5.0 ℃ ± 0.5 ℃。环架上任何部分不得附有气泡。将温度计由上层板中心孔垂直插入,使水银球底部或测温点与试样环底部水平齐平,水平面距离不大于13 mm。
d) 当烧杯中水温达到5.0 ℃ ± 0.5 ℃时,快速移至加热装置上,用镊子将钢球放在定位环中间的试样中央,立即开动电磁振荡搅拌器,使水微微振荡,同时开始加热,调节加热升温速率使3 min内达到并稳定在5.0 ℃/min ± 0.5 ℃/min。在加热过程中,应每分钟记录一次温度值,如温度上升速度超出此范围时,则试验无效。
e) 试样受热软化,包着灌缝胶的钢球逐渐下坠,至与下层底板表面接触时,立即读取温度,精确至0.5 ℃。若灌缝胶下坠与下底板表面接触之前钢球刺破灌缝胶,则试验无效。
f) 同一样品应平行试验两次。
g) 若两个试样软化点平均值大于80 ℃,则使用甘油浴按 6.6.2.4 重新进行试验。
6.6.2.4 预估试样软化点大于80℃以上者进行以下试验步骤:
a) 将装有试样的试样环连同试样底板置于装有 32℃±1℃ 甘油的恒温槽中至少15 min;同时将金属支架、钢球、钢球定位环等亦置于甘油中。
b) 在烧杯内注入预先加热至32 ℃的甘油,其液面略低于立杆上的深度标记。
c) 从恒温槽中取出装有试样的试样环,按 6.6.2.3 的方法进行测定,精确至0.5 ℃。
d) 若软化点测试结果为84 ℃以下,则使用水浴按 6.6.2.3 重新进行试验。 若水浴测试结果不大于80 ℃,则以水浴测试结果为准,否则仍然以甘油浴试验结果为准。
e) 取两个试样测定值的算术平均值作为样品的软化点试验结果,精确至0.5 ℃。
6.6.3 试验结果
当样品软化点小于80 ℃时,重复性试验的允许误差为1 ℃,再现性试验的允许误差为4 ℃。
当试样软化点不小于80 ℃时,重复性试验的允许误差为2 ℃,再现性试验的允许误差为8 ℃。
6.7 热老化后的低温拉伸
6.7.1 仪器设备:热老化试验用仪器设备与6.6.1.1一致,低温拉伸试验用仪器设备包括:
a) 拉伸试验机:拉伸行程不小于40 mm,拉伸速度0.05 mm/min,拉伸试件夹具示意如图5 所示。
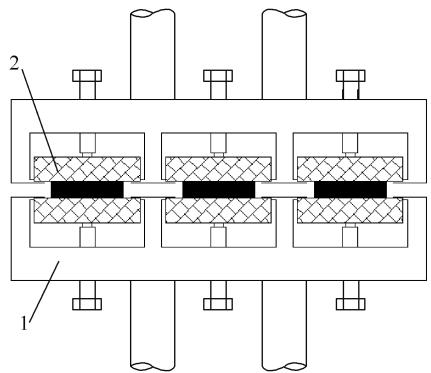
标引序号说明:
1———夹具;
2———拉伸试件。
图5 拉伸试件夹具示意
b) 低温装置:恒温控制(-40 ±1) ℃~(10 ±1) ℃。
c) 水泥混凝土块:尺寸75 mm × 50 mm × 25 mm,制作方法和要求应符合附录A的规定,不应重复使用。
d) 金属模块:立柱,尺寸为 \(70\mathrm{mm}\times15\mathrm{mm}\times12.5\mathrm{mm}\);上垫块,尺寸为 \(75\mathrm{mm}\times15\mathrm{mm}\times10\mathrm{mm}\);下垫块,尺寸 \(75\mathrm{mm}\times25\mathrm{mm}\times10\mathrm{mm}\) 。
e) 其他:刮刀等。
6.7.2 试验步骤:热老化后的低温拉伸试验步骤如下:
a) 热老化试验步骤见 6.6.2.1。
b) 试件制备:在金属模块将与灌缝胶接触的面上涂上一层甘油滑石粉隔离剂,然后用金属模块和水泥混凝土块围出一个50 mm × 50 mm × 15 mm的空隙,水泥混凝土块应干燥洁净,如图6所示。倒入灌缝胶,略高于水泥混凝土块顶面,在室温中冷却至少2 h,拆除上垫块和立柱,用热刮刀刮除顶面多余灌缝胶,然后拆除下垫块,用热刮刀刮除底面多余灌缝胶,得到如图7所示的拉伸试件。
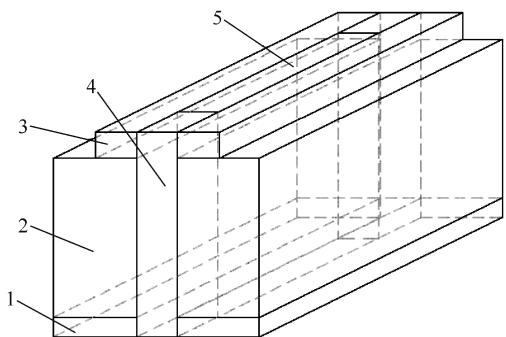
标引序号说明:
1———下垫块; 4———立柱;
2———混凝土块; 5———倒入灌缝胶。
3———上垫块;
图6 低温拉伸试验模具
单位为毫米
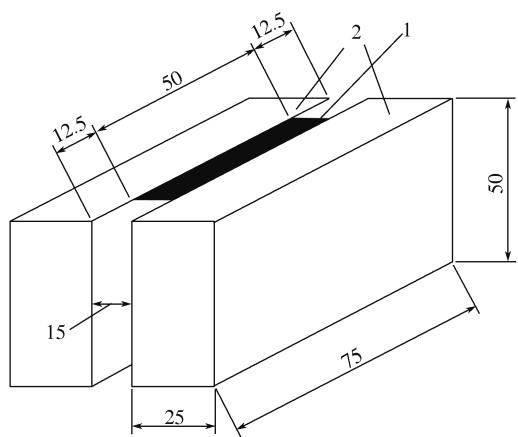
标引序号说明:
1———灌缝胶;
2———混凝土块。
图7 拉伸试件
c) 低温拉伸:在规定的试验温度条件下将试件保温不少于4 h,在拉伸试验机上以0.05 mm/min速度拉伸试件,拉伸过程中应保持规定的试验温度。完成规定的拉伸量后,在30 min内把试件取出。
d) 重新压缩:取出试件后,观察试件、试件与水泥混凝土块界面有无明显的裂缝。如有裂缝且长度大于3 mm时,判断试件失效。如果没有出现明显的裂缝,把试件侧翻(即一块水泥混凝土块在底面,一块水泥混凝土块在顶面),置于室温使灌缝胶在顶面水泥混凝土块的重力作用下重新压缩回原样(灌缝胶试验前的厚度为15 mm)。
e) 重新拉伸:按 c)重新进行低温拉伸。
6.7.3 试验结果
经过三个拉伸循环过程后,在30 min之内将试件从拉伸试验机中取出,立即检查试件、试件与水泥混凝土块界面是否有裂缝出现,当有裂缝且长度大于3 mm时,判定试件失效,否则判定试件合格。
一组采用三个试件进行平行试验,试件全部合格为试验通过。
7 检验规则
7.1 检验分类与检验项目
7.1.1 产品检验分型式检验和出厂检验。
7.1.2 有下列情况之一时,应进行型式检验:
a) 新产品或老产品转厂生产的试制定型鉴定。
b) 正式生产后,如原料、配比、工艺有较大改变。
c) 正式生产时,每季度进行一次检验。
d) 产品长期停产后,恢复生产时。
e) 出厂检验结果与上次型式检验有较大差异时。
f) 国家质量监督机构提出进行型式检验要求时。
7.1.3 型式检验项目包括表1规定的全部技术要求。
7.1.4 出厂检验项目为表1 中灌缝胶的锥入度、密度和热老化后软化点。
7.2 组批与抽样
7.2.1 灌缝胶以同品种同型号的产品10 t为一批,不足10 t者作为一批计。
7.2.2 每批灌缝胶中抽取三箱。
7.3 判定规则
将三个样品分别进行检验,若三个样品的检验结果全部符合表1的技术要求,则判定该批产品为合格产品;若只有一个样品不符合表1的技术要求,允许另取三个样品进行检验,如仍有不符合要求的产品,则该批产品为不合格产品。若有超过一个样品不符合表1的技术要求,则该批产品为不合格产品。
8 标志、包装、运输和储存
8.1 标志
8.1.1 包装箱外表面标志应符合 GB/T 191 的规定。
8.1.2 外表面标志主要包括以下内容:
a) 生产厂厂名。
b) 产品名称。
c) 生产日期。
d) 产品净质量与包装后的总质量。
e) 包装箱尺寸(长 ×宽 ×高)。
f) 防火、防潮、防雨淋标志。
8.2 包装
8.2.1 包装箱尺寸应符合 GB/T 4892 的规定。
8.2.2 包装内应附:
a) 产品使用说明书。 说明书上应标明产品的类型、适用范围、施工工艺和保质期等。
b) 合格证。 出厂检验项目合格证明。
8.3 运输和储存
产品在运输过程中,应防火、防热、防潮、防雨淋。 在储存过程中,应存放于干燥的库房里,并避免接触腐蚀性气体和液体,远离易燃物质。
附 录 A
(规范性)
低温拉伸试验用水泥混凝土块制作方法和要求
A.1 仪具与材料
试验用仪具与材料包括:
a) 400 mm × 100 mm × 100 mm 模具。
b) 标准混凝土养生室。
c) 混凝土切割机。
d) 级配集料及水泥等。
A.2 水泥混凝土块制备
A.2.1 材料
集料应由破碎的石灰石组成。应采用 42.5 或更高强度等级的普通硅酸盐水泥,水泥混凝土抗压强度应大于 30 MPa。
A.2.2 配合比
水灰比为 0.49 \~ 0.55,混凝土水泥用量为 \(335\mathrm{kg/m}^{3}\pm 30\mathrm{kg/m}^{3}\) 。
A.2.3 制作步骤
采用模具和底板,将水泥混凝土灌入试模,略高于试模,放入振动台振动 120 s,置于室内 24 h 后拆除模具,放入标准混凝土养生室至少 28 d。用混凝土切割机把水泥混凝土件切割成小条块,每条水泥混凝土块 \(75\mathrm{mm}\times50\mathrm{mm}\times25\mathrm{mm}\),如图 A.1 所示。 水泥混凝土块切割后用水冲洗、晾干。
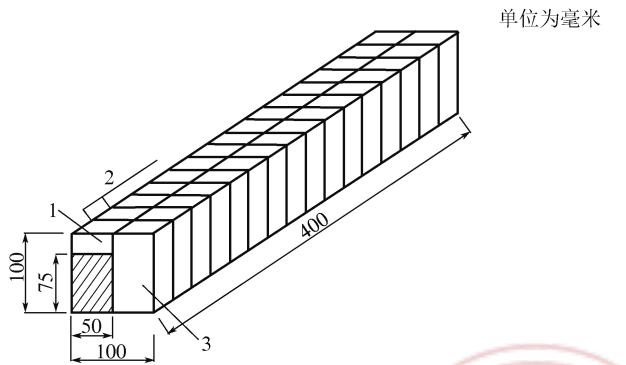
标引序号说明:
1———废弃; 3———废弃。
2———每个 25 mm;
图 A.1 水泥混凝土块切割示意