ICS 93.040
P 28
备案号:
中华人民共和国交通运输行业标准
JT/T 861—2013
桥梁成品预应力钢绞线束
Prestressing multi-strands product for bridges
2013-07-16 发布
2013-10-01 实施
中华人民共和国交通运输部 发布
目 次
前言 …… 1
1 范围 …… 1
2 规范性引用文件 …… 1
3 术语和定义 …… 1
4 规格、型号及结构形式 …… 2
5 技术要求 …… 3
6 试验方法 …… 3
7 检验规则 …… 4
8 标志、包装、运输和储存 …… 4
前言
本标准按照 GB/T 1.1—2009 给出的规则起草。
本标准由中国公路学会桥梁和结构工程分会提出并归口。
本标准起草单位:天津鑫坤泰预应力专业技术有限公司、天津市市政工程设计研究院、天津城建集团、安徽省交通规划设计研究院、天津滨海盈信公司、湖北省交通规划设计院。
本标准主要起草人: 牛金坡、刘旭锴、韩振勇、刘万保、王胜斌、丁望星、齐广成、张宏强。
桥梁成品预应力钢绞线束
1 范围
本标准规定了工厂生产的桥梁成品预应力钢绞线束产品的规格、型号及结构形式、技术要求、试验方法、检验规则、标志、包装、运输和储存等。
本标准适用于公路桥梁后张预应力混凝土结构用的成品预应力钢绞线束,铁路、市政桥梁和水利工程等可参照执行。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅注日期的版本适用于本文件;凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 197 普通螺纹 公差
GB/T 230.1 金属材料 洛氏硬度试验 第1部分:试验方法(A、B、C、D、E、F、G、H、K、N、T标尺)
GB/T 699 优质碳素结构钢
GB/T 708 冷轧钢板和钢带的尺寸、外形、重量及允许偏差
GB/T 1804 一般公差 未注公差的线性和角度尺寸的公差
GB/T 5224 预应力混凝土用钢绞线
GB/T 14464 涤纶短纤维
GB/T 16924 钢件的淬火与回火
JB/T 5936 工程机械 机械加工件通用技术条件
JT/T 329 公路桥梁预应力钢绞线用锚具、夹具和连接器
YB/T 5294 一般用途低碳钢丝
3 术语和定义
下列术语和定义适用于本文件。
3.1
成品预应力钢绞线束 prestressing multi-strands product
将多根钢绞线在工厂平行理顺、梳编加工成型的钢束,穿束时用特制牵引器将成品预应力钢绞线束牵引至后张预应力混凝土结构塑料或金属波纹管孔道内。
3.2
记号板 marker
在成品束两端设置由涤纶短纤维材料按圆锚张拉端锚板平面布孔形式仿型制作的板。
3.3
牵引器 strand-threaded device
用于牵引成品预应力钢绞线束的装置。
4 规格、型号及结构形式
4.1 规格
成品预应力钢绞线束由不同数量的钢绞线组成,以组成根数分为25个规格系列:3,4,5,6,7,8,9,10,11,12,13,14,15,16,17,18,19,20,21,22,23,24,25,26,27。
4.2 型号
桥梁成品预应力钢绞线束型号表示方法如下:
CPS
- 钢绞线抗拉强度标准值, 单位为兆帕 (MPa)
钢绞线公称直径, 单位为毫米 (mm)
钢绞线的根数;
成品预应力钢绞线束代号:CPS。
示例:
19 根直径 15.20mm、抗拉强度为 1 860MPa、长度为 100m 的成品预应力钢绞线束,其型号表示为 CPS19—15—1860—100。
4.3 结构形式
4.3.1 成品预应力钢绞线束
成品预应力钢绞线束由钢绞线、记号板、捆扎铁丝等组成,见图 1。张拉端锚具采用圆锚。成品束前端与相应规格的牵引器连接。
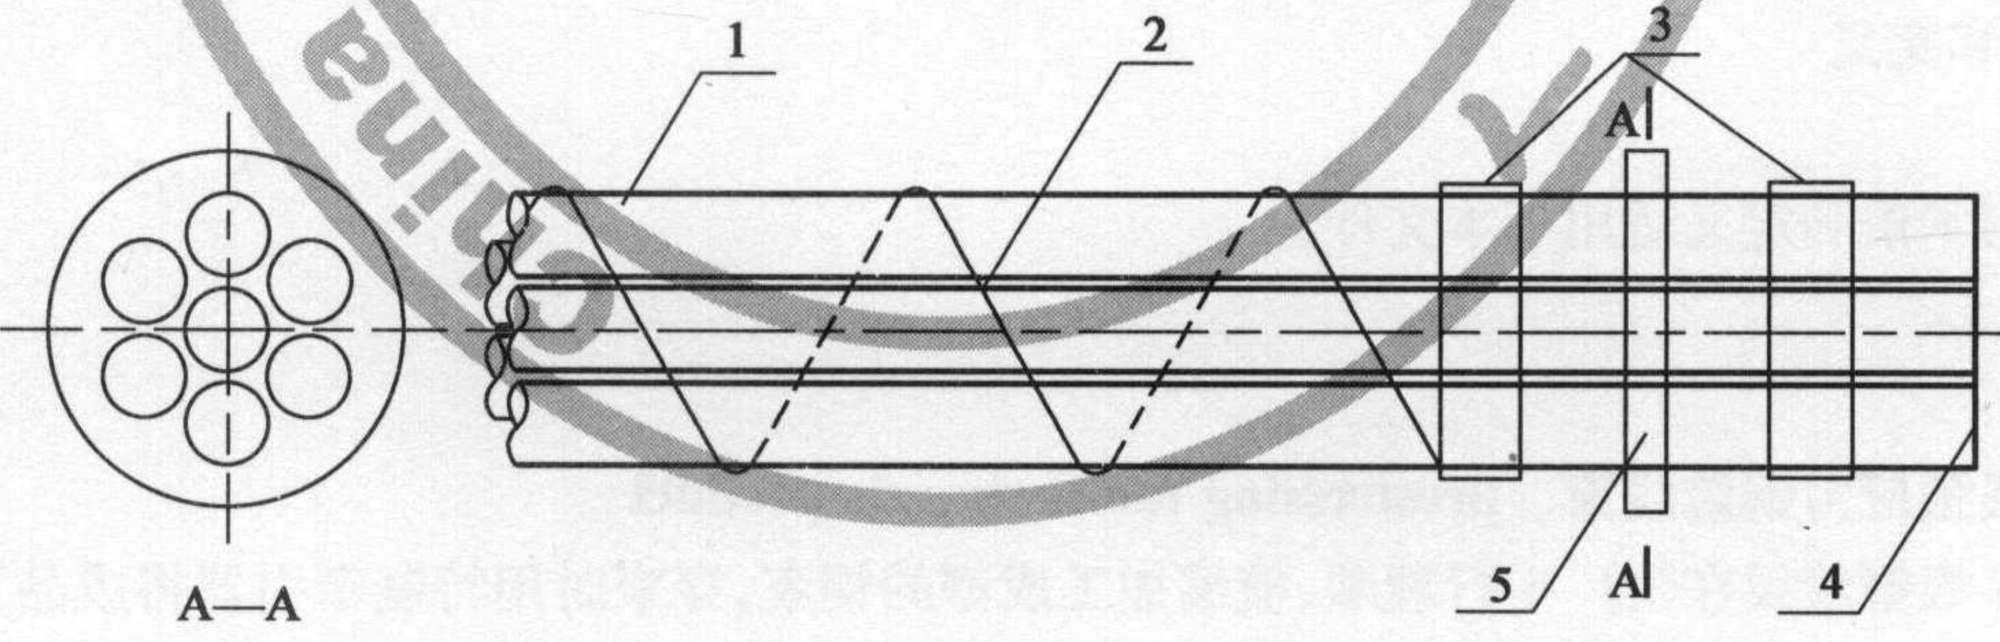
说明:
1——钢绞线; 4——成品束前端;
2——捆扎铁丝; 5——记号板。
3——捆扎钢带;
4.3.2 牵引器
牵引器由牵引头、套筒、夹片、吊环组成,见图2。
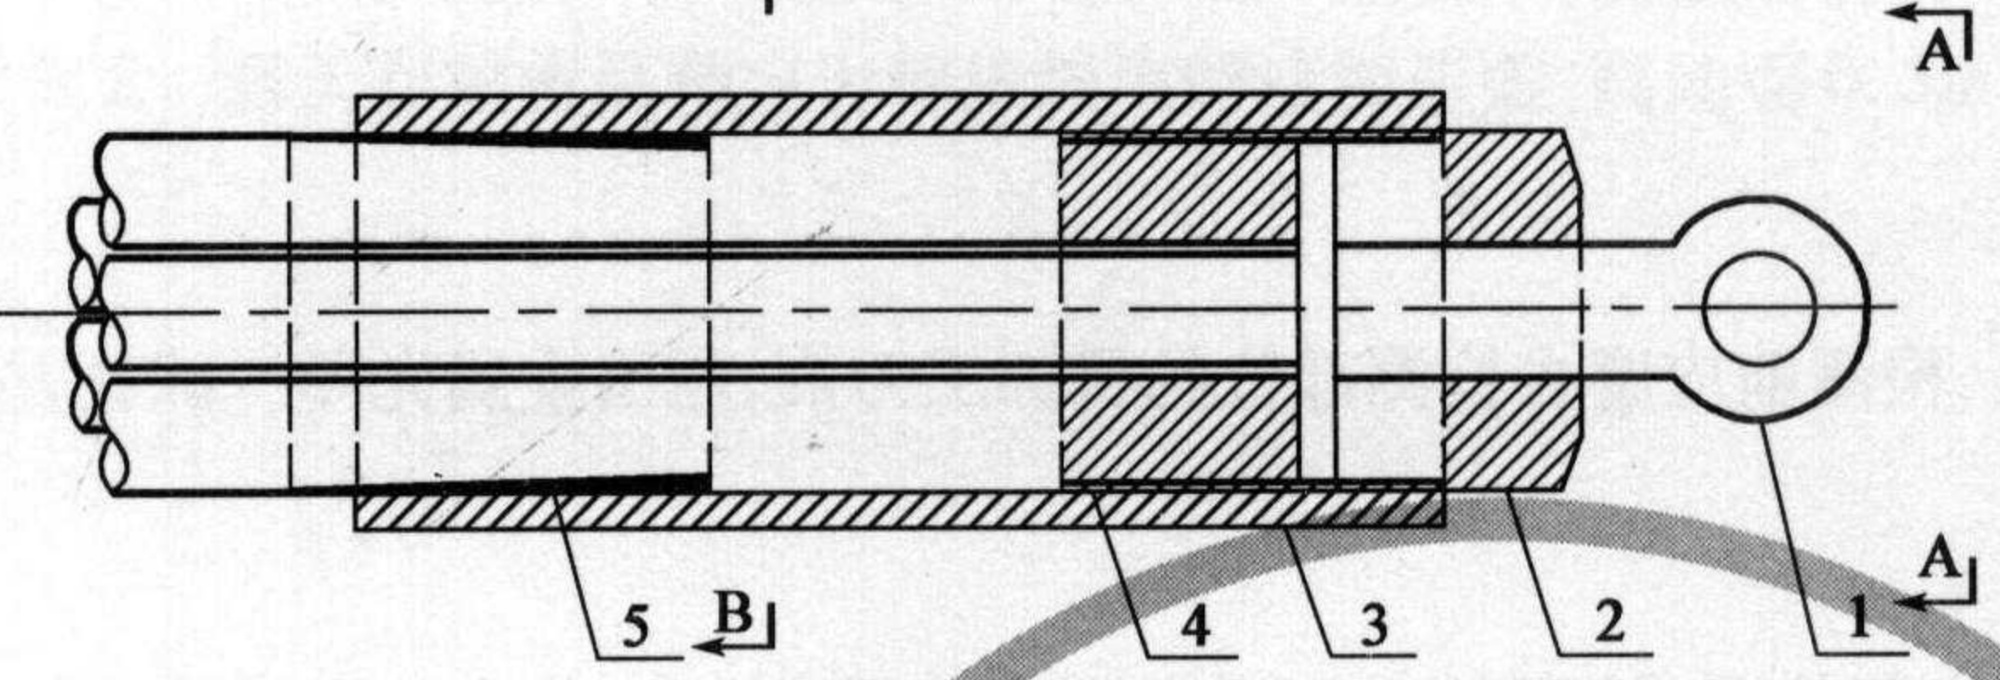
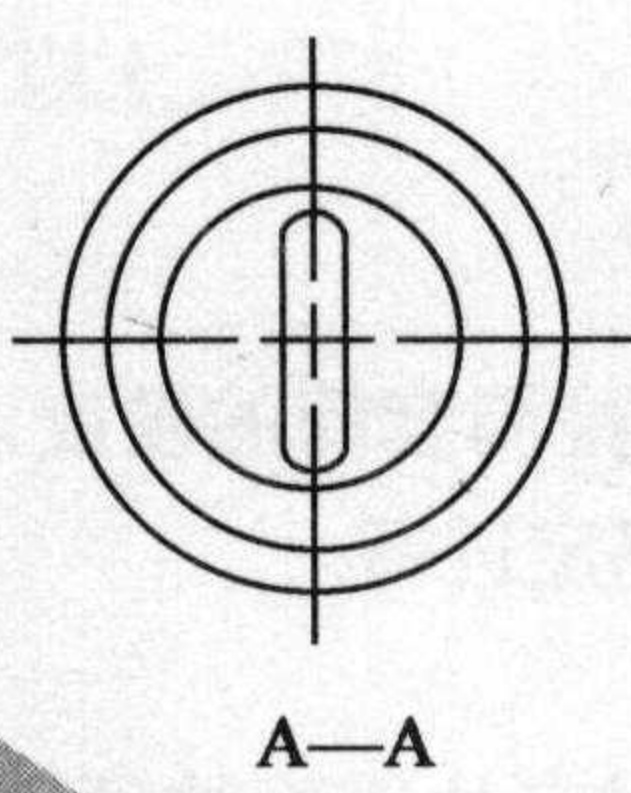
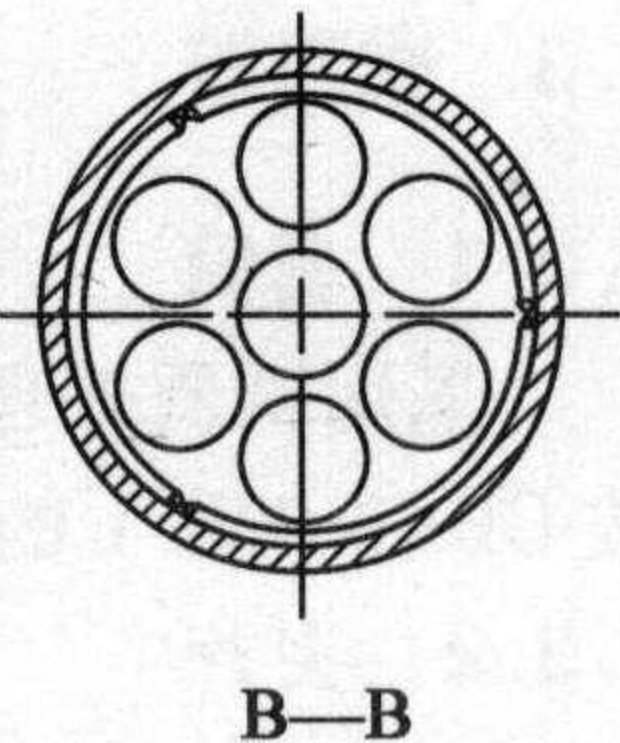
1——吊环; 4——普通螺纹;
2——索引头;5——夹片。
3——套筒;
5 技术要求
5.1 外观
5.1.1 成品预应力钢绞线束所用钢绞线表面不应有麻坑、锈蚀。
5.1.2 成品预应力钢绞线束长度允许偏差 ±50mm。
5.2 材料
5.2.1 成品预应力钢绞线束采用直径 15.20mm、抗拉强度等级为 1860MPa 的钢绞线, 应符合 GB/T 5224 的规定。
5.2.2 记号板采用涤纶短纤维材料,应符合 GB/T 14464 的规定。
5.2.3 捆扎钢带应符合 GB/T 708 的规定。捆扎铁丝应符合 YB/T 5294 的规定。
5.2.4 牵引器采用优质碳素结构钢,应符合 GB/T 699 的规定。
5.3 工艺性能
5.3.1 成品预应力钢绞线束应理顺、无缠绕,前端应齐平。捆扎铁丝按 $ 30^{\circ} $ 方向缠绕,两端记号板两侧用钢带捆扎。
5.3.2 记号板设置在索两端,按 JT/T 329 中圆锚张拉端锚板的外径孔位及尺寸仿型制作。
5.3.3 牵引器机械加工应符合 JB/T 5936 的规定, 公差等级应不低于 GB/T 1804 中的 C 级规定, 热处理应符合 GB/T 16924 的规定, 普通螺纹应符合 GB/T 197 的规定。
6 试验方法
6.1 外观
成品预应力钢绞线束外观质量用目测,长度允许偏差用钢卷尺测量。
6.2 原材料
成品预应力钢绞线束所用的钢绞线,其性能应按 GB/T 5224 的规定检测。
6.3 牵引器
6.3.1 套筒
采用调质处理,检测套筒的硬度。检测前应磨去检测部位的机加工刀痕,露出金属光泽。试验方法按 GB/T 230.1 的规定进行。
6.3.2 夹片
在专用工装上对夹片锥面的硬度进行检测,检测时应使硬度压头施压方向与夹片外锥线垂直。试验方法按 GB/T 230.1 的规定进行。
7 检验规则
7.1 原材料检验
成品预应力钢绞线束所用钢绞线应由同一牌号、同一规格、同一生产工艺的钢绞线组成。钢绞线进厂时,应进行验收检验,检验项目应按5.2.1进行。
7.2 出厂检验
成品预应力钢绞线束每批次质量不大于60t。每批次出厂时,在原施工定制长度基础上抽取三根再增加1m~1.2m长度,并标记,供现场检验。
每根成品预应力钢绞线束的出厂检验项目应按 5.1 和 5.3.1 进行。
7.3 型式检验
在下列情况之一时,应进行型式检验,型式检验的项目应按第 5 章进行:
a)新产品或老产品转厂生产的试制定型鉴定;
b)正式生产后,如结构、材料、工艺有较大改变,可能影响产品性能时;
c)正常生产时,每三年至五年进行一次检验;
d) 产品长期停产后,恢复生产时;
e) 出厂检验结果与上次型式检验有较大差异时;
f) 国家质量监督机构提出进行型式检验要求时。
8 标志、包装、运输和储存
8.1 标志
每根成品预应力钢绞线束应有合格标牌,标牌应牢固地系于产品内、外包装上,并用钢带捆扎牢固。标牌应清晰注明成品预应力钢绞线束型号、规格、长度、质量、生产厂名、工程名称和生产日期等。
8.2.1 成品预应力钢绞线束以盘卷的形式包装,外形尺寸应满足相应的运输条件。
8.2 包装
8.2.2 成品预应力钢绞线束应采用不损伤产品表面质量且阻燃的材料缠包保护,盘卷整齐、捆扎结实。
8.3 运输和储存
8.3.1 成品预应力钢绞线束在运输和装卸过程中,防止碰伤。
8.3.2 露天存放成品预应力钢绞线束时应加遮盖,离地面 $ 0.3 \, m $ 以上。
中华人民共和国
交通运输行业标准
桥梁成品预应力钢绞线束
JT/T 861—2013
人民交通出版社出版发行
(100011 北京市朝阳区安定门外外馆斜街 3 号)
各地新华书店经销
北京交通印务实业公司印刷
开本:880×1230 1/16 印张:0.5 字数:15千
2013年9月 第1版
2013 年 9 月 第 1 次印刷
统一书号:15114·1851 定价:15.00 元
版权专有 侵权必究
举报电话:010-85285150