ICS 93.040
P 28
备案号:
中华人民共和国交通运输行业标准
JT/T 391—2019
代替 JT/T 391—2009
公路桥梁盆式支座
Pot bearing for highway bridge
2019-05-30 发布
2019-09-01 实施
中华人民共和国交通运输部 发布
目 次
前言 …… II
1 范围 …… 1
2 规范性引用文件 …… 1
3 术语、定义和符号 …… 2
4 分类、结构形式及型号 …… 2
5 技术要求 …… 6
6 试验方法 …… 14
7 检验规则 …… 16
8 标志、包装、运输和储存 …… 17
附录 A(规范性附录) 支座竖向承载力试验方法 …… 18
附录 B(规范性附录) 支座水平承载力试验方法 …… 20
附录 C(规范性附录) 支座摩擦系数试验方法 …… 22
附录 D(规范性附录) 支座转角试验方法 …… 24
附录 E(资料性附录) 支座安装说明(示例) …… 26
前 言
本标准按照 GB/T 1.1—2009 给出的规则起草。
本标准代替 JT/T 391—2009《公路桥梁盆式支座》。与 JT/T 391—2009 相比,除编辑性修改外,主要技术变化如下:
——增加了高性能滑板材料的定义及其性能指标要求(见 3.1.4 和 5.3.3);
——增加了横向活动支座和减震型横向活动支座(见 4.1);
——增加了水平承载力支座型号表示方法(见 4.3);
——增加了盆式支座使用年限要求(见 5.1.1);
——增加了盆式支座水平承载力的分级标准及试验方法(见 5.1.3 和附录 B);
——增加了支座外观技术要求(见 5.2);
——删除了竖向设计承载力 \(0.4 \, MN \sim 0.8 \, MN\) 的支座分级(见 2009 年版的 4.1.1);
——增加了竖向设计承载力 \(65 \, MN \sim 80 \, MN\) 的支座分级(见 5.1.2);
——增加了锚栓、套筒、螺杆等原材料的技术要求和试验方法(见 5.3.1 和 6.3.1);
——修改了橡胶板外观允许缺陷(见 5.4.2.2,2009 年版的 4.4.1);
——删除了聚四氟乙烯板材料(见 2009 年版的 4.2.2);
——增加了锚固螺栓和套筒防腐措施,修改了钢件防腐措施要求(见 5.5.5);
——修改了检验规则(见第7章,2009年版的第7章)。
本标准由全国交通工程设施(公路)标准化技术委员会(SAC/TC 223)提出并归口。
本标准起草单位:中交公路规划设计院有限公司、中交公路长大桥建设国家工程研究中心有限公司、江苏万宝桥梁构件有限公司、丰泽工程橡胶科技开发股份有限公司、深州市工程塑料有限公司、唐山市华运铁路交通器材有限公司、江苏润通工程设备有限公司、衡橡科技股份有限公司、常熟市桥隧橡胶有限责任公司、衡水市橡胶总厂有限公司、衡水中铁建工程橡胶有限责任公司、浙江秦山橡胶工程股份有限公司、苏州海德新材料科技股份有限公司、上海彭浦橡胶制品有限公司、河北宝力工程装备股份有限公司、株洲时代新材料科技股份有限公司、成都市新筑路桥机械股份有限公司、成都市大通路桥机械有限公司、中路高科交通检测检验认证有限公司。
本标准主要起草人:冯苠、谭昌富、李文杰、邢月英、荣肇骏、徐瑞祥、朱峰、裴荟蓉、苏再兴、王智、王红续、陈彦北、王建芬、王希慧、宋陶练、吴志峰、吴德兴、刘海亮、刘才甲、张春、李明。
本标准所代替标准的历次版本发布情况为:
——JT 3141—1990;
——JT 391—1999、JT/T 391—2009。
公路桥梁盆式支座
1 范围
本标准规定了公路桥梁盆式支座的产品分类、结构形式、型号、技术要求、试验方法、检验规则,以及标志、包装、运输和储存等要求。
本标准适用于支座设计承载力为 $ 1MN \sim 80MN $ 的公路桥梁盆式支座的生产、检验和使用。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 528 硫化橡胶或热塑性橡胶 拉伸应力应变性能的测定
GB/T 699 优质碳素结构钢
GB/T 700 碳素结构钢
GB/T 1040.3 塑料 拉伸性能的测定 第3部分:薄膜和薄片的试验条件
GB/T 1184 形状和位置公差 未注公差值
GB/T 1591 低合金高强度结构钢
GB/T 1632.3 塑料 使用毛细管黏度计测定聚合物稀溶液黏度 第3部分:聚乙烯和聚丙烯
GB/T 1682 硫化橡胶 低温脆性的测定 单试样法
GB/T 1804 一般公差 未注公差的线性和角度尺寸的公差
GB/T 2040 铜及铜合金板材
GB/T 3077 合金结构钢
GB/T 3280 不锈钢冷轧钢板和钢带
GB/T 3323 金属熔化焊焊接接头射线照相
GB/T 3398.1 塑料 硬度测定 第1部分:球压痕法
GB/T 3512 硫化橡胶或热塑性橡胶 热空气加速老化和耐热试验
GB/T 6031 硫化橡胶或热塑性橡胶 硬度的测定(10 IRHD ~ 100 IRHD)
GB/T 7233.1 铸钢件 超声检测 第1部分:一般用途铸钢件
GB/T 7759.1 硫化橡胶或热塑性橡胶 压缩永久变形的测定 第1部分: 在常温及高温条件下
GB/T 7762 硫化橡胶或热塑性橡胶 耐臭氧龟裂 静态拉伸试验
GB/T 11345 焊缝无损检测 超声检测 技术、检测等级和评定
GB/T 11352 一般工程用铸造碳钢件
HG/T 2198 硫化橡胶物理试验方法的一般要求
HG/T 2502 5201 硅脂
JB/T 5936 工程机械 机械加工件通用技术条件
JB/T 5943 工程机械 焊接件通用技术条件
JT/T 722 公路桥梁钢结构防腐涂装技术条件
JT/T 901 桥梁支座用高分子材料滑板
3 术语、定义和符号
3.1 术语和定义
下列术语和定义适用于本文件。
3.1.1
盆式支座 pot bearing
利用密封在钢盆中的橡胶板承受上部结构恒载和活载,并将该荷载传递到下部结构的支座。
3.1.2
使用年限 working life
在正常设计、生产、安装、运营和养护条件下,支座能正常工作的年限。
3.1.3
摩擦板 friction plate
用于减震支座,具有规定的摩擦系数和耗能能力的钢板件。
3.1.4
高性能滑板 high performance slide plate
具备自润滑性、耐磨性和物理机械性能的滑动元件,通常指改性聚四氟乙烯滑板或由黏均分子量大于900万的聚乙烯原料加工而成的改性超高分子量聚乙烯滑板。
3.2 符号
下列符号适用于本文件。
\(D\)——橡胶板直径,单位为毫米(mm);
\(D_{1}\)——黄铜密封圈直径,单位为毫米(mm);
\(M\)——分子量,无量纲;
\(d\)——高性能滑板直径,单位为毫米(mm);
\(d_{1}\)——高性能滑板储脂坑平面直径,单位为毫米(mm);
\(d_{2}\)——摩擦系数试验用钢板直径,单位为毫米(mm);
\(\mu\)——活动支座摩擦系数;
\(\mu_{s}\)——高性能滑板静摩擦系数;
\(\mu_{d}\)——高性能滑板动摩擦系数;
\(\eta\)——特性黏数,单位为分升每克(dL/g)。
4 分类、结构形式及型号
4.1 分类
4.1.1 公路桥梁盆式支座(以下简称“支座”)按使用性能分为:
a)双向活动支座:具有竖向承载、竖向转动和双向滑移性能,代号SX;
b) 纵向活动支座:具有竖向和横向水平承载、竖向转动和纵向滑移性能,代号 ZX;
c)横向活动支座:具有竖向和纵向水平承载、竖向转动和横向滑移性能,代号 HX;
d) 固定支座: 具有竖向和纵横向水平承载及竖向转动性能, 代号 GD;
e) 减震型纵向活动支座:具有竖向和横向水平承载、竖向转动、纵向滑移及减震性能,代号 JZZX;
f) 减震型横向活动支座:具有竖向和纵向水平承载、竖向转动、横向滑移及减震性能,代号 JZHX;
g) 减震型固定支座: 具有竖向和纵横向水平承载及竖向转动和减震性能, 代号 JZGD。
4.1.2 支座按适用温度范围分为:
a)常温型支座:适用于 $ -25^{\circ}C $~ $ +60^{\circ}C $,代号C;
b) 耐寒型支座:适用于 $ -40^{\circ}C \sim +60^{\circ}C $, 代号 F。
4.2 结构形式
4.2.1 双向活动支座、纵向活动支座和横向活动支座由顶板、不锈钢冷轧钢板、高性能滑板、高性能滑板密封圈、中间钢板、橡胶板、黄铜密封圈、钢盆、锚固螺栓、套筒、螺杆、橡胶密封圈和防尘围板等组成,纵向活动支座和横向活动支座的顶板挡块上还包括侧向不锈钢冷轧钢条,对应的中间钢板两侧设有SF-1三层复合板导向滑条,结构示意见图1、图2(未示出防尘围板)。
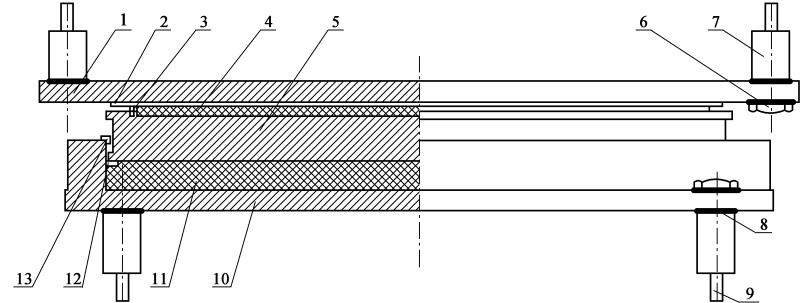
说明:
1——顶板; 6——锚固螺栓; 11——橡胶板;
2——不锈钢冷轧钢板; 7——套筒; 12——黄铜密封圈;
3——高性能滑板密封圈; 8——垫圈; 13——橡胶密封圈。
4——高性能滑板;9——螺杆;
5——中间钢板; 10——钢盆;
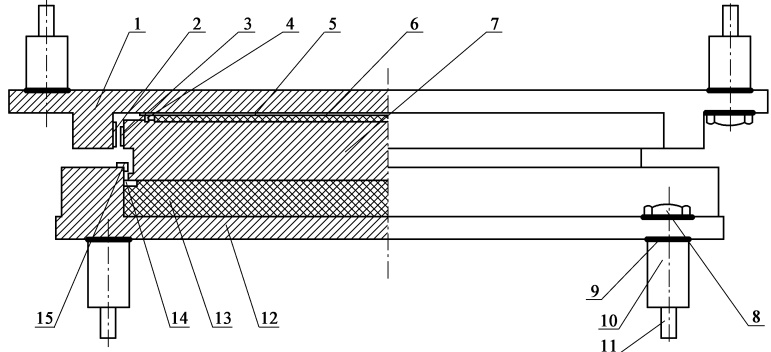
说明:
1——顶板;4——高性能滑板密封圈;7——中间钢板;10——套筒;13——橡胶板;
2——侧向不锈钢冷轧钢条; 5——不锈钢冷轧钢板; 8——锚固螺栓; 11——螺杆; 14——黄铜密封圈;
3——SF-1 三层复合板导向滑条;6——高性能滑板;9——垫圈;12——钢盆;15——橡胶密封圈。
4.2.2 固定支座由顶板、橡胶板、黄铜密封圈、钢盆、锚固螺栓、套筒、螺杆、橡胶密封圈和防尘围板等组成,结构示意见图3(未示出防尘围板)。
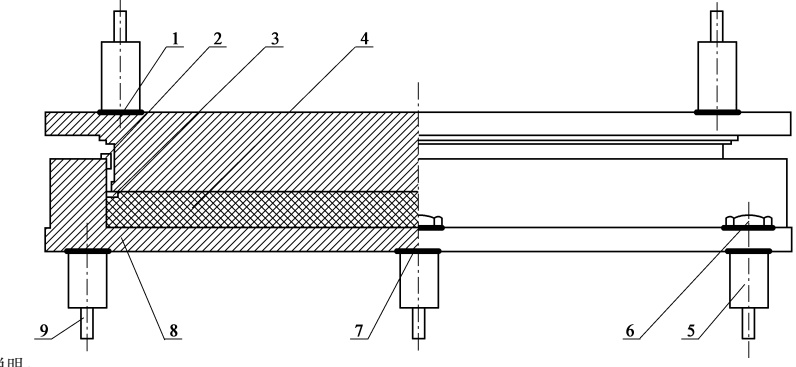
1——顶板; 6——锚固螺栓;
2——防尘圈; 7——垫圈;
3——黄铜密封圈;8——钢盆;
4——橡胶板;9——螺杆。
5——套筒;
4.2.3 减震型固定支座由顶板、高阻尼橡胶圈、上摩擦板、下摩擦板、下衬板、橡胶板、黄铜密封圈、钢盆、锚固螺栓、套筒、螺杆、橡胶密封圈和防尘围板等组成,结构示意见图4(未示出防尘围板)。
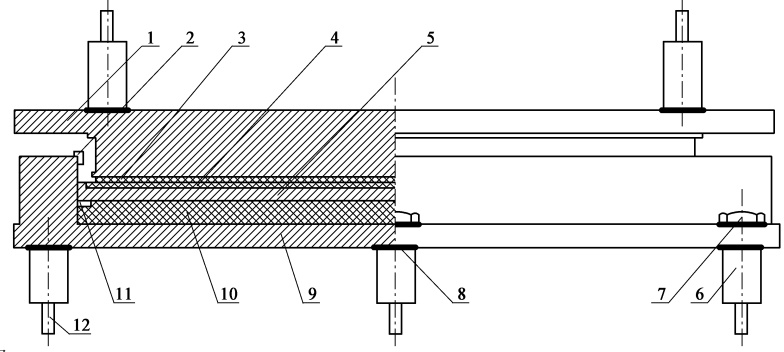
1——顶板; 7——锚固螺栓;
2——高阻尼橡胶圈;8——垫圈;
3——上摩擦板;9——钢盆;
4——下摩擦板; 10——橡胶板;
5——下衬板; 11——黄铜密封圈;
6——套筒; 12——螺杆。
4.2.4 减震型纵向活动支座和减震型横向活动支座由顶板、高阻尼橡胶圈、上摩擦板、下摩擦板、不锈钢冷轧钢板、高性能滑板、高性能滑板密封圈、中间钢板、橡胶板、黄铜密封圈、钢盆、锚固螺栓、下衬板、SF-1三层复合滑板导向滑条、侧向不锈钢冷轧钢条及防尘围板等组成,结构示意见图5(未示出防尘围板)。
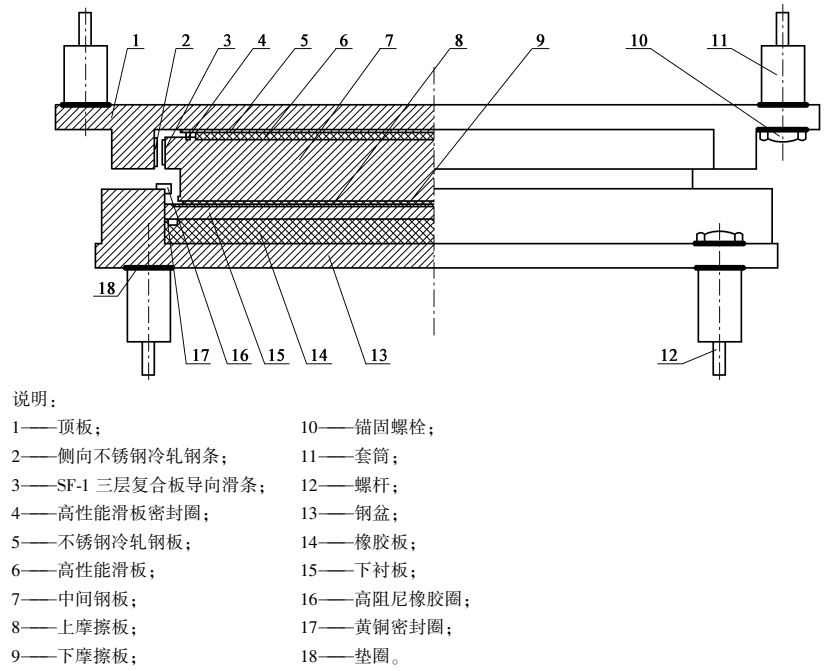
4.3 型号
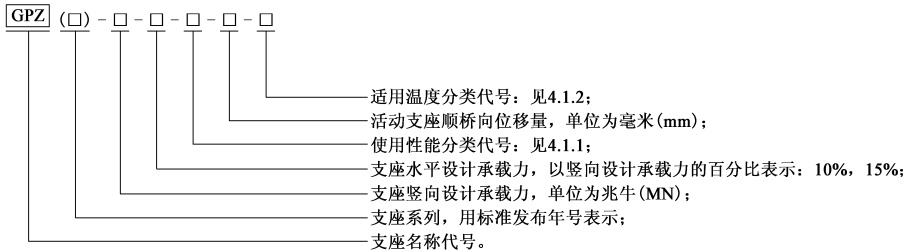
支座型号表示方法见图 6。
示例1:
××××年设计,竖向设计承载力15MN、横向水平设计承载力为竖向设计承载力10%的双向活动顺桥向设计位移为±100mm的耐寒型盆式支座,其型号表示为GPZ(××××)15-10%-SX-±100-F。
示例 2:
××××年设计,竖向设计承载力15MN、横向水平设计承载力为竖向设计承载力15%的纵向活动顺桥向位移为±50mm的常温型盆式支座,其型号表示为GPZ(××××)15-15%-ZX-±50-C。
示例 3:
××××年设计,竖向设计承载力15MN、水平设计承载力为竖向设计承载力10%的固定常温型盆式支座,其型号表示为GPZ(××××)15-10%-GD-C。
示例 4:
××××年设计,竖向设计承载力15MN的减震固定耐寒型盆式支座,其型号表示为GPZ(××××)15-JZGD-F。
示例 5:
××××年设计,竖向设计承载力15MN、顺桥向设计位移为±150mm的减震型纵向活动常温型盆式支座,其型号表示为GPZ(××××)15-JZZX-±150-C。
5 技术要求
5.1 整体性能要求
5.1.1 使用年限
在正常设计、生产、安装、运营和养护条件下,支座使用年限不应低于50年。
5.1.2 竖向设计承载力
5.1.2.1 支座竖向设计承载力分33级,即1MN、1.5MN、2MN、2.5MN、3MN、3.5MN、4MN、5MN、6MN、7MN、8MN、9MN、10MN、12.5MN、15MN、17.5MN、20MN、22.5MN、25MN、27.5MN、30MN、32.5MN、35MN、37.5MN、40MN、45MN、50MN、55MN、60MN、65MN、70MN、75MN、80MN。
5.1.2.2 在竖向设计承载力作用下,支座压缩变形不应大于支座总高度的2%,钢盆盆环上口径向变形不应大于盆环外径的0.05%。
5.1.3 水平设计承载力
5.1.3.1 固定支座、纵向活动支座和横向活动支座的非滑移方向水平设计承载力分2级,即支座竖向设计承载力的10%、15%。
5.1.3.2 减震型固定支座、减震型纵向活动支座和减震型横向活动支座的非滑移方向水平设计承载力为支座竖向设计承载力的20%。
5.1.4 活动支座摩擦系数
在 5201-2 硅脂润滑条件下,活动支座摩擦系数 $ \mu $ 应满足下列要求:
a)常温型支座:在 $ -25^{\circ}C \sim +60^{\circ}C $ 范围内, $ \mu \leqslant 0.03 $;
b)耐寒型支座:在 $ -40^{\circ}C \sim +60^{\circ}C $ 范围内, $ \mu \leqslant 0.05 $。
5.1.5 转角
支座竖向设计转动角度不小于 $ 0.02 \, rad $。
5.1.6 位移
双向活动支座和纵向活动支座顺桥向设计位移量分5级,即 $ \pm50mm $、 $ \pm100mm $、 $ \pm150mm $、 $ \pm200mm $、 $ \pm250mm $;双向活动支座和横向活动支座的横桥向设计位移量为 $ \pm50mm $。当有特殊需要时,可按实际需要调整位移量,调整位移级差为 $ \pm50mm $。
5.2 外观
5.2.1 支座外露表面应平整、美观,焊缝均匀,涂装表面应光滑,不应有脱落、流痕、褶皱等现象。
5.2.2 支座组装后顶板与钢盆应平行。纵向活动支座、减震型纵向活动支座、横向活动支座及减震型横向活动支座的 SF-1 三层复合板导向滑条和侧向冷轧不锈钢条应保持平行。
5.2.3 成品支座组装后高度偏差应满足表1的要求。量测时,可对支座加载50kN~100kN的竖向荷载,以消除各部件缝隙及空气夹层。
| 支座竖向设计承载力(MN) | 组装后高度偏差(mm) |
| 1~20 | ± 3 |
| 22.5~60 | ± 4 |
| 65~80 | ± 5 |
5.3 材料
5.3.1 钢件
5.3.1.1 支座顶板、中间钢板等采用钢板时,其化学成分和力学性能不应低于 GB/T 699 中牌号 25 或 GB/T 1591 中牌号 Q345 的规定。
5.3.1.2 支座用铸钢件, 应采用牌号为 ZG270-500 的铸钢件, 其化学成分、力学性能等应符合 GB/T 11352 的规定。
5.3.1.3 支座锚固螺栓应采用牌号为 40Cr 的合金结构钢, 其化学成分、力学性能应符合 GB/T 3077 的规定。套筒及螺杆应采用 45 号钢, 其化学成分、力学性能应符合 GB/T 699 的规定。
5.3.1.4 当盆式支座应用于 JT/T 722 规定的 C1~C3 腐蚀环境中时,各类支座用不锈钢冷轧钢板及导向挡块上的不锈钢冷轧钢条应采用 06Cr19Ni10、06Cr18Ni11Ti 牌号不锈钢板;若使用在 C4~C5-M 的沿海和近海区域高腐蚀环境中,应采用 06Cr17Ni12Mo2、022Cr17Ni12Mo2 牌号不锈钢板。各牌号钢板的化学成分和力学性能均应符合 GB/T 3280 的规定。
5.3.2 橡胶
常温型支座橡胶板采用氯丁橡胶或天然橡胶。耐寒型支座橡胶板采用天然橡胶或三元乙丙橡胶。密封圈采用三元乙丙橡胶。高阻尼橡胶圈采用三元乙丙橡胶。以上各种胶料均不应采用再生橡胶和硫化废弃物,其最小含胶量不应低于重量的55%。支座用橡胶板胶料物理机械性能见表2。橡胶板成品芯部胶料的物理机械性能可低于表2规定的指标,但硬度变化不应大于10%,拉伸强度下降不应大于15%,扯断伸长率下降不应大于30%。
| 指标 | 橡胶板 | 密封圈 | 高阻尼橡胶圈 | |||
| 氯丁橡胶 | 天然橡胶 | 三元乙丙橡胶 | 三元乙丙橡胶 | 三元乙丙橡胶 | ||
| 硬度(IRHD) | 常温型 | 60 ± 5 | 60 ± 5 | 60 ± 5 | 50 ± 5 | 50 ± 5 |
| 耐寒型 | 50 ± 5 | |||||
| 拉伸强度(MPa) | ≥17.5 | ≥17.5 | ≥15.2 | ≥12.0 | ≥10.0 | |
| 扯断伸长率(%) | ≥400 | ≥450 | ≥350 | ≥350 | ≥550 | |
| 脆性温度(℃) | ≤-40 | ≤-55 | ≤-60 | ≤-60 | ≤-60 | |
| 恒定压缩永久变形(%) | ≤25 | ≤30 | ≤25 | ≤25 | ≤60 | |
| 指标 | 橡胶板 | 密封圈 | 高阻尼橡胶圈 | |||
| 氯丁橡胶 | 天然橡胶 | 三元乙丙橡胶 | 三元乙丙橡胶 | 三元乙丙橡胶 | ||
| 耐臭氧老化 | 臭氧浓度 | (100±10)×10⁻⁸ | (25±5)×10⁻⁸ | (100±10)×10⁻⁸ | (100±10)×10⁻⁸ | (50±5)×10⁻⁸ |
| 表面状态 | 无龟裂 | 无龟裂 | 无龟裂 | 无龟裂 | — | |
| 热空气老化试验 | 硬度变化(IRHD) | < + 10 | ±10 | < + 10 | < + 10 | -5 ~ + 10 |
| 拉伸强度降低率(%) | < 15 | < 15 | < 15 | < 15 | -15 ~ + 15 | |
| 扯断伸长率降低率(%) | < 40 | < 20 | < 40 | < 40 | -20 ~ + 20 | |
5.3.3 高性能滑板
5.3.3.1 高性能滑板的力学性能不应低于 JT/T 901 中改性聚四氟乙烯滑板和超高分子量聚乙烯滑板的有关规定,其关键物理机械性能应满足表 3 的要求。减震型支座应选用改性聚四氟乙烯滑板。
| 指标 | 改性聚四氟乙烯滑板 | 改性超高分子量聚乙烯滑板 |
| 分子量 | — | ≥900 万 |
| 密度 g/cm³ | 2.00~2.10 | 0.93~0.98 |
| 拉伸强度(MPa) | ≥21 | ≥30 |
| 断裂伸长率(%) | ≥300 | |
| 球压痕硬度(H132/60)(MPa) | 26.4~39.6 | |
5.3.3.2 高性能滑板应用 5201-2 硅脂润滑,在有硅脂润滑的状态下,与不锈钢冷轧钢板摩擦时,摩擦系数和线磨耗率应符合表 4 的要求。
| 项目 | 技术指标 | 试验条件 | ||||
| 试验温度(℃) | 平均压应力(MPa) | 相对滑动速度(mm/s) | 往复滑动距离(mm) | 累计滑动距离(km) | ||
| 静摩擦系数 μ α | ≤0.010 | 21 ± 2 | 45 | 0.4 | — | — |
| ≤0.018 | 0 ± 2 | 0.4 | — | — | ||
| ≤0.035 | -35 ± 2 | 0.4 | — | — | ||
| 动摩擦系数 μ α | ≤0.005 | 21 ± 2 | 15 | — | — | |
| ≤0.012 | 0 ± 2 | 15 | — | — | ||
| ≤0.025 | -35 ± 2 | 15 | — | — | ||
| 线磨耗率( μ m/km) | ≤5 | 21 ± 2 | 15 | ± 10 | 50 | |
5.3.4 5201-2 硅脂
5.3.4.1 5201-2 硅脂为乳白色或淡灰色半透明脂状物,不应有机械杂质。5201-2 硅脂的理化性能指标应符合 HG/T 2502 一等品的规定。
5.3.4.2 支座在使用温度范围内,5201-2 硅脂应保持对滑移面的润滑作用且不干涸,对滑移面材料不应有害,并具有良好的抗臭氧、耐腐蚀及防水性能。
5.3.5 黄铜密封圈
黄铜密封圈应采用供货状态为 Y2 或 M 的 H62 牌号黄铜板材, 其化学成分、力学性能应符合 GB/T 2040 的规定。
5.3.6 SF-1 三层复合板
SF-1 三层复合板由高密度铜合金板基层、烧结多孔青铜粉的中间层、80% 聚四氟乙烯和 20% 铅(体积比)组成的填充聚四氟乙烯表层烧结而成。SF-1 三层复合板应满足下列要求:
a)层间结合牢度按规定方法反复弯折5次,不应有脱层、剥离,表层的填充聚四氟乙烯不断裂;
b)在 $ 280 \, MPa $ 压应力下,压缩永久变形量不应大于 $ 0.03 \, mm $;
c)在65MPa压应力下,初始静摩擦系数不应大于0.02。
5.4 表观与尺寸
5.4.1 不锈钢冷轧钢板
5.4.1.1 不锈钢冷轧钢板不应有分层,表面不应有裂纹、气泡、杂质、结疤等影响使用的缺陷。
5.4.1.2 大吨位支座用不锈钢冷轧钢板宽度如超出市场供应尺寸,允许有一道经过抛光处理的沿轧制方向用不锈钢焊条焊接的对接焊缝。
5.4.1.3 不锈钢冷轧钢板表面加工应符合 GB/T 3280 规定的 8#表面加工要求。
5.4.1.4 不锈钢冷轧钢板厚度为2mm~3mm:长度不大于1200mm时,厚度为2mm;长度大于1200mm时,厚度为3mm。纵向活动支座和横向活动支座侧向不锈钢条厚度均为2mm。
5.4.2 橡胶板
5.4.2.1 橡胶板容许设计压应力为 30MPa。橡胶板尺寸偏差及装配间隙应满足表 5 的要求。
单位为毫米
| 橡胶板直径 D | 直径容许偏差 | 厚度容许偏差 | 与钢盆内径装配间隙 |
| D ≤ 600 | +0.50 | +2.00 | ≤ 1.0 |
| 600 < D ≤ 1200 | +1.00 | +2.50 | ≤ 1.5 |
| 1200 < D ≤ 1500 | +1.50 | +3.00 | ≤ 2.0 |
| D > 1500 | +2.00 | +3.50 | ≤ 3.0 |
5.4.2.2 橡胶板外表面不应有裂纹、掉块、损伤及鼓泡。不允许有表6中三项以上缺陷同时存在。橡胶板成品允许修补,但修补处应平整。
| 缺陷名称 | 要求 |
| 气泡 | 面积小于100mm ²,深度小于2mm,不多于2处 |
| 凹凸不平 | 面积小于100mm ²,深度小于2mm,不多于3处 |
| 明疤 | |
| 杂质 | |
| 压偏 | 不大于橡胶板直径的0.2% |
5.4.3 高性能滑板
5.4.3.1 高性能滑板表面应光滑平整,整体颜色均匀一致,不应有裂纹、气泡、分层及影响使用的机械损伤。
5.4.3.2 高性能滑板厚度不应小于7mm,其中嵌放在中间钢板凹槽内深度不应小于板厚的1/2,凸出中间钢板高度不应小于3mm。量测温度23℃±2℃时,高性能滑板尺寸偏差应满足表7的要求。
单位为毫米
| 高性能滑板直径 d | 直径容许偏差 | 厚度容许偏差 |
| d ≤ 600 | +0.40 | +0.40 |
| 600 < d ≤ 1200 | +0.60 | +0.50 |
| d > 1200 | +0.80 | +0.60 |
5.4.3.3 支座装配时,高性能滑板和嵌放在中间钢板凹槽之间的间隙应满足表8的要求。
单位为毫米
| 高性能滑板直径 d | 装配间隙 |
| d ≤ 600 | ≤ 0.6 |
| 600 < d ≤ 1200 | ≤ 0.8 |
| d > 1200 | ≤ 1.0 |
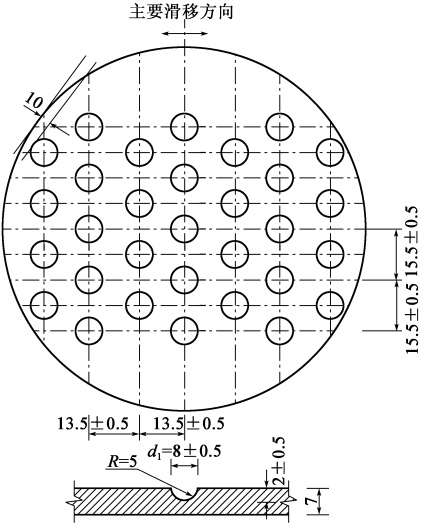
5.4.3.4 高性能滑板滑动面应设有存放 5201-2 硅脂的储脂坑,储脂坑不应用机械方法成型。储脂坑应布满高性能滑板表面,储脂坑边缘至高性能滑板边缘最小距离不应大于 10mm。为避免发生安装方向错误,高性能滑板宜在中心位置用双箭头标出主要滑移方向,要求箭头无棱角和毛刺。高性能滑板储脂坑平面布置和尺寸见图 7。
5.4.4 黄铜密封圈
黄铜密封圈由2层~3层开口圆环组成。铜环开口间隙不大于0.5mm。各层铜环密封圈截面尺寸
和数量应满足表9的要求。
单位为毫米
| 黄铜密封圈直径 D₁(mm) | 最小截面尺寸(mm) | 黄铜密封圈层数 |
| D₁≤330 | 6×1.5 | 2 |
| 330< D₁≤715 | 10×1.5 | 2 |
| 715< D₁≤1500 | 10×1.5 | 3 |
| D₁>1500 | 10×2.0 | 3 |
5.4.5 SF-1 三层复合板
SF-1 三层复合板表层应无明显脱层、气泡、剥落、机械夹杂等缺陷。基层厚度 $ 2.05 \, mm \pm 0.15 \, mm $,中间层厚度 $ 0.25_{0}^{+0.15} \, mm $,面层厚度 $ 0.10_{0}^{+0.02} \, mm $,总厚度 $ 2.4_{0}^{+0.10} \, mm $。
5.5 工艺
5.5.1 铸钢件
5.5.1.1 铸钢件应逐件进行超声探伤。钢盆体积型缺陷质量等级应为 GB/T 7233.1 规定的 1 级,中间钢板和顶板等铸钢件质量等级应不低于 GB/T 7233.1 规定的 2 级。
5.5.1.2 铸钢件应按照下列规定进行缺陷焊补:
a)铸钢件经机械加工后,允许存在的表面铸造缺陷见表10。若表面铸造缺陷超过表10的规定,且经修补后不影响铸钢件使用寿命和性能,则允许修补,但应满足表11的要求。表11中的检测部位面积如果小于评定框面积,则按检测部位实际面积计算。对有裂纹或蜂窝状孔眼的铸钢件,不允许修补后再使用。
| 部位 | 气孔、缩孔、砂眼、渣孔 | |||
| 缺陷大小(mm) | 缺陷深度 | 缺陷个数 | 缺陷间距(mm) | |
| 钢盆、钢盆外径以内底板、中间钢板 | ≤ 2 | 不大于所在部位厚度的1/10 | 在100mm×100mm范围内,不应多于2个 | ≥ 80 |
| 钢盆外径以外底板、顶板 | ≤ 3 | |||
| 部位 | 气孔、缩孔、砂眼、渣孔 | 裂纹蜂窝状孔眼 | ||
| 缺陷在 390{~mm} × 390{~mm} 评定框内总面积的占比 | 缺陷深度 | 整体上缺陷处数 | ||
| 钢盆盆环 | <5% | 不大于盆环厚度的1/15 | 1 | 不允许存在 |
| 顶板、钢盆外径以内底板、中间钢板 | <10% | 不大于所在部位厚度的1/3 | 1 | 不允许存在 |
| 钢盆外径以外底板 | ≤15% | 不大于底板厚度的1/3 | ≤2 | 不允许存在 |
b) 铸钢件焊补前,应将缺陷处清铲至呈现良好金属为止,并将距坡口边沿 30mm 范围内及坡口表面清理干净。焊后应修磨至符合铸件表面质量要求,且不应有未焊透、裂纹、夹渣、气孔等缺陷。盆环、底板焊补后不应影响机械性能。焊补处表面颜色允许与母体稍有差异。
5.5.2 机加工件
5.5.2.1 支座各件加工应按设计图样要求进行。
5.5.2.2 加工后的配合面及摩擦表面不应有降低表面质量的印记。
5.5.2.3 零件加工后在搬运、存放时,应防止其表面受到损伤、腐蚀及变形。
5.5.2.4 设计图样中线性尺寸未注明公差尺寸的极限偏差值应符合 GB/T 1804 中 c 级公差等级的规定。
5.5.2.5 设计图样中直线度和平面度的未注公差值应符合 GB/T 1184 中 K 级公差等级的规定。
5.5.3 焊接
5.5.3.1 双向活动支座、纵向活动支座、横向活动支座和减震型支座的不锈钢冷轧钢板采用氩弧周边连续焊接法固定在支座顶板底面和下衬板表面上,不锈钢冷轧钢板焊接后表面平面度公差要求见表12。焊缝应光滑、平整、连续,焊脚高度不应超过不锈钢冷轧钢板上平面。焊接要求应符合JB/T 5943的规定。
| 高性能滑板直径 d | 平面度公差 |
| d ≤ 600 | ≤ 0.2 |
| 600 < d ≤ 1200 | ≤ 0.3 |
| d > 1200 | ≤ 0.4 |
单位为毫米
5.5.3.2 纵向活动支座和横向活动支座侧向不锈钢条采用氩弧周边连续焊接法或点焊法固定在导向挡块上。采用点焊法时,焊点间距不大于50mm。焊点高度不应超过不锈钢冷轧钢条上表面。
5.5.4 粘接
5.5.4.1 高性能滑板背面与中间钢板宜采用干胶粘接固定。
5.5.4.2 SF-1 三层复合板和中间钢板侧面采用胶黏剂粘接,并用 M5 沉头螺钉固定,螺钉间距不大于 100mm。两端弯折后,可用螺钉固定在中间钢板上。
5.5.5 防腐与防尘
5.5.5.1 支座若使用在 JT/T 722 规定的 C1~C3 较低及中等腐蚀环境中,支座外露钢件表面采用 JT/T 722 中配套编号 S04 涂装配套体系;若使用在 C4~C5-M 较高腐蚀环境中,则采用配套编号 S07、S09 或 S11 涂装配套体系。所用涂装配套体系面漆均采用橘黄色。
5.5.5.2 涂装的表面外理、涂装要求及涂层质量均应符合 JT/T 722 的规定。
5.5.5.3 锚固螺栓采用多元合金共渗加封闭层处理。
5.5.5.4 套筒采用发蓝或喷环氧富锌底漆,漆膜厚度为 $ 30\mu m \sim 50\mu m $。螺杆采用发蓝处理。
5.5.5.5 支座四周应设置耐久且可拆装的防尘围板。
5.5.6 装配
5.5.6.1 凡待装零、部件应有质量检验部门合格标记。外购件和协作件应有证明其合格的证件,方可进行装配。
5.5.6.2 凡已喷涂的零、部件在涂装未干透前不应进行装配。
5.5.6.3 零、部件装配前应将铁屑、毛刺、油污、泥沙等杂物清除干净,其配合面及摩擦表面不应有锈蚀、碰伤和影响使用性能的划痕,相互配合的表面均应干净。
5.5.6.4 装配橡胶板和高性能滑板时, 不应用锤直接敲击; 若需敲击时, 中间应垫以软垫或不易损伤橡胶板和高性能滑板表面的垫块。橡胶板下不应有空气夹层。
5.5.6.5 装配橡胶板时,盆腔内清除干净后均匀涂抹一层5201-2硅脂进行润滑。橡胶板安装后,橡胶板与中间钢板的接触面也应涂抹一层5201-2硅脂。橡胶板与钢盘的间隙处应用5201-2硅脂填满。
5.5.6.6 装配黄铜密封圈时,各层铜环开口应沿钢盆周边均匀布置。
5.5.6.7 高性能滑板进场后应尽快组织安装。纵向活动支座和横向活动支座的高性能滑板主要滑移方向应与导向块平行;双向活动支座主要滑移方向为纵桥向,高性能滑板主要滑移方向应与支座钢盆纵桥向底边相平行。
5.5.6.8 活动支座顶板和钢盆组装前,应将不锈钢冷轧钢板表面和高性能滑板表面擦洗干净,并在高性能滑板储脂坑内注满5201-2硅脂。
5.5.6.9 支座组装时应调平且上下对中,组装后的支座高度符合5.2.3的要求;若所测支座高度超过5.2.3的要求,可对支座施加50kN~100kN的压力,以消除组装间隙及空气夹层。支座组装完毕后,为便于运输与保护支座内部清洁,应用临时连接件将支座连为整体。
6 试验方法
6.1 整体性能要求
6.1.1 试验内容
成品支座试验内容包括: 支座竖向承载力试验、支座水平承载力试验、支座摩擦系数试验和支座转动试验。
6.1.2 试验方法
成品支座的整体性能按下列方法进行试验;
a) 成品支座竖向承载力试验应按附录 A 的要求进行, 实测的荷载—竖向压缩变形曲线和荷载—盆环径向变形曲线呈线性关系, 且卸载后支座竖向压缩的残余变形小于支座设计荷载下相应变形的 5%;
b) 成品支座水平承载力试验应按附录 B 的要求进行;
c) 成品支座摩擦系数试验应按附录 C 的要求进行;
d) 成品支座转角试验应按附录 D 的要求进行。
6.2 外观
支座外观采用目测方法和相应精度的量具逐件进行检测。
6.3 材料
6.3.1 钢件
支座用钢材力学性能试验应按表 13 的要求进行。
| 钢材类别 | 性能要求 |
| 钢板、套筒、螺杆 | 符合 GB/T 699、GB/T 700 和 GB/T 1591 的规定 |
| 铸钢 | 符合 GB/T 11352 的规定 |
| 不锈钢冷轧钢板 | 符合 GB/T 3280 的规定 |
| 支座锚固螺栓 | 符合 GB/T 3077 的规定 |
6.3.2 橡胶
6.3.2.1 硬度试验应按 GB/T 6031 的规定进行。
6.3.2.2 拉伸强度、扯断伸长率试验应按 HG/T 2198、GB/T 528 的规定进行,试样采用 1 型。
6.3.2.3 脆性温度试验应按 GB/T 1682 的规定进行。
6.3.2.4 恒定压缩永久变形试验应按 GB/T 7759.1 的规定进行,试样采用 A 型,试样由模压法制备,70℃下 24h 的压缩率满足 25% ±2%。
6.3.2.5 耐臭氧老化试验应按 GB/T 7762 的规定进行,40℃条件下 96h 的伸长率不小于 30%。
6.3.2.6 热空气老化试验应按 GB/T 3512 的规定进行, 不同部件的试验条件见表 14。
| 部件类型 | 橡胶板 | 密封圈 | 高阻尼橡胶圈 | ||
| 材料类型 | 氯丁橡胶 | 天然橡胶 | 三元乙丙橡胶 | 三元乙丙橡胶 | 三元乙丙橡胶 |
| 试验条件(℃×h) | 100×70 | 70×168 | 100×70 | 100×70 | 70×168 |
6.3.2.7 橡胶板应进行解剖试验,试件应取自成品橡胶板芯部。在一批成品支座中任取两块橡胶板,将解剖胶料磨成标准试片,测定其硬度、拉伸强度和扯断伸长率。
6.3.3 高性能滑板
6.3.3.1 改性超高分子量聚乙烯滑板分子量试验按下列步骤进行:
a)按照 GB/T 1632.3 的规定测定特性黏数( $ \eta $);
b) 再根据式(1)计算黏均分子量 $ (M) $,并应提供改性超高分子量聚乙烯滑板原材料分子量检测报告。
6.3.3.2 拉伸强度和断裂伸长率试验应按 GB/T 1040.3 的规定进行,采用 5 型试样,厚度 $ 2\mathrm{mm} \pm 0.2\mathrm{mm} $,试验拉伸速度 $ 50\mathrm{mm}/\mathrm{min} \pm 10\mathrm{mm}/\mathrm{min} $。
6.3.3.3 球压痕硬度试验应按 GB/T 3398.1 的规定进行。
6.3.3.4 高性能滑板摩擦系数试验应按 JT/T 901 的规定进行,试验条件见表 4。
6.3.3.5 高性能滑板和不锈钢冷轧钢板的线磨耗率试验应按 JT/T 901 的规定进行,并应提供高性能滑板 50km 磨耗检测报告,试验条件见表 4。
6.3.3.6 高性能滑板荷载压缩变形试验应按 JT/T 901 的规定进行。
6.3.4 5201-2 硅脂
5201-2 硅脂理化性能各项技术指标试验应按 HG/T 2502 的规定进行。
6.3.5 黄铜密封圈
密封圈用黄铜性能试验按 GB/T 2040 的规定进行。
6.3.6 SF-1 三层复合板
SF-1 三层复合板层间结合牢度和压缩变形试验应按 JT/T 901 的规定测定。
6.4 表观与尺寸
6.4.1 部件表观采用目测方法和相应精度的量具逐件进行检测。
6.4.2 尺寸偏差采用标定的钢直尺、游标卡尺、刀口尺、塞尺等量测,取3个以上断面量测后,按平均值取用。
6.5 工艺
6.5.1 超声探伤
铸钢件超声探伤试验方法应按 GB/T 7233.1 的规定进行。
6.5.2 缺陷焊补
缺陷焊补后的试验方法应按6.4的规定进行。
6.5.3 机加工件
机加工件的试验方法应按 JB/T 5936 的规定进行。
6.5.4 不锈钢冷轧钢板焊接
焊接试验方法应按 GB/T 3323 和 GB/T 11345 的规定进行。
6.5.5 支座防腐与防尘
表面涂装试验方法应按 JT/T 722 的规定进行。
7 检验规则
7.1 检验分类
7.1.1 支座生产单位应对进厂原料及外加工件进行出厂检验或型式检验,检验项目见表15。
| 序号 | 检验项目 | 技术要求 | 试验方法 | 型式检验 | 出厂检验 |
| 1 | 整体性能要求 | 5.1 | 6.1 | + | + |
| 2 | 外观 | 5.2 | 6.2 | + | + |
| 3 | 材料 | 5.3 | 6.3 | + | - |
| 4 | 表观与尺寸 | 5.4 | 6.4 | + | + |
| 5 | 工艺 | 5.5 | 6.5 | + | + |
| 注:“+”为检验项目,“-”为非检验项目。 | |||||
7.1.2 有下列情况之一时,应进行型式检验:
a) 新产品投产时的试制定型检验;
b) 当结构形式、材料、工艺有较大改变,可能对产品性能有影响时;
c)产品停产两年后,恢复生产时;
7.2 组批与抽样
d)出厂检验结果与上次型式检验有较大差异时。
7.2.1 组批
7.2.1.1 原材料性能检验组批应由一个采购批次组成。
7.2.1.2 表观与尺寸、外观、工艺检验应将每个支座作为一个组批。
7.2.1.3 技术要求的检验组批应由一个生产批组成。
7.2.2 抽样
7.2.2.1 型式检验应从该批正常生产产品中随机抽取 2 个样品单元。
7.2.2.2 出厂检验应根据该批生产数量随机抽取2个~3个样品单元。
7.3 判定规则
7.3.1 型式检验
型式检验采用随机抽样方式,抽样对象为经生产厂检验部门检验合格且为本评定周期内的产品。抽样检验结果不合格的,判定本次型式检验不合格。
7.3.2 出厂检验
出厂检验中不符合本标准要求的成品支座,应对不合格部件进行一次更换或修补,全部检验项目均为合格,方可出厂。
8 标志、包装、运输和储存
8.1 标志
支座应有永久性标志牌,其内容应包括:产品名称、规格型号、主要技术指标(设计承载力、支座分类号、位移量、滑动方向)、生产厂名、出厂编号和生产日期。支座顶、底板侧面应有中线标志。
8.2 包装
每个支座的包装应牢固可靠。箱外应注明产品名称、规格、外形尺寸和重量。箱内应附有产品合格证、使用说明书和装箱单。使用说明书应有支座结构外形尺寸、支座安装说明(示例参见附录E)及与支座顶、底板相接触的梁底和墩台顶部混凝土等级要求及施工注意事项。箱内技术文件需装入封口的塑料袋中,以防受潮。
8.3 运输
支座应单独运输,并应避免阳光直接暴晒及雨雪浸淋,并保持清洁。
8.4 储存
支座储存应避免阳光直接暴晒及雨雪浸淋,并保持清洁。严禁与酸、碱、油类、有机溶剂等可影响支座质量的物质相接触,距热源应在5m以外。
附 录 A
(规范性附录)
支座竖向承载力试验方法
A.1 试样
A.1.1 支座竖向承载力试验应采用实体支座进行。受试验设备能力限制时,经与用户协商,可选用小型支座进行试验。
A.1.2 试验支座的材质应符合5.3的要求,支座各部件及支座外形尺寸应符合设计要求。
A.2 试验内容
支座竖向承载力试验测试内容包括:
a) 支座竖向压缩变形曲线;
b) 盆环径向变形曲线。
A.3 试验方法
A.3.1 成品支座竖向承载力按下列步骤进行试验:
a) 支座检验荷载为支座竖向设计承载力的 1.5 倍,并将检验荷载均分 10 级,逐级对支座加载。
b)在支座顶、底板间对称安装四只百分表,测试支座竖向压缩变形。在盆环上口相互垂直的直径方向安装四只千分表,测试支座盆环径向变形。
c)加载试验前,应对支座进行预压,预压荷载为支座竖向设计承载力,预压次数为三次。
d) 试验时以支座竖向设计承载力的 1.0% 作为初始压力,然后逐级加载。每级荷载持荷 2min 后读取百分表和千分表数据,加载至检验荷载时持荷 3min 后卸载至初始压力,测定残余变形,一个加载程序完毕。一个支座需往复加载三次。
A.3.2 试验条件许可时,也可采用自动化设备进行试验。试验时,加载速率为 $ 10\min \sim 15\min $ 一个加载过程。
A.4 试验结果
试验结果选取应符合下列规定:
a) 支座竖向压缩变形取每级加载四只百分表的算术平均值作为该次该级加载测试结果,取三次测试结果的平均值作为该支座的测试结果;
b) 盆环径向变形取每级加载同一直径方向的两只千分表实测结果的绝对值之和作为该直径方向的变形,两个直径方向变形的平均值作为该次该级加载的测试结果,取三次测试结果的平均值,作为该支座的测试结果;
c) 根据每级加载的实测结果,绘制荷载—竖向压缩变形曲线和荷载—盆环径向变形曲线。实测的荷载—竖向压缩变形曲线和荷载—盆环径向变形曲线呈线性关系,且卸载后支座竖向压缩的残余变形小于支座设计荷载下相应变形的5%。
A. 5 试验报告
试验结束后,测试单位应提交试验报告。试验报告应包括以下内容:
a)试验装置及试验概况:试验设备,试验荷载,试验室温度,试验支座形式及规格,实测支座高度及盆环外径;
b) 描述试验过程及试验结果,记录试验过程中的异常情况;
c)提供支座在设计荷载作用下竖向压缩变形与支座高度比值的百分比、支座在设计荷载作用下盆环上口径向变形与盆环外径比值的百分比、支座卸载至初始压力时的竖向压缩残余变形及残余变形与设计荷载下相应变形的百分比,并对试验结果作出评定;
d) 试验照片: 包括试验支座加载及试验中的异常情况。
附 录 B
(规范性附录)
支座水平承载力试验方法
B.1 试验条件
试验室的标准温度为 $ 23^{\circ}C \pm 2^{\circ}C $ 。试验前将试样直接暴露在标准温度下,停放 $ 24h $ 。
B.2 试验方法
按图 B.1 放置试样后,标定试验装置在设计竖向承载力下的滚动摩擦力。按下列步骤进行支座水平承载力试验:
a)将试样置于试验机的承载板上,将自平衡反力架及水平力试验装置组合配置好。试验荷载为支座水平承载力的1.2倍。加载至水平承载力的0.5%后,核对水平方向百分表及水平千斤顶数据,确认无误后,进行预推。
b) 预推。将支座竖向承载力加至设计承载力的 50%,用水平承载力的 20% 进行预推,反复进行三次。
c)正式加载。将试验荷载由设计水平力的0.5%至试验荷载均匀分为10级。试验时先将竖向承载力加至50%后,再以支座设计水平力的0.5%作为初始推力,然后逐级加载,每级荷载稳压2min后,记录百分表数据,待设计水平力达到90%后,再将竖向承载力加至设计承载力,然后将水平承载力加至试验荷载稳压3min后卸载。加载过程连续三次。
d) 水平力作用下变形分别取两个百分表的平均值,绘制荷载—水平变形曲线。变形曲线应呈线性关系。
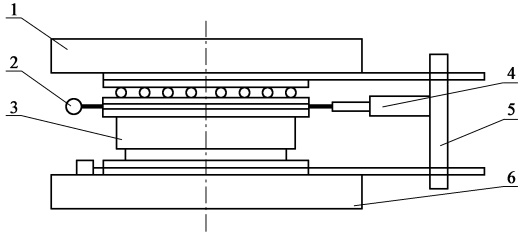
说明:
1——上承载板; 4——水平力加载装置;
2——百分表; 5——自平衡反力架;
3——试样; 6——下承载板。
B.3 试验报告
试验报告应包括下列内容:
a)试件概况描述:包括支座型号、设计承载力、转角、位移,并附简图;
b) 试验机性能及配置描述;
c) 试验过程中出现异常现象描述;
d) 试验记录与评定试验结果;
e) 试验照片。
附 录 C
(规范性附录)
支座摩擦系数试验方法
C.1 试样
成品支座摩擦系数试验应采用实体支座,如受试验设备限制,经与用户协商,可选用小型支座。试件用材及质量应符合5.3的有关规定。试件几何尺寸及组装后的高度偏差应满足设计图和5.2.3、5.4的要求。
C.2 试件数量
为测试方便,试件选用两个同规格的双向活动支座。
C.3 试验方法
成品支座摩擦系数按下列步骤进行试验:
a)成品支座摩擦系数试验应在专用试验机上进行,试验装置见图 C.1。
b) 试验前将试件储脂坑内涂满 5201-2 硅脂。支座对中后,先对支座进行预压,预压荷载为支座竖向设计承载力,预压三次,每次加载持荷 3min 后卸载至初始荷载,初始荷载为支座设计承载力的 1.0% 或由试验机的精度确定。
c)试验时,试验机对支座加载至竖向设计承载力,然后用千斤顶对支座施加水平力,并用专用压力传感器记录水平力大小,支座发生滑移即刻停止施加水平力,同时计算出支座的初始摩擦系数。然后重复以上试验,记录每次施加的水平力。至少重复三次,将各次测试平均值作为支座实测摩擦系数。
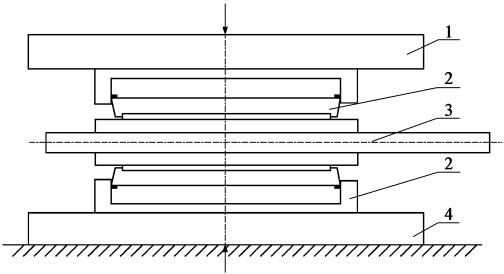
说明:
1——试验机上承压板; 3——水平力加载装置;
2——试验支座; 4——试验机下承压板。
C.4 试验报告
试验报告应包括下列内容:
a)试验概况:试验设备、试验温度及试验支座规格、试验荷载等;
b) 试验过程描述,试验中如有异常情况发生,应详细描述异常情况的发生过程;
c)给出每次试验的实测结果,并计算出支座的平均摩擦系数;
d) 试验现场照片。
附 录 D
(规范性附录)
支座转角试验方法
D.1 试样
成品支座转动试验应采用实体支座,如受试验设备限制,经与用户协商,可选用小型支座。试验支座用材及内在质量应符合5.3的有关规定。试件几何尺寸及组装后高度偏差应符合设计图和5.2.3、5.4的要求。
D.2 试件数量
为测试方便,试件选用两个同规格的固定支座,也可选用两个双向活动支座。
D.3 试验方法
支座转动试验应在专用试验机上进行,试验装置见图 D.1。试验方法如下:
a)试验时将试件按图 D.1 所示位置摆放在试验机台座上,并对准中心位置。在距试件中心一定距离处,安装使加载横梁产生转动的千斤顶和测力计。在试验台座上与加载横梁两端对应的适当位置,分别安装两只位移传感器或千分表。
b) 转动试验前,应对支座进行预压,预压荷载为试验支座的竖向设计承载力,预压三次。每次加载持荷3min后卸载至初始荷载。初始荷载为支座设计承载力的1.0%或由试验机的精度确定。
c)试验机对试验支座加载至设计荷载时,顶起加载横梁,使支座分别产生0.010rad、0.015rad、0.020rad转角,每次达到要求的转角后,稳压30min。加到最大转角时,稳压30min后卸载。
d)支座卸载后,将支座各部件拆解,观察高性能滑板、黄铜密封圈、橡胶板、钢件等各部件有无永久变形及损坏。
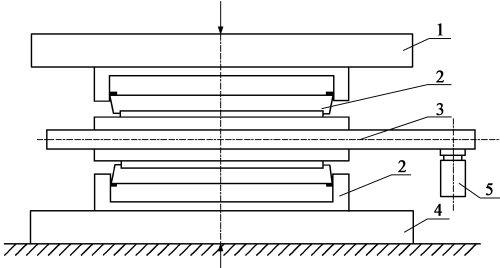
说明:
1——试验机上承压板; 3——加载横梁; 5——加载千斤顶。
2——试验支座; 4——试验机下承压板;
D.4 试验结果
支座转动试验后,要求高性能滑板和钢件无损伤,橡胶板没有被挤出,黄铜密封圈无明显损伤。
D.5 试验报告
试验报告应包括下列内容:
a)试验概况:试验设备、试验荷载、试验温度及试验支座规格等;
b) 试验过程有无异常情况,如有异常,描述异常发生的过程;
c) 实测支座转动测验结果及各部件变形、损伤情况;
d) 试验现场照片。